


Fabricación de ejes estriados según plano
Fabricación de ejes estriados a medida
Jinhua Machinery es un fabricante de ejes estriados a medida en Changshu, China, que produce componentes según planos y especificaciones para programas de dirección, transmisión, bombas y accionamientos industriales. La revisión abarca la geometría de las estrías interiores o exteriores, la norma aplicable o los datos completos del dentado, el ajuste y el método de centrado, la interfaz de acoplamiento, el material, las relaciones entre referencias geométricas, los requisitos de tratamiento especificados, el acabado de muñones y la inspección. Los registros verificados respaldan la laminación de estrías para formas exteriores adecuadas, junto con torneado CNC, fresado y determinados procesos de rectificado. El volumen anual, el utillaje, los calibres, los requisitos de PPAP o informes y los objetivos de entrega se revisan antes de cotizar una ruta de producción.
Solicitar una cotización
Respuesta directa
Los registros verificados respaldan la laminación de estrías para formas de estriado exterior adecuadas y el mecanizado CNC o determinados procesos de rectificado para características aplicables del eje. La geometría de las estrías interiores y otras rutas de producción de estrías se revisan a partir del plano, sin presuponer un método interno universal. La precisión del estriado no se representa mediante un único grado: cada cotización evalúa la norma aplicable, el ajuste, el método de centrado, las condiciones de acoplamiento, las referencias geométricas, los calibres o informes analíticos, los requisitos de tratamiento y el volumen anual.
- Contenido técnico revisado por
- Ingeniería de Procesos e Ingeniería de Calidad
- Última revisión
- Base de las capacidades
- Registros de producción y datos de inspección interna
¿Qué es un eje estriado?
Un eje estriado es un eje giratorio o deslizante con dientes o crestas que se acoplan a un estriado interior correspondiente. A diferencia de una chaveta única, el estriado distribuye el par entre varios dientes. Esto puede mejorar el reparto de carga, conservar la posición angular y crear una conexión compacta entre un eje y un cubo, engranaje, acoplamiento, horquilla, componente de dirección u otra pieza de acoplamiento.
Los ejes estriados no son un producto universal único. Un plano puede especificar un estriado exterior o interior, dientes de evolvente o de flancos rectos, un dentado, una conexión fija o una conexión deslizante. El diseño puede centrarse en los flancos de los dientes, el diámetro mayor o el diámetro menor. El número de dientes, el módulo o paso diametral, el ángulo de presión, la clase de ajuste, la dirección del diente, el perfil, la longitud efectiva y el sistema de referencias geométricas afectan al montaje y a la transmisión de par.
Para el suministro, esta categoría debe tratarse como un componente de fabricación según plano, en lugar de un eje de catálogo. Jinhua Machinery revisa la pieza completa, incluido el estriado, los asientos de rodamientos, los muñones, los resaltes, las ranuras, las roscas, los agujeros, las caras planas, las zonas de sellado y las relaciones entre esas características. Los compradores también pueden consultar las capacidades generales de fabricación de ejes a medida.
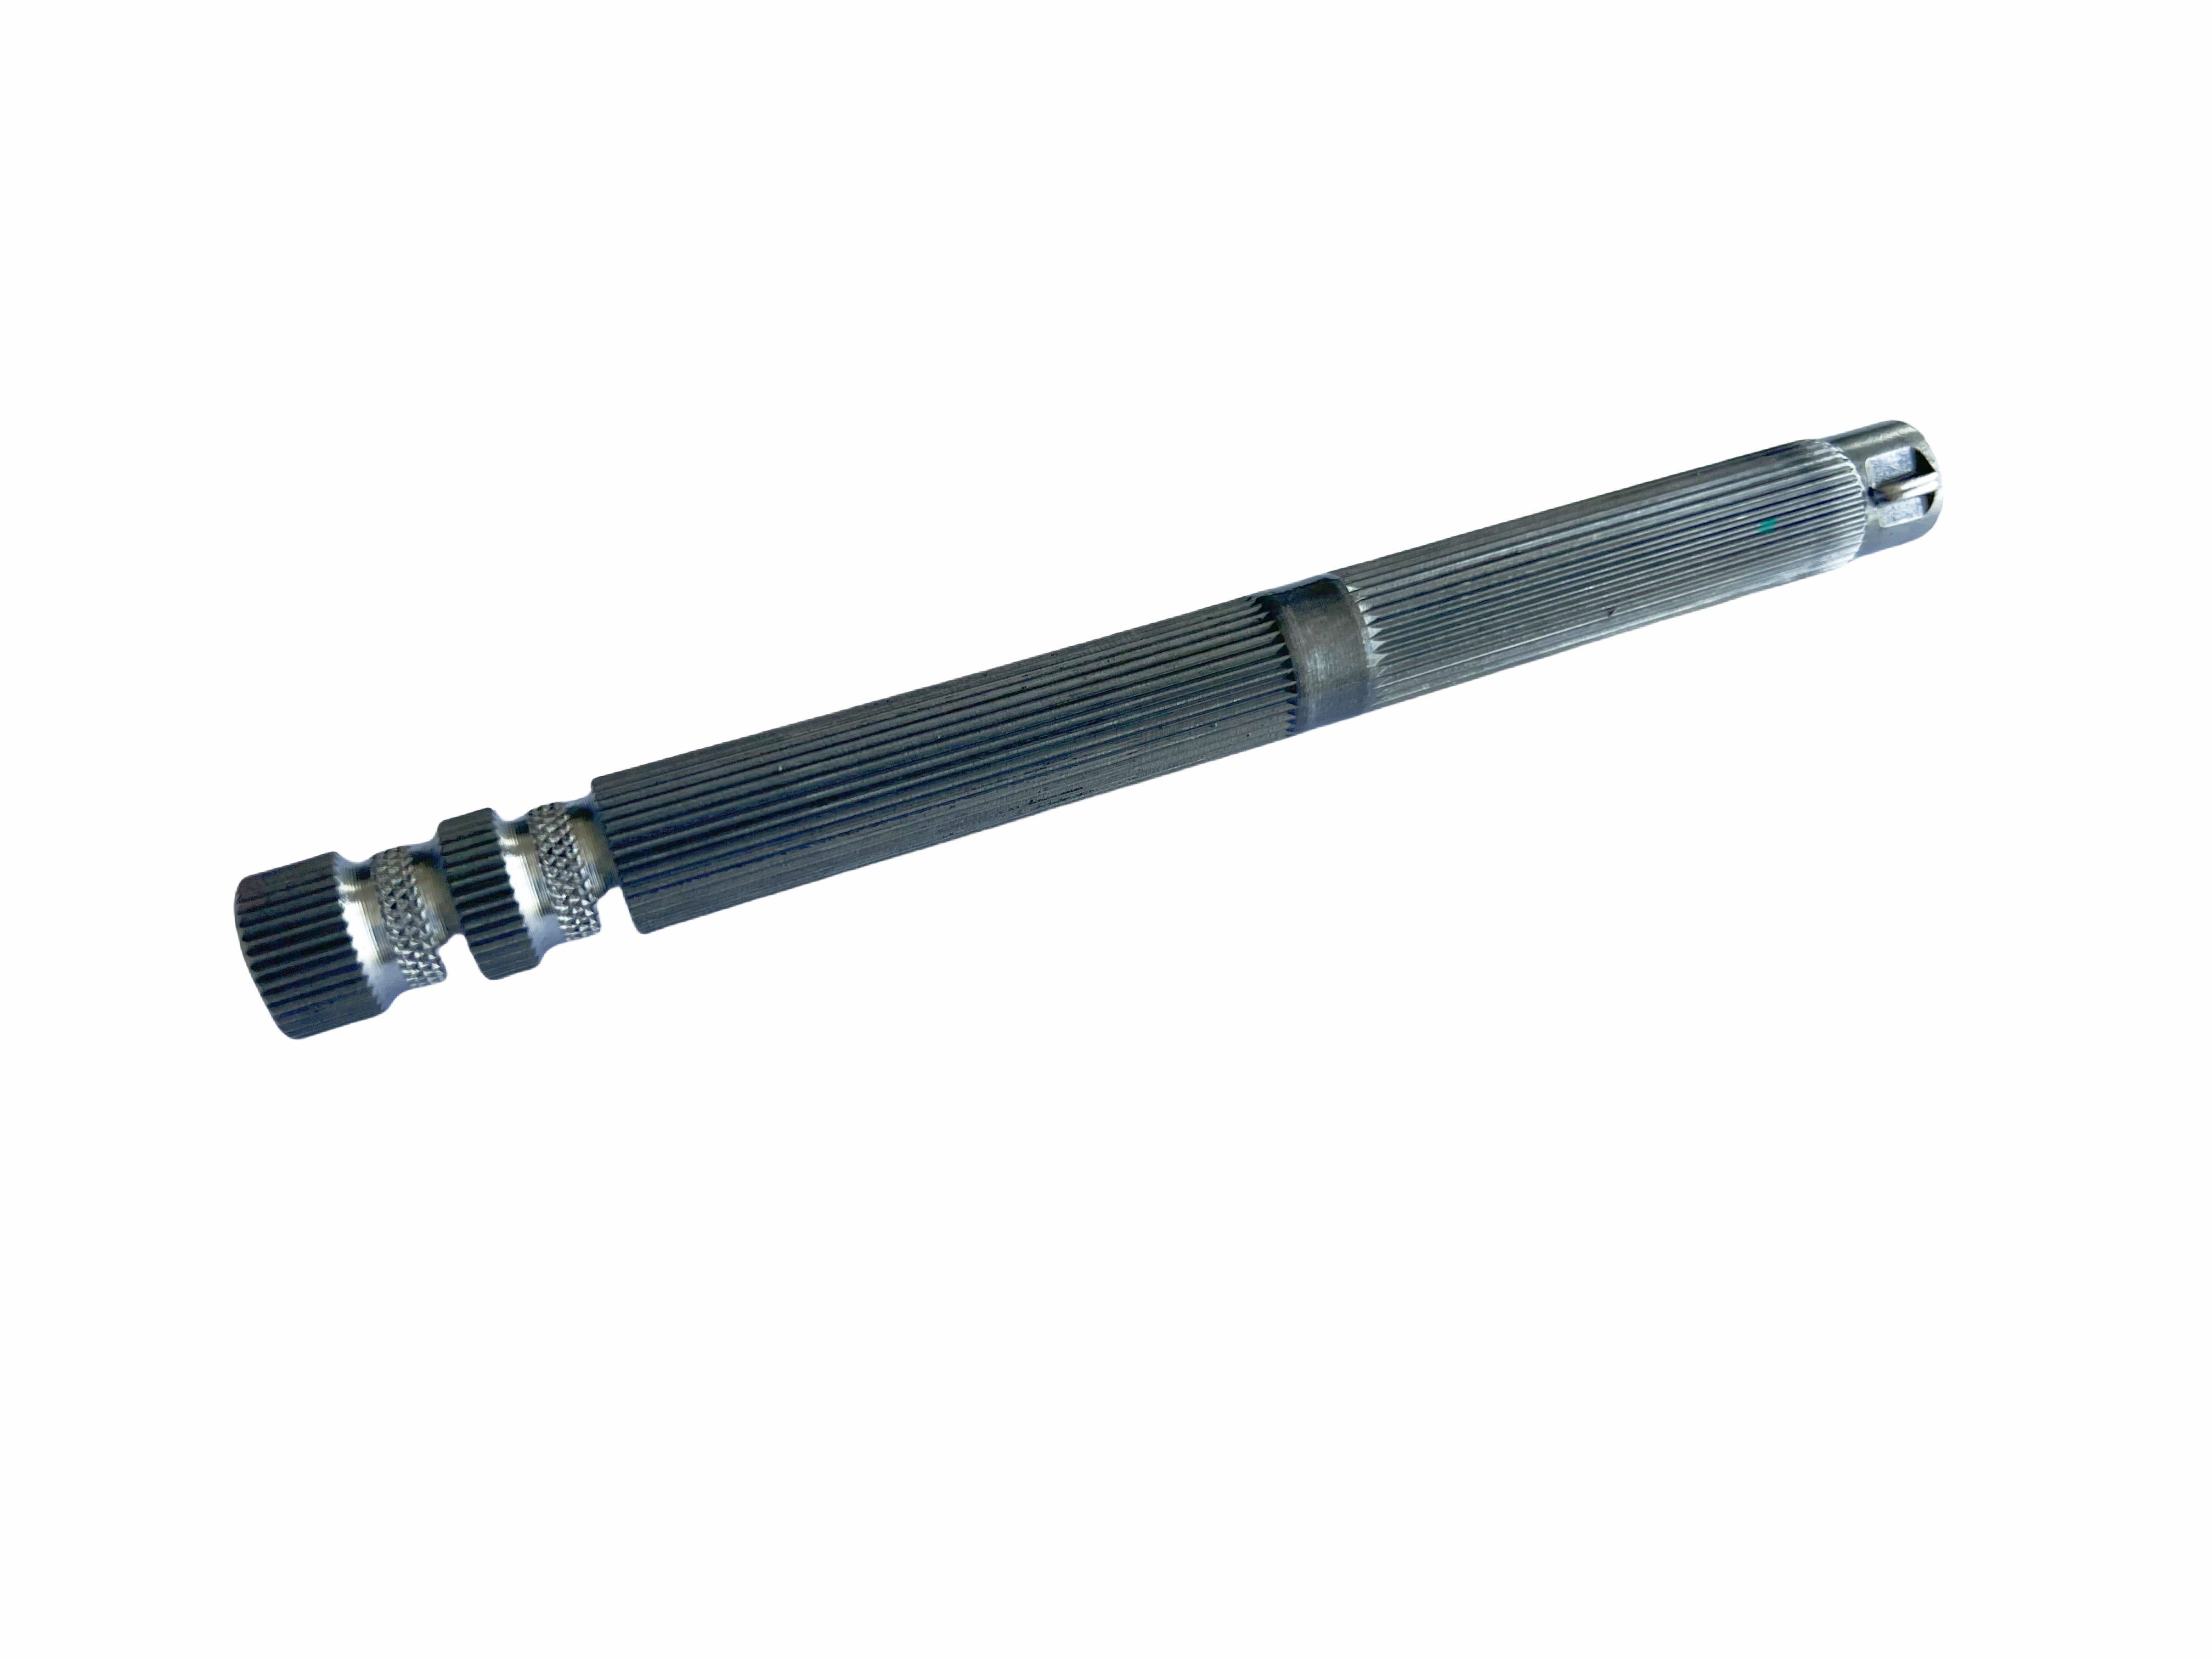
Fabricación de ejes estriados
La fabricación comienza con la revisión del plano y de la interfaz de acoplamiento. El proveedor necesita saber qué superficies establecen las referencias geométricas funcionales, cómo se centra el estriado, si la conexión desliza o permanece fija y qué características rigen la transmisión de par. Antes de elegir un proceso se consideran el estado del material, el tipo de pieza en bruto, el volumen, la distorsión del tratamiento térmico, el sobremetal de acabado y el método de inspección.
Los registros verificados de Jinhua Machinery respaldan el torneado y fresado CNC para la geometría del eje y la laminación de estrías para formas exteriores adecuadas, sujetos a revisión del material, la reducción, la geometría, el utillaje, el ajuste y el volumen anual. El rectificado cilíndrico, de interiores y sin centros puede utilizarse para determinadas superficies funcionales dentro de los rangos indicados. El tallado de estrías por fresa madre o por mortajado, el brochado, el conformado en frío y otras rutas del sector se evalúan únicamente cuando se confirman el alcance real del proveedor y la evidencia del proyecto.
La secuencia importa porque la generación del estriado, el tratamiento térmico especificado y el rectificado final pueden cambiar las relaciones entre referencias geométricas. La planificación puede incluir preparación del material, torneado de desbaste, el proceso de estriado aprobado, coordinación de procesos especiales, enderezado cuando esté permitido, mecanizado de acabado, desbarbado, protección, marcado e inspección final. El plano aprobado determina la ruta.
Antes de comparar cotizaciones, defina si la entrega cubre únicamente el eje con estriado exterior, un componente correspondiente con estriado interior o una conexión montada. Identifique la revisión del plano aprobado, la norma aplicable al estriado, la definición de centrado y ajuste y cualquier pieza de acoplamiento o calibre funcional suministrado por el cliente. Una cotización del eje individual no debe incluir de forma implícita la validación de un componente de acoplamiento no especificado.
Compare sobre la misma base las responsabilidades de utillaje y calibres, la ruta aprobada de generación del estriado, el tratamiento térmico y el acabado final, los registros de inspección, el marcado y la protección. Confirme las operaciones externas y los registros que las acompañan antes de realizar el pedido. La documentación de informes y las condiciones de entrega acordadas deben figurar en la cotización, en lugar de deducirse de una fotografía de muestra.
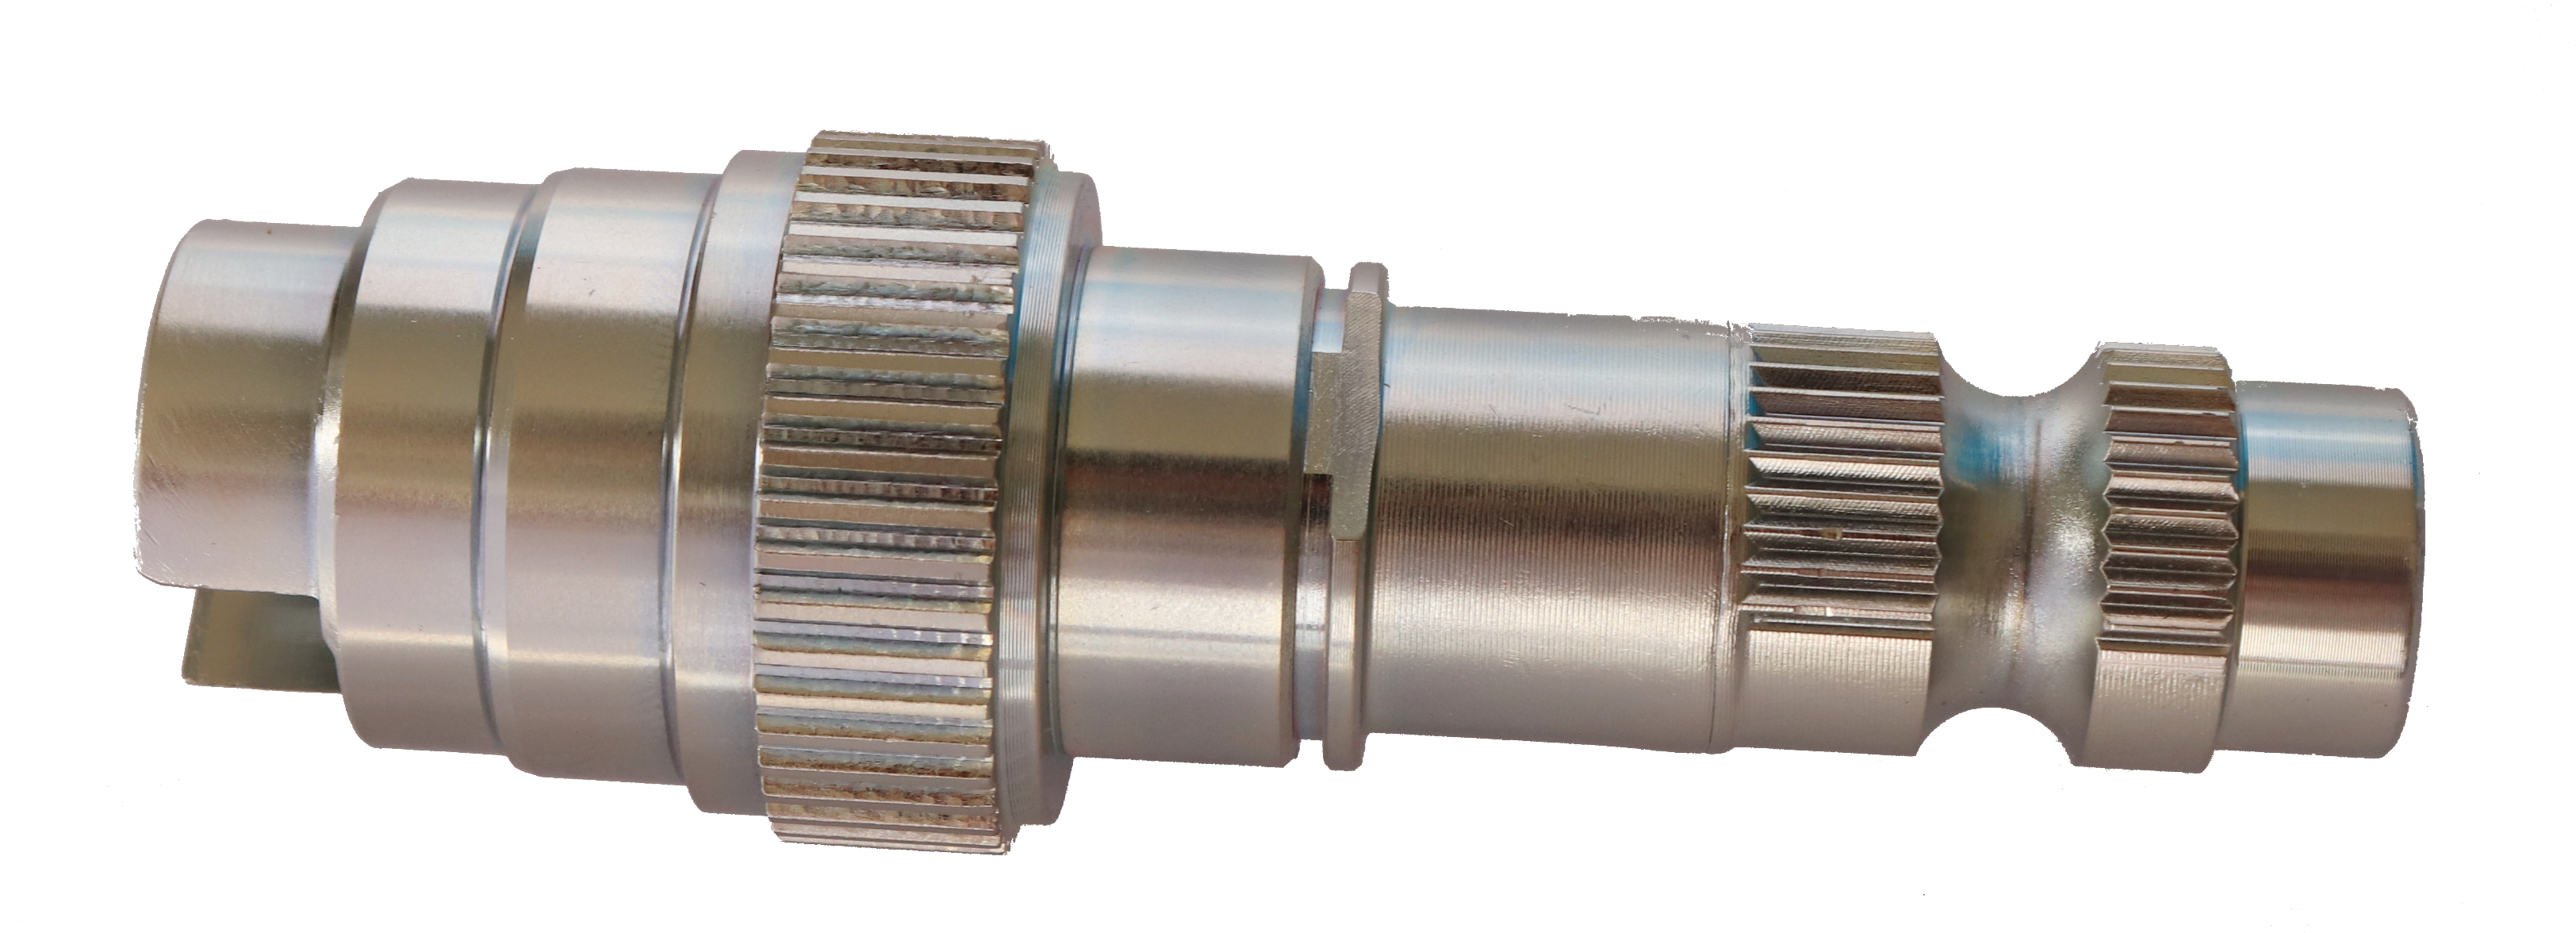
Materiales para ejes estriados
La selección de materiales equilibra el par, la fatiga, el impacto, el desgaste, el tamaño, el peso, la exposición a la corrosión, el tratamiento térmico, la mecanizabilidad y el coste. Las opciones habituales de acero al carbono para exigencias moderadas de ejes estriados incluyen los grados chinos 35 y 45 y SAE 1035 o 1045. Los requisitos de mayor templabilidad y resistencia a la fatiga pueden conducir a 40Cr, 42CrMo/SAE 4140 o SAE 4340, según el tamaño de sección, las propiedades del núcleo y la ruta de tratamiento térmico.
Cuando se necesitan una capa dura y un núcleo tenaz, las familias de cementación especificadas habitualmente incluyen 16MnCr5, 20MnCr5, 20CrMnTi y SAE 8620. Los diseños sensibles a la corrosión pueden considerar acero inoxidable 303, 304 o 316 para cargas moderadas, o 410, 420 y 17-4PH cuando se requiere mayor dureza o resistencia. Los grados de aluminio como 6061 o 7075 y los polímeros técnicos pueden ser adecuados para sistemas estriados ligeros o de menor exigencia únicamente cuando el diseño valida su desgaste, rigidez, temperatura y comportamiento de acoplamiento.
La solicitud de cotización (RFQ) debe indicar el grado exacto, la norma, el estado de suministro, las propiedades mecánicas, la limpieza y las sustituciones permitidas. En un estriado deslizante, la combinación de materiales y superficies debe abordar el desgaste, el desgaste por micromovimientos, la lubricación, la contaminación y la dureza relativa. En un estriado fijo pueden predominar la inversión del par, el ajuste de montaje y la fatiga cerca de la salida del estriado. El material, la geometría, el tratamiento térmico y el acabado requieren una revisión coordinada.
Tratamiento térmico de ejes estriados
El tratamiento térmico se utiliza habitualmente para crear una superficie estriada resistente al desgaste y mantener la resistencia y tenacidad del núcleo. La cementación se considera a menudo para aceros aleados de bajo carbono cuando se requieren una capa dura y un núcleo tenaz. El temple por inducción puede endurecer selectivamente los dientes del estriado o los muñones en aceros de medio carbono adecuados. El temple y revenido pueden establecer las propiedades en toda la sección antes del mecanizado o del endurecimiento local. Puede especificarse nitruración cuando la aleación, el requisito de capa y el objetivo de distorsión la hagan apropiada.
El plano debe definir más que el nombre del proceso: escala y rango de dureza, punto de ensayo, profundidad efectiva o total de capa, zonas que deben endurecerse o protegerse, descarburación admisible, criterios de microestructura, rectitud y acabado posterior al tratamiento. La planificación de la distorsión es especialmente importante para ejes largos, paredes delgadas, estrías interiores y piezas con varios muñones de referencia. El sobremetal de desbaste, la orientación angular del estriado, los utillajes, los límites de enderezado y el sobremetal de rectificado deben considerarse conjuntamente. Cuando se requieran certificados o perfiles de dureza, deben identificarse durante la cotización.
Tolerancias de ejes estriados
La tolerancia del estriado constituye un sistema funcional, no solo el espesor del diente. Un plano puede controlar el perfil, la dirección del diente, la variación de paso, el paso acumulado, la oscilación, los diámetros mayor y menor, el ajuste efectivo, el ajuste real y la relación entre el estriado y los muñones de apoyo. Debe identificar la norma aplicable al estriado o proporcionar la geometría completa de una forma propia. Los conjuntos deslizantes pueden dar prioridad al juego y al movimiento; los conjuntos fijos pueden priorizar la distribución de contacto, la capacidad de transmisión de par y el método de montaje.
La inspección puede utilizar calibres funcionales, medición analítica de engranajes, medición de tangente base, medición sobre pasadores o bolas, instrumentos de diámetro, equipos de redondez, instrumentos de rugosidad y comprobaciones de oscilación respecto a las referencias geométricas del plano. Un calibre funcional confirma las condiciones de montaje, pero puede no identificar la característica individual del diente que causa un fallo. La medición analítica proporciona más detalle, pero requiere una definición y un formato de informe acordados.
El diámetro del asiento del rodamiento, la concentricidad, la oscilación total indicada, la rectitud, la posición de los resaltes, la alineación de las roscas, las dimensiones de los agujeros, la rugosidad de las superficies de sellado y las relaciones entre el estriado y los muñones pueden determinar el funcionamiento. Señale las características críticas e indique el muestreo, los informes, los certificados de material, los registros de tratamiento térmico, la trazabilidad y la responsabilidad de los calibres. Los límites numéricos deben proceder del plano aprobado y de las condiciones funcionales de acoplamiento. Consulte el enfoque de inspección de calidad.
Aplicaciones de ejes estriados
Los ejes estriados se utilizan habitualmente cuando una interfaz compacta debe transmitir par y mantener la posición angular o permitir movimiento axial. Las columnas de dirección y los sistemas de asistencia de automóviles utilizan conexiones estriadas para transmitir el par del conductor o del actuador. Las cajas de engranajes y los reductores las utilizan entre ejes, engranajes, acoplamientos, embragues y cubos. Las bombas, los motores eléctricos, la maquinaria de construcción, las motocicletas, las bicicletas eléctricas, las bicicletas y los equipos industriales de control de movimiento pueden utilizar ejes estriados cuando se requiere repetibilidad de montaje y acoplamiento.
La aplicación cambia las prioridades. Los sistemas de dirección pueden dar prioridad al juego, el ajuste, la protección contra la corrosión, el marcado y la trazabilidad. Los componentes de transmisión pueden dar prioridad a la fatiga, el contacto de los dientes, la dureza de capa, la oscilación y las relaciones con los rodamientos. Los acoplamientos deslizantes pueden priorizar el acabado de los flancos, la lubricación, el desgaste y la libertad axial. Los conjuntos de motores o bombas pueden priorizar la concentricidad, las superficies de sellado, el ruido y el equilibrado.
Jinhua Machinery realiza evaluaciones basadas en planos, en lugar de seleccionar el diseño del estriado para el cliente. La responsabilidad de ingeniería y la validación final de la aplicación corresponden al responsable del diseño, salvo acuerdo en contrario. Utilice la consulta de cotización de ejes estriados para describir la aplicación y el alcance de suministro requerido; envíe los planos controlados como archivos adjuntos por correo electrónico después de la consulta inicial.
Preguntas frecuentes sobre ejes estriados
¿Qué información se requiere para cotizar un eje estriado a medida?
Comience con la revisión del plano controlado y cualquier modelo 3D disponible. Añada la norma del estriado o los datos completos del dentado, el ajuste y el método de centrado, las referencias geométricas del eje, los requisitos exactos de material y tratamiento, la información de la interfaz de acoplamiento, las cantidades y las condiciones de entrega. Indique si el calibre funcional, la pieza de acoplamiento y el informe de inspección se suministran, se solicitan o quedan fuera del pedido.
¿Cuál es la diferencia entre un estriado de evolvente y uno de flancos rectos?
Un estriado de evolvente utiliza un perfil de diente de evolvente y habitualmente se centra en los flancos o en los diámetros, mientras que un estriado de flancos rectos utiliza lados de diente paralelos. La elección adecuada depende del diseño del conjunto, la carga, el espacio, la ruta de fabricación y la norma del plano.
¿Qué tratamiento térmico se especifica habitualmente para los ejes estriados?
Se consideran habitualmente la cementación, el temple por inducción, el temple y revenido y la nitruración, pero producen distintas profundidades de capa, resistencias del núcleo, distorsiones y necesidades de acabado. El plano debe definir el resultado requerido.
¿Qué precisión está disponible para los ejes estriados?
Los ejes estriados revisados pueden utilizar las capacidades verificadas de diámetros rectificados y agujeros de precisión indicadas en esta página. La precisión del estriado no se reduce a un único grado universal: Jinhua Machinery evalúa la norma especificada por el cliente, el ajuste, el método de centrado, los calibres, las mediciones analíticas, las relaciones entre referencias geométricas y los requisitos de los informes.
¿Cómo deben compararse las cotizaciones de ejes estriados?
Compare la misma definición del estriado, el alcance de suministro y las condiciones de entrega. Compruebe quién suministra o aprueba los utillajes y calibres funcionales, qué mecanizados y procesos externos se incluyen y qué registros acompañan al eje. Una ruta de prototipo o una muestra que se puede montar no establece por sí sola la ruta aprobada de producción recurrente.
Casos de fabricación relacionados
Estos son ejemplos específicos de fabricación según plano. Sus materiales, procesos y tolerancias son propios de cada componente y no definen una especificación de catálogo universal.


Solicitar una cotización
Solicitar una cotización
Envíe sus planos. Obtenga una revisión de fabricación de ejes estriados a medida.
Envíe el plano y su revisión, material, dimensiones y tolerancias críticas, requisitos de superficie y tratamiento térmico, consumo anual, volumen por lote, documentos de inspección o PPAP, embalaje y objetivo de entrega.