Servicios de fresado CNC para piezas fresadas a medida
Planifique una consulta de fresado CNC en torno a las caras de referencia, los patrones de agujeros, las ranuras, las cavidades, el acceso del utillaje de sujeción y los requisitos de inspección. Revise los requisitos reales antes de acordar el alcance de fabricación.
Revisión del plano y de las referencias geométricasRuta de proceso definidaPlanificación de la inspección
Dimensiones de las piezas para consultas de fresado
El rango de piezas para fresado CNC de Jinhua es de hasta 800 mm de longitud, 500 mm de anchura y 500 mm de altura. La geometría real de la pieza, el estado del material, las superficies de sujeción y el acceso de la herramienta se revisan conjuntamente antes de acordar el alcance de mecanizado.
Cómo el fresado genera caras, cavidades y perfiles
El fresado utiliza una herramienta giratoria de varios filos para eliminar material mientras la herramienta y la pieza se desplazan una respecto a la otra. Las operaciones de planeado y fresado de hombros generan superficies de referencia; las ranuras, cavidades y perfiles requieren una trayectoria adecuada a la geometría y al acceso.
Una esquina interior está limitada por el radio de la fresa seleccionada. Una cavidad profunda puede necesitar un mayor alcance de la herramienta, por lo que la geometría, el acceso y la rigidez deben revisarse conjuntamente. El desbaste y el acabado son tareas de planificación diferentes, no una única pasada genérica.
Posicione la pieza antes de elegir la trayectoria de herramienta
Utilice el plano para identificar las caras de posicionamiento, las referencias secundarias y los elementos que deben mantener su relación. El utillaje de sujeción debe resistir las cargas de corte y mantener las sujeciones fuera de la trayectoria de la fresa. Las secciones delgadas y las piezas en bruto fundidas irregulares pueden hacer que el apoyo y la sujeción sean especialmente importantes.
Cuando deba mecanizarse otro lado, documente cómo se transfieren las referencias. El sobremetal de mecanizado, la piel de fundición y el acceso a la siguiente superficie de posicionamiento forman parte de esta secuencia. Un montaje inicial estable no establece por sí solo la relación final entre referencias geométricas.
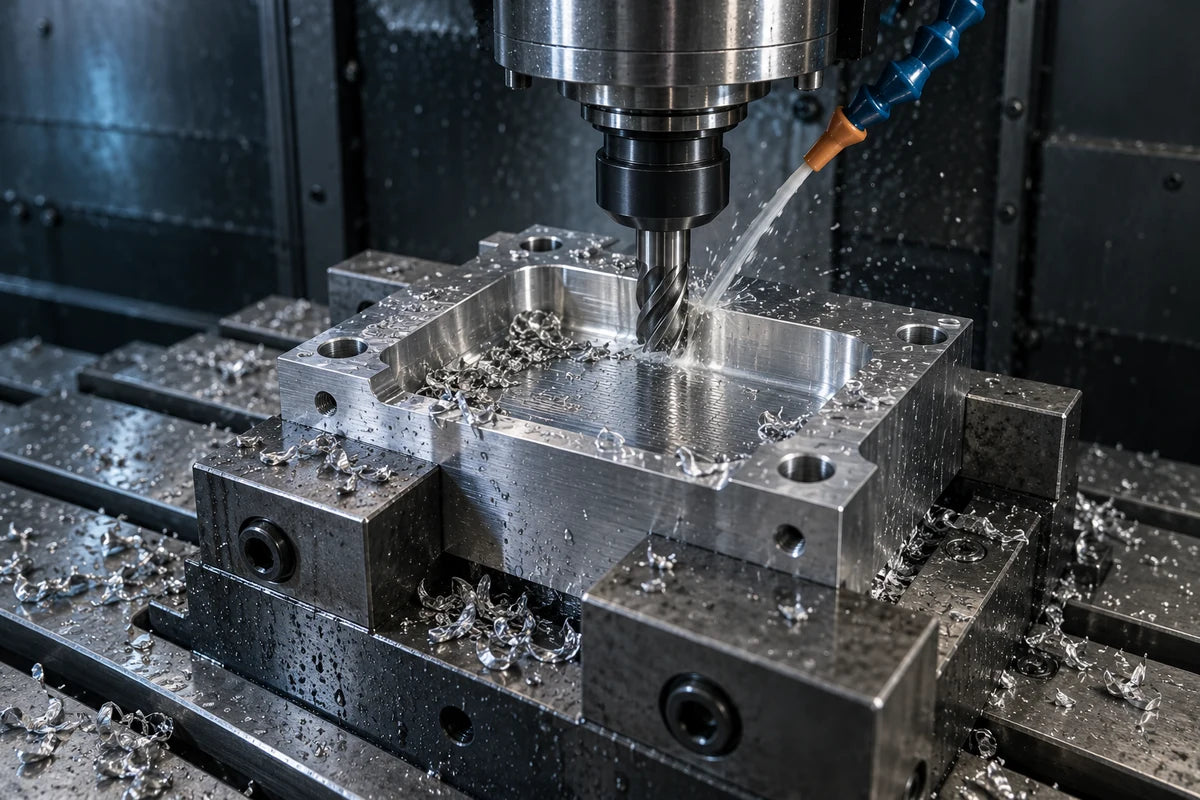
Fresado con sujeción de la pieza y refrigerante.
Acceso a cavidades, evacuación de virutas y contacto de la fresa
Las virutas atrapadas en una cavidad pueden volver a cortarse y afectar a la zona de corte y a la superficie acabada. El contacto de la fresa cambia en las esquinas y durante la entrada; la trayectoria y el método de evacuación de virutas deben tener en cuenta estos cambios.
Revise el material, el alcance de la fresa, el suministro de refrigerante o aire y la geometría de los espacios cerrados. Evite prescribir velocidades, avances o condiciones de refrigeración universales en una página de servicios. La ruta aprobada debe ser adecuada para la pieza y el equipo específicos.
Compruebe la posición además de las dimensiones de los elementos
Un plan de inspección de una pieza fresada puede abordar las caras de referencia, las dimensiones de las cavidades, la posición de los agujeros y los requisitos superficiales especificados. Identifique la alineación con las referencias geométricas y el método de informe cuando importen las relaciones geométricas; comprobar el diámetro de un agujero no equivale a comprobar su posición.
Acuerde qué comprobaciones se realizan después de cada montaje y cuáles se realizan en el componente terminado. Incluya la eliminación de rebabas y la protección de las superficies de acoplamiento en el análisis de aceptación. Los resultados medidos siguen vinculados a la pieza concreta y a su registro de inspección.
Preguntas frecuentes sobre cotizaciones de fresado
¿Qué requisitos de esquinas y profundidad de cavidades debe conservar la cotización?
Facilite vistas en sección que muestren la profundidad de la cavidad, las esquinas interiores, las condiciones del fondo y las paredes y las restricciones de acoplamiento. Solicite que se identifiquen explícitamente los cambios de geometría propuestos. Un radio o rebaje de desahogo sugerido requiere aprobación antes de modificar el plano bajo control documental.
¿Qué información define el patrón completo de agujeros y roscas?
Muestre el patrón basado en referencias geométricas, la función de los agujeros, la condición pasante o ciega, la especificación de la rosca y las profundidades requeridas. Incluya cajeados cilíndricos, avellanados cónicos e intersecciones con cavidades cuando corresponda. Confirme qué elementos y registros de inspección abarca el alcance de fresado cotizado.
¿Qué debo aportar cuando la pieza en bruto o el acceso para la sujeción limitan el fresado?
Incluya la geometría disponible de la pieza en bruto junto con el plano de la pieza terminada. Marque las superficies de posicionamiento y apoyo, las zonas de sujeción restringidas, las secciones delgadas y las caras que necesitan protección. Solicite que la ruta propuesta identifique su secuencia de posicionamiento y las cuestiones de acceso pendientes.
¿Cómo deben especificarse la eliminación de rebabas y el tratamiento de aristas?
Distinga la eliminación general de rebabas de los chaflanes, radios y aristas funcionales controlados por el plano. Identifique las entradas de cavidades, los agujeros intersectantes y los límites de acoplamiento o sellado que requieran atención. Pregunte qué trabajos de aristas están incluidos y señale cualquier cambio de geometría propuesto para su aprobación.
¿Es el fresado CNC la ruta adecuada para su pieza?
Analice el fresado CNC para caras, patrones de agujeros, cavidades y perfiles que necesiten acceso de la herramienta de corte alrededor de la pieza. Antes de solicitar un precio, identifique qué elementos posicionan o sellan el conjunto, cuáles conservan el estado de la pieza en bruto y cuáles requieren mecanizado.
Solicite que la cotización defina el alcance de montajes propuesto, los requisitos de aceptación y las cuestiones de acceso pendientes. Una ruta propuesta no confirma que puedan cumplirse todos los requisitos del plano.
Marque los elementos de posicionamiento y acoplamiento
Identifique el esquema de referencias geométricas funcionales, las caras de acoplamiento y los agujeros que posicionan la pieza en su conjunto. Marque qué relaciones son críticas para la aceptación y qué superficies solo proporcionan holgura. Mantenga estos requisitos en la revisión del plano bajo control documental en lugar de depender de un modelo sin anotaciones.
Distinga las caras mecanizadas de las superficies en bruto
Muestre qué caras requieren mecanizado y cuáles pueden conservar el estado de la pieza en bruto suministrada. Distinga las caras de sellado o asiento de las superficies no funcionales e indique dónde debe permanecer material para trabajos posteriores. Solicite que la cotización identifique cualquier cuestión pendiente de acceso a caras o de sobremetal de mecanizado antes de acordar el alcance.
Defina el patrón completo de agujeros y roscas
Identifique por separado los agujeros de posicionamiento, fijación y holgura. Muestre el patrón basado en referencias geométricas, la condición pasante o ciega, la especificación de la rosca y las profundidades requeridas; incluya cajeados cilíndricos, avellanados cónicos y elementos intersectantes cuando corresponda. Pregunte qué operaciones de agujeros y registros de inspección incluye el alcance cotizado, en lugar de tratar una lista de diámetros como el requisito completo.
Muestre la profundidad de las cavidades y las restricciones de sus esquinas
Facilite vistas en sección de la profundidad de la cavidad, las condiciones de las paredes y el fondo restantes, las esquinas interiores y el acceso restringido de la herramienta. Identifique cualquier geometría de acoplamiento que impida cambiar un radio o rebaje de desahogo. Un cambio de geometría propuesto debe plantearse como una cuestión explícita de revisión del plano; no debe darse por supuesto en una cotización.
Aclare las relaciones entre múltiples montajes
Marque los elementos que deben mantener su relación cuando se reposiciona el componente. Incluya las caras disponibles para posicionamiento y apoyo, las zonas de sujeción restringidas y las superficies que requieren protección. Solicite que la ruta propuesta identifique las cuestiones de transferencia de referencias y de acceso. Mecanizar varias caras no significa por sí solo un único montaje ni corte simultáneo de varios ejes.
Envíe conjuntamente la información de la pieza en bruto y de la pieza terminada
Para una pieza en bruto fundida o forjada, incluya su plano o geometría disponibles junto con la revisión de la pieza terminada. Identifique los sobremetales de mecanizado propuestos, la información sobre variación de la pieza en bruto y quién la suministra. Indique la designación y el estado del material sin resolver por suposición una calidad de material incierta. Estos son datos para la cotización, no una declaración sobre el modelo de suministro de piezas en bruto ni las existencias de material de Jinhua.
Especifique la documentación de inspección a entregar
Marque las características críticas y explique cómo se aceptarán: la dimensión de un elemento, la posición respecto a referencias geométricas o una comprobación de acoplamiento pueden requerir registros diferentes. Indique si la consulta necesita informes de características seleccionadas, un plan de muestreo especificado u otra entrega documental acordada. Consulte la página de Calidad existente para conocer el contexto documentado; esta lista de comprobación no establece ningún resultado medido.
Distinga cantidades, acabados y responsabilidades
Distinga las cantidades de piezas de prueba de los pedidos de repetición previstos e identifique cualquier operación anterior o posterior al fresado que afecte a una superficie funcional. Indique el acabado requerido, la responsabilidad de suministro de la pieza en bruto y los documentos de aceptación. Solicite que la cotización distinga el trabajo incluido de las responsabilidades del cliente o de proveedores externos; no suponga que se incluyen automáticamente un tamaño de lote, un plazo de entrega o un proceso complementario.
Alcance y límites de capacidad
Las capacidades se revisan en función del plano real, el material, los requisitos funcionales y las expectativas de inspección.
Los valores individuales de capacidad están documentados en la página de Calidad; no se reproducen aquí.
Jinhua utiliza torneado y fresado CNC internos cuando la geometría de la pieza y la ruta de proceso revisada son adecuadas.
El alcance es específico de cada plano; no es una promesa para todas las piezas, materiales u operaciones.
Casos de fresado, posicionamiento indexado y transferencia de referencias geométricas
Dos casos de piezas fundidas encabezan este grupo; el caso del eje es un ejemplo relacionado secundario. Son relatos específicos de cada plano, no promesas de capacidad general ni de precisión de 4 ejes.
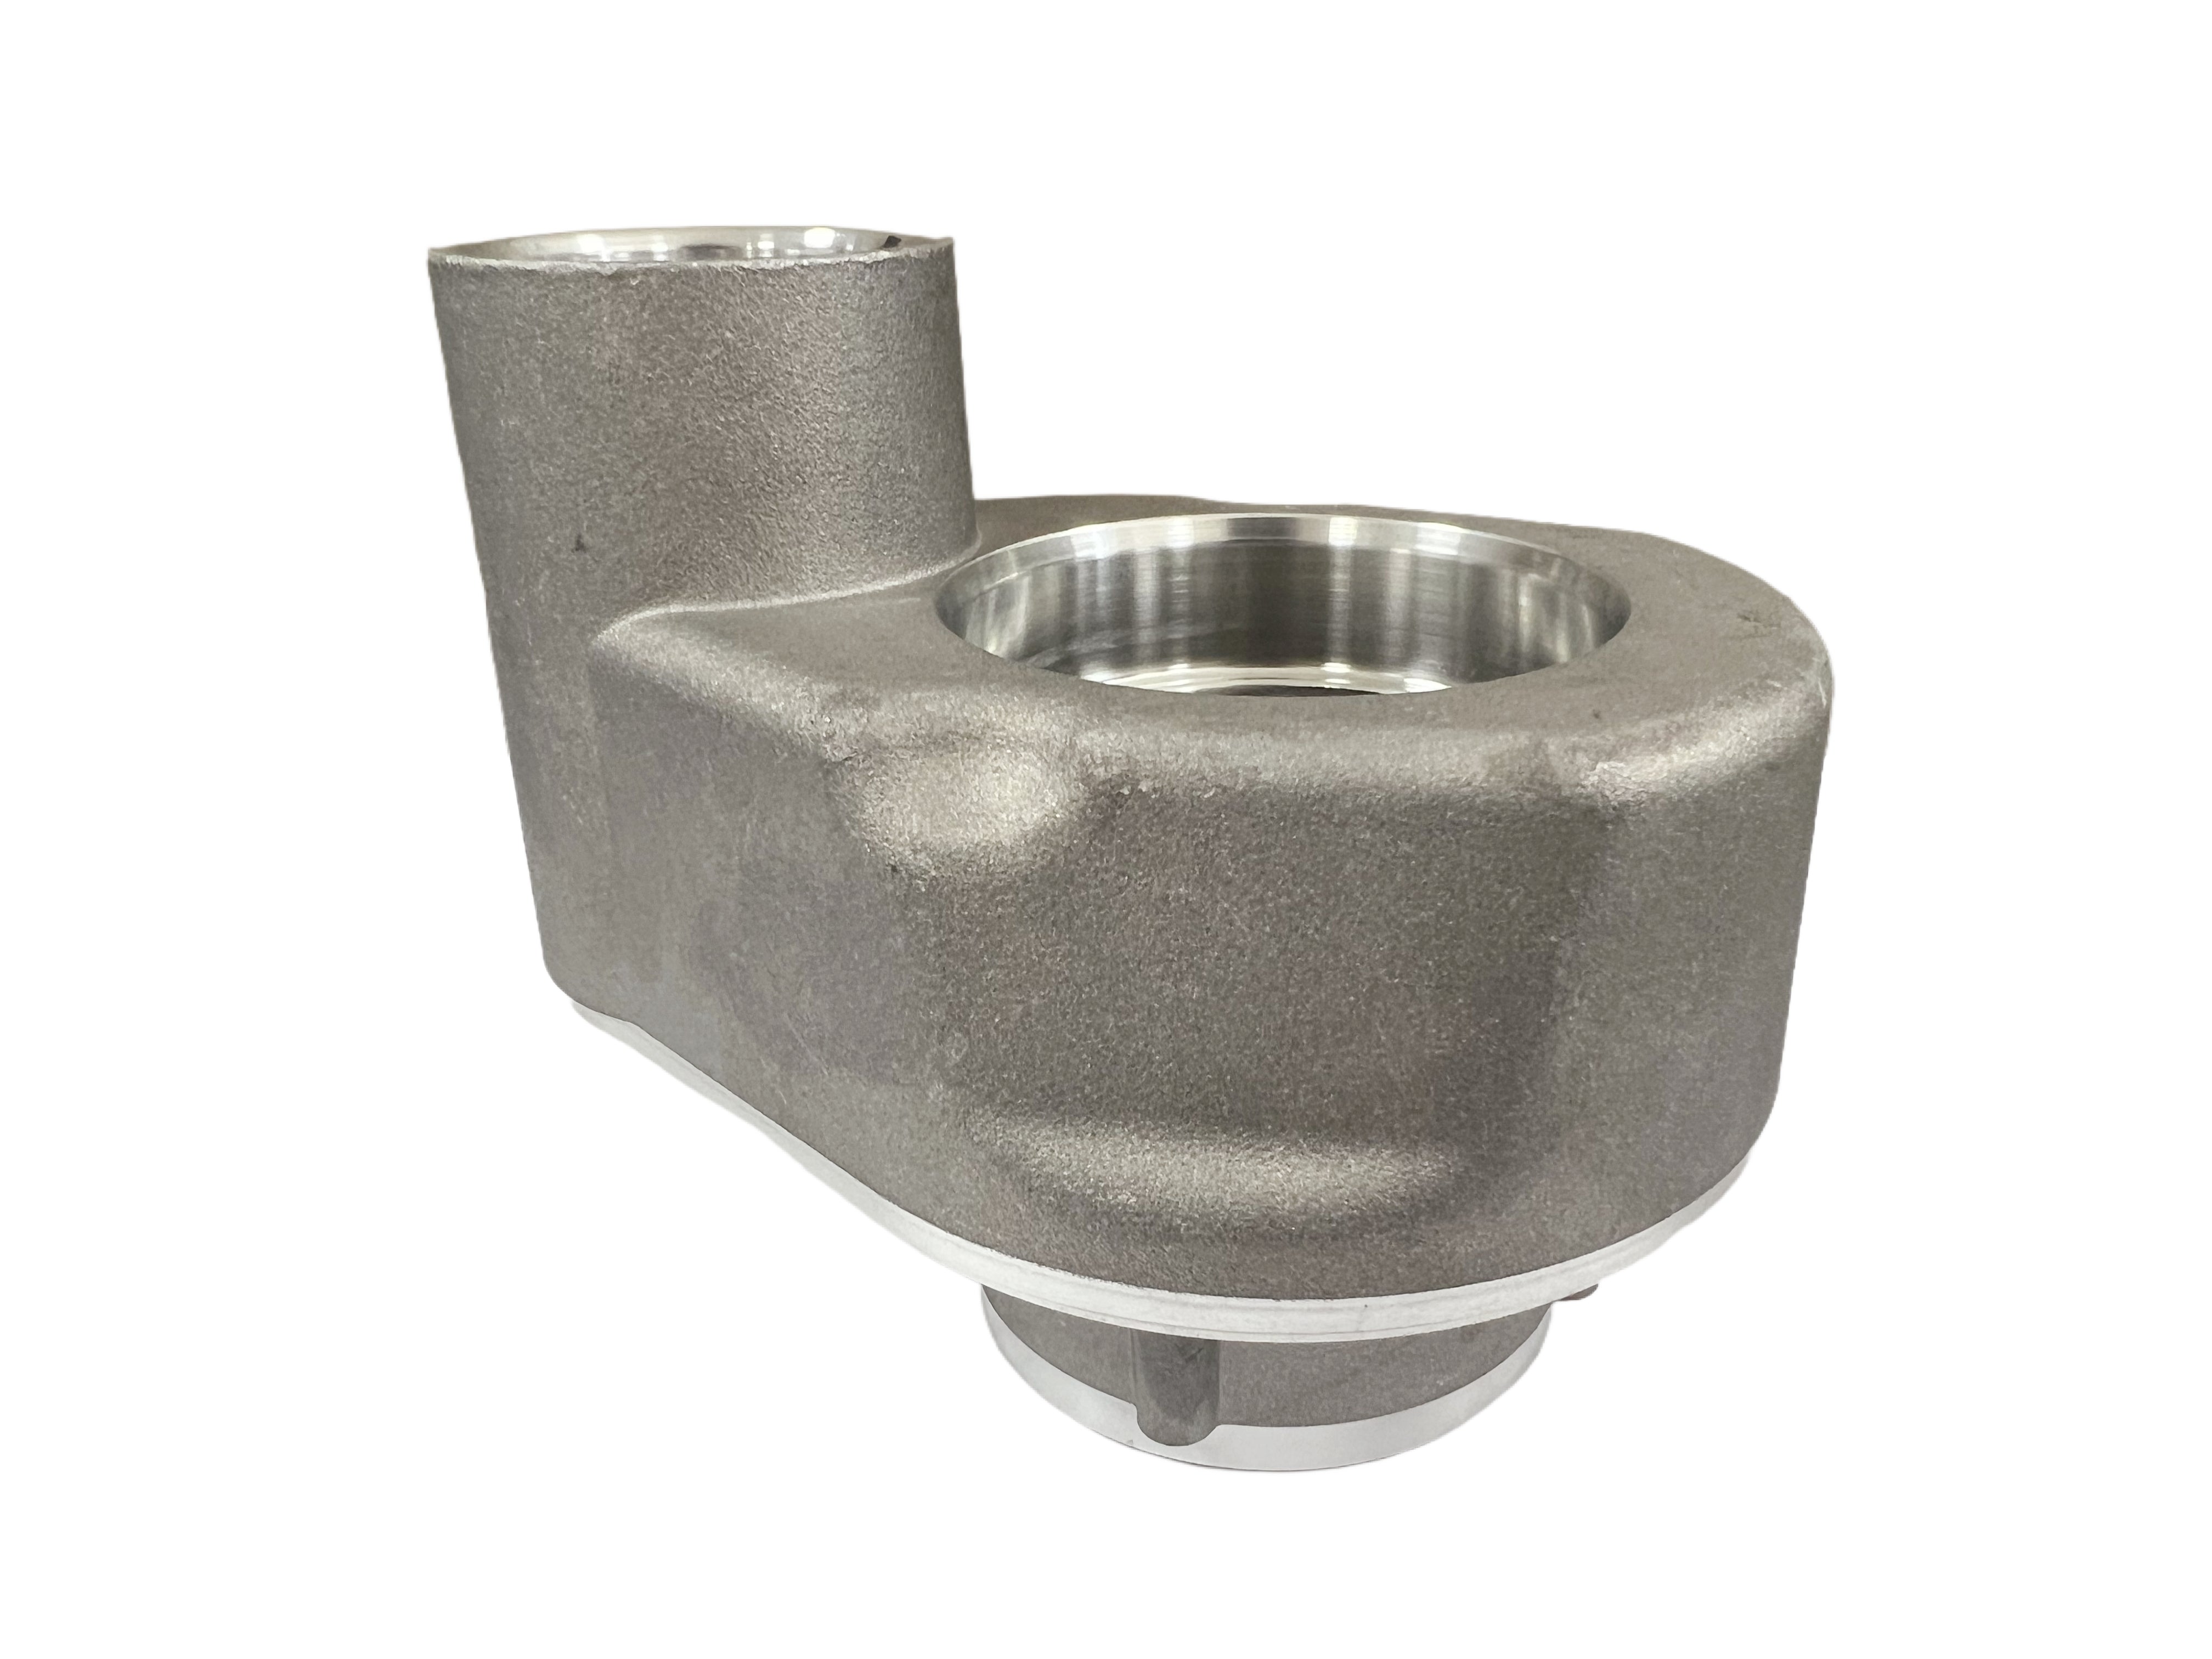
Cámara fundida: dos montajes de 4 ejes
Reto de fabricación
Acceder a los elementos laterales, de agujero y angulares después de la operación inicial de torneado.
Estrategia de proceso
Dos montajes independientes de 4 ejes organizan el trabajo en distintos lados y transfieren las referencias de posicionamiento; los elementos angulares detallados siguen siendo requisitos, no resultados de inspección obtenidos.
Por qué es importante
Ilustra la planificación de varios lados y la transferencia de referencias geométricas sin afirmar la finalización en un solo montaje ni una precisión cuantificada.
Pieza fundida irregular: relaciones entre múltiples agujeros
Reto de fabricación
Planificar agujeros relacionados y un elemento de comunicación inclinado en múltiples orientaciones.
Estrategia de proceso
La ruta real de 4 ejes y dos montajes utiliza posicionamiento indexado y transferencia de referencias geométricas. El detalle del agujero de comunicación es un requisito de proceso documentado; no se afirma ningún resultado angular medido.
Por qué es importante
Muestra cómo las relaciones del sistema de agujeros orientan la planificación de montajes centrada en el fresado sin introducir un proceso de torneado.
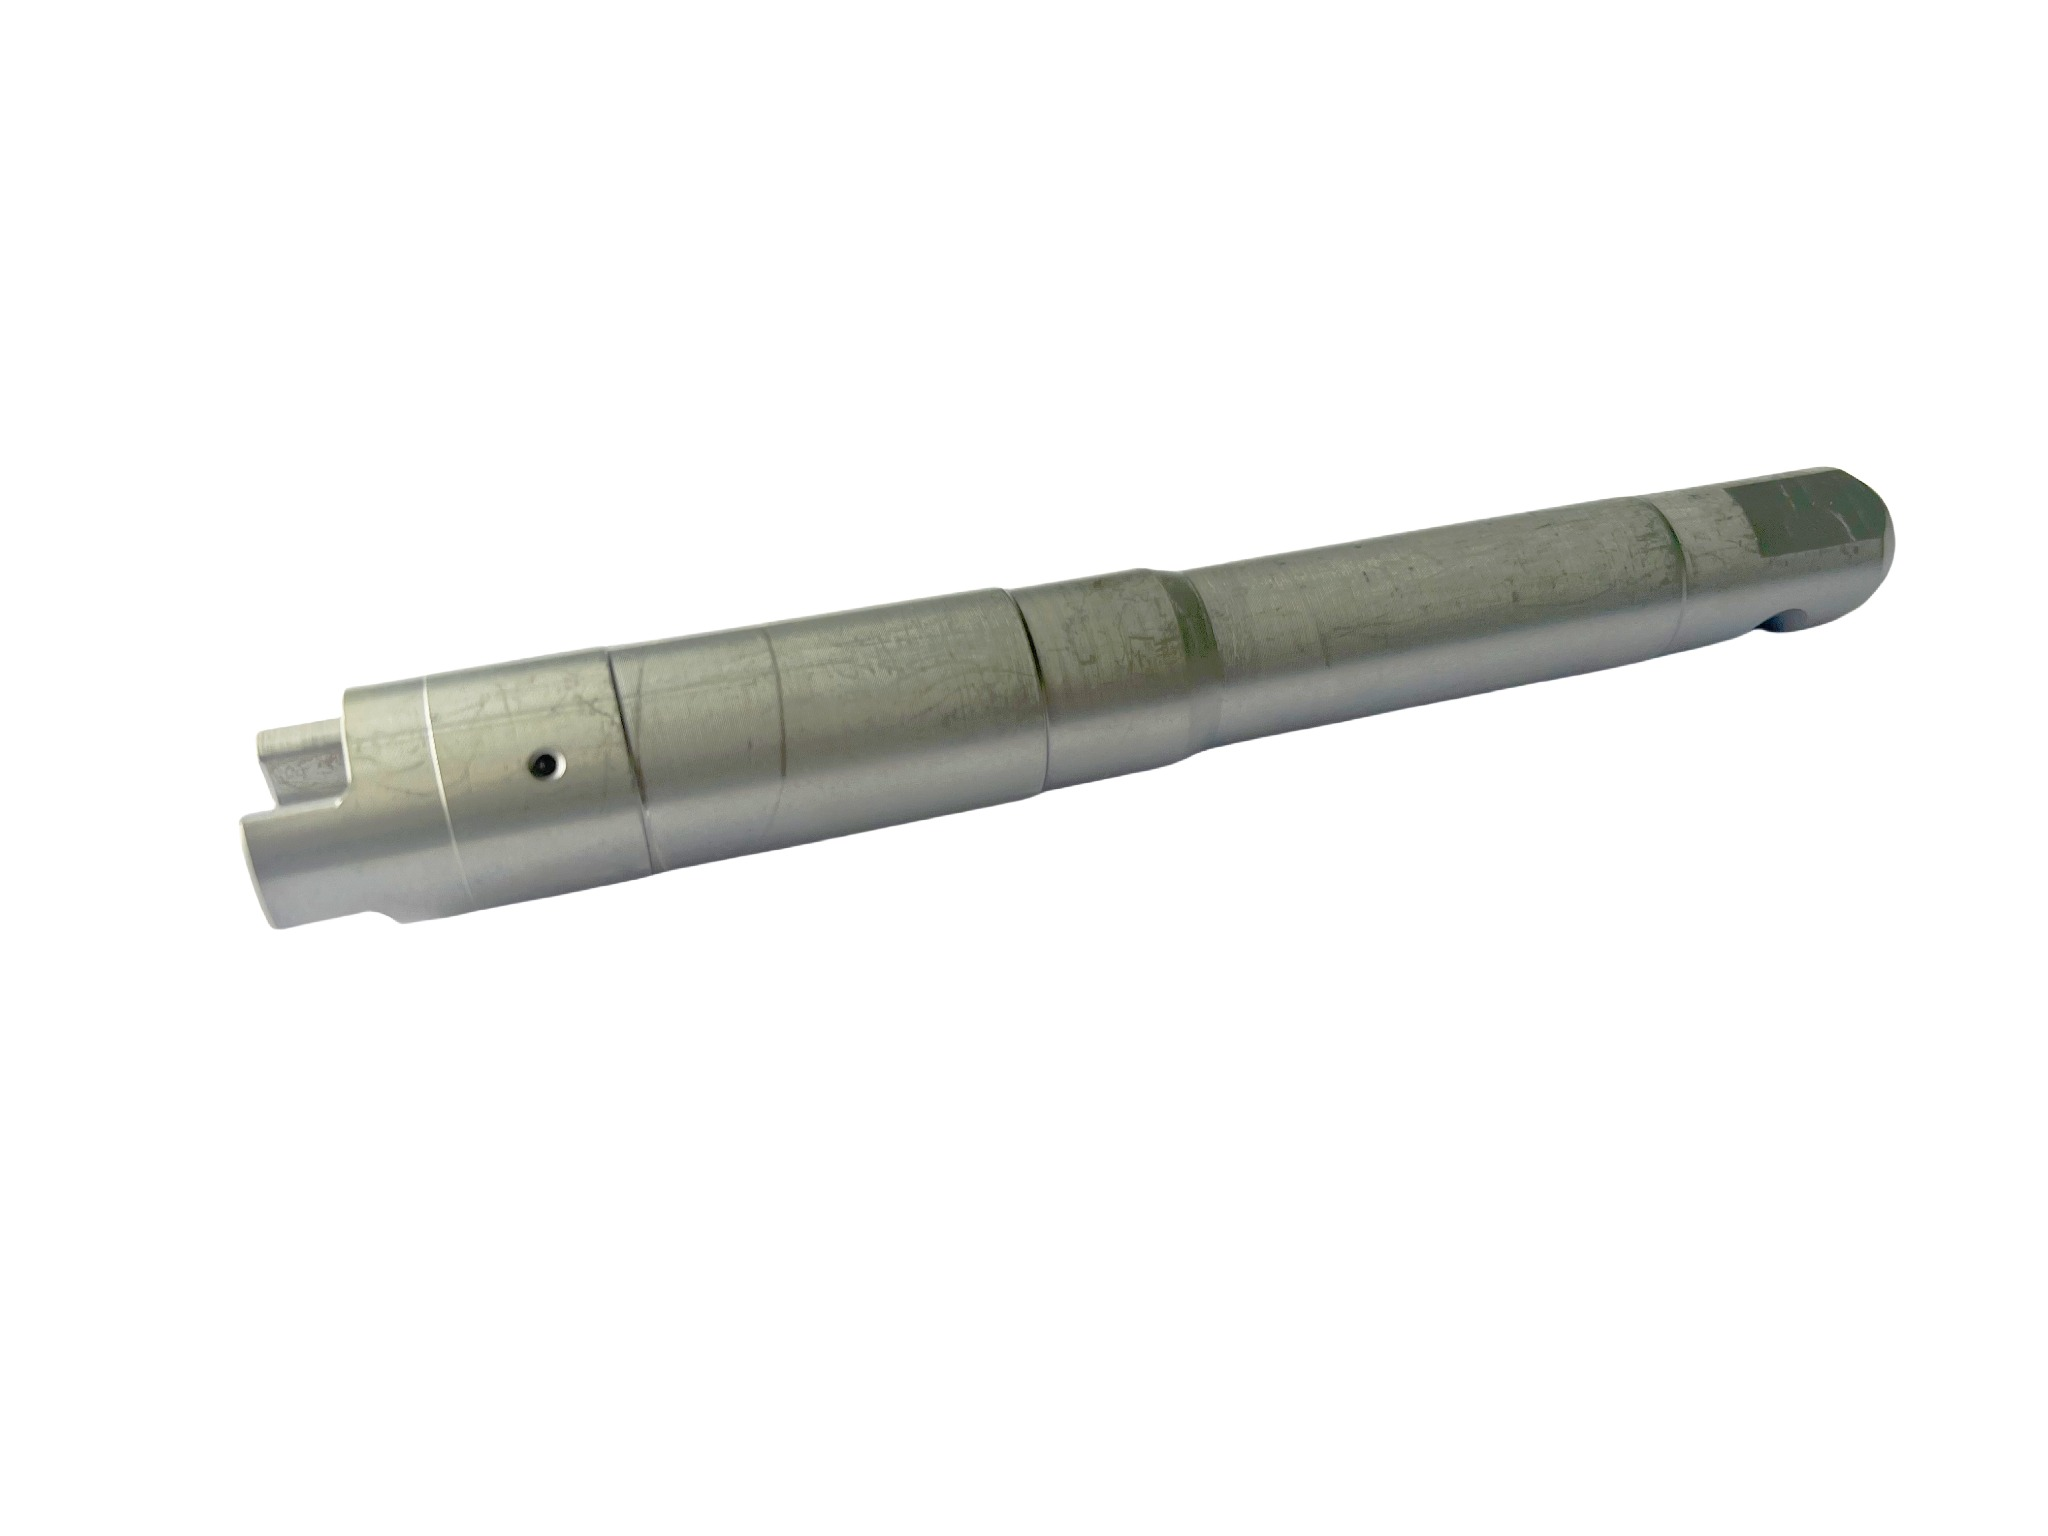
Elementos de extremo del eje y referencias compartidas
Reto de fabricación
Relacionar el fresado de extremo con las referencias internas establecidas y con el otro extremo de un eje.
Estrategia de proceso
Al trabajo compartido de alcance delimitado para acabado interior y fresado del extremo izquierdo le sigue el acabado independiente del otro extremo con una referencia angular unificada; el trabajo de taladrado profundo es independiente.
Por qué es importante
Añade un ejemplo de transferencia de referencias en torneado-fresado sin cambiar el enfoque de esta página de fresado, centrado en piezas fundidas.
Preguntas frecuentes sobre consultas de ingeniería
¿Qué debe acompañar a la consulta?
Envíe la revisión vigente del plano, el material, la cantidad, las referencias geométricas funcionales y las expectativas de inspección. Incluya los requisitos de forma inicial y acabado cuando se conozcan e identifique la información que siga pendiente de revisión.
¿Esta página establece un compromiso de tolerancia o de entrega?
No. Los requisitos y la ruta propuesta deben revisarse para el plano real. El alcance de capacidad depende de la información documentada de fabricación e inspección, y los compromisos comerciales corresponden a la cotización revisada.