Servicios de torneado CNC para piezas torneadas a medida
Prepare una consulta de torneado CNC con los elementos de revolución, los requisitos del material, las relaciones entre referencias geométricas y las cuestiones de inspección. Revise los requisitos reales antes de acordar el alcance de fabricación.
Revisión del plano y de las referencias geométricasRuta de proceso definidaPlanificación de la inspección
Rango de piezas con forma de eje
Pedidos de gran volumen: diámetros exteriores de 5–80 mm y longitudes totales de hasta 350 mm.
Pedidos de lotes pequeños: diámetros exteriores de 5–300 mm y longitudes totales de hasta 800 mm.
La ruta de torneado adecuada se confirma a partir del plano, el estado del material, la geometría y la sujeción de la pieza. Estos rangos de piezas conservan las condiciones de precisión publicadas para elementos específicos.
Cómo el torneado CNC crea elementos de revolución
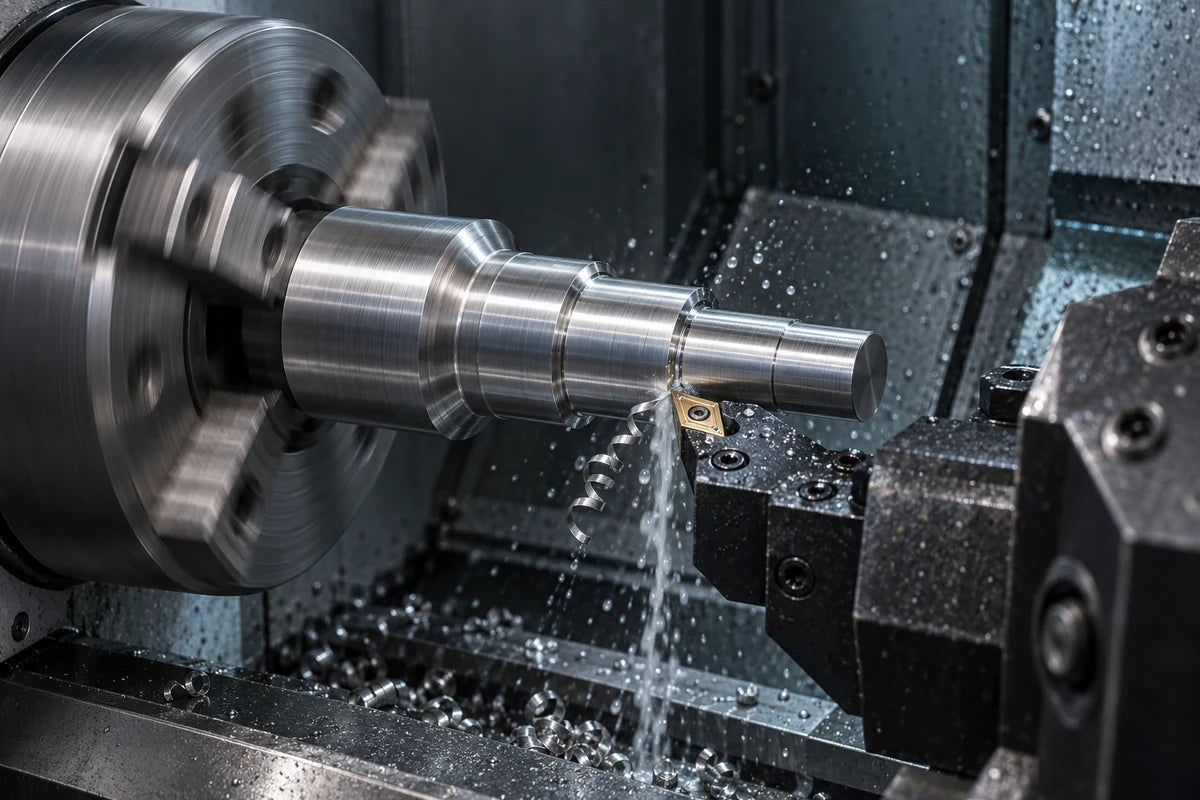
En el torneado convencional, la pieza gira mientras una herramienta de corte de una sola punta avanza por una trayectoria programada. El corte longitudinal forma diámetros y hombros; el refrentado establece las superficies de extremo. El torneado interior trabaja dentro de una abertura existente. El desbaste elimina material, mientras que el acabado atiende a los requisitos especificados de dimensión y superficie.
Una revisión útil del plano distingue la función de cada elemento: asiento de rodamiento, agujero de posicionamiento, hombro, diámetro de holgura o cara de extremo. Así, la ruta puede abordar sus relaciones en lugar de tratar cada diámetro como una dimensión aislada.
Sujeción, apoyo y transferencia de referencias geométricas
La zona de agarre del plato o la pinza, la longitud disponible para el agarre y el voladizo sin apoyo deben incluirse en la revisión del montaje. Las piezas esbeltas o de pared delgada requieren especial atención al apoyo y a la deformación por sujeción. El mandrinado interior también depende del alcance y la rigidez de la herramienta.
Identifique el elemento de posicionamiento radial y el tope axial de cada operación. Si se invierte el componente, explique qué referencias acabadas se reutilizan y qué relaciones requieren comprobación después de la transferencia. El sistema de referencias del plano no debe sustituirse por la superficie que resulte más fácil de sujetar.
Control de virutas y secuencia de acabado
Las virutas largas pueden enrollarse alrededor de una pieza, obstruir un agujero o marcar una superficie acabada. La geometría de la plaquita, el material, el avance, la profundidad de pasada y el suministro de refrigerante influyen en la formación de viruta; no existe un único ajuste adecuado para todas las piezas. El torneado interior necesita una vía despejada para que las virutas salgan del agujero.
Para la cotización, identifique los cortes interrumpidos, los agujeros profundos y las superficies que deben permanecer protegidas durante las operaciones posteriores. El desbaste y el acabado deben considerarse junto con el estado real del material inicial y la secuencia de sujeción, sin suponer una receta universal.
Inspección planificada en torno a los elementos funcionales
Vincule las dimensiones, la forma, el acabado superficial y las relaciones entre referencias geométricas exigidos a la revisión bajo control documental. El plan de inspección debe identificar la característica, el método adecuado, la etapa de medición y el requisito de informe. Una lectura dimensional por sí sola no establece la aceptación de posición u oscilación.
Cuando el tratamiento térmico u otro proceso externo siga al mecanizado, aclare qué requisitos se aplican antes y después de esa operación y quién proporciona los registros correspondientes. El muestreo y la aceptación del lote deben acordarse para el pedido.
Preguntas frecuentes sobre el proceso de torneado y la compra
¿Cuándo se necesita un segundo montaje?
El acceso al extremo opuesto, la longitud de agarre y las relaciones entre referencias pueden requerir invertir la pieza u otra operación. La ruta real determina el número de montajes; el torneado no implica completar el trabajo con una sola sujeción.
¿Qué hace difícil un agujero interior?
El alcance de la herramienta, el acceso al agujero, la evacuación de virutas y la rigidez de la pieza influyen en el método. Facilite la sección del agujero, la profundidad y los requisitos funcionales para su revisión.
¿Cómo deben cotizarse las muestras y las cantidades de producción?
Indique por separado la cantidad de muestras y la cantidad del lote de producción, junto con la demanda de repetición prevista cuando se conozca. Identifique qué debe abarcar la aprobación de las muestras y qué requisitos también se aplican a los pedidos posteriores. Solicite el alcance propuesto y las condiciones comerciales para cada cantidad; esta página no establece un pedido mínimo ni un plazo de entrega.
¿Cuándo debo analizar el torneado-fresado en lugar del torneado por sí solo?
Incluya las superficies planas, agujeros transversales, ranuras u otros elementos que no sean de revolución en la revisión completa del plano. Su relación con los elementos torneados de posicionamiento puede influir en la secuencia de operaciones y la transferencia de referencias. Pregunte qué elementos corresponden a cada operación; una ruta combinada no significa por sí sola que todo el trabajo se complete con una sola sujeción.
¿Es el torneado CNC el punto de partida adecuado para su pieza?
El torneado CNC es un proceso que conviene analizar cuando el plano se organiza en torno a elementos de revolución, como un diámetro exterior, un agujero o un hombro. Una cotización útil comienza por la función de acoplamiento y los requisitos controlados, no solo por la forma general de la pieza.
Indique qué elementos deben relacionarse entre sí, qué material inicial está disponible y dónde termina el alcance de mecanizado solicitado. Las superficies planas, agujeros transversales u otros elementos que no sean de revolución pueden necesitar una operación independiente o una ruta de torneado-fresado; el plano real determina la propuesta.
Asientos de rodamiento, agujeros y hombros: qué debe explicar el plano
Para un asiento de rodamiento u otro diámetro de acoplamiento, facilite el ajuste especificado y el contexto de la pieza acoplada. Distinga una superficie de posicionamiento de un diámetro de holgura; no sustituya el requisito del plano por una solicitud general de una «pieza de precisión».
Para un agujero interior, distinga su dimensión de su relación con el diámetro exterior funcional. Para un hombro, identifique la posición axial, la cara de acoplamiento adyacente y cualquier relación controlada con el elemento de posicionamiento. Las vistas en sección ayudan a explicar la profundidad del agujero, los escalones, los rebajes de desahogo y el acceso. Estos datos permiten revisar la ruta; no establecen un resultado de inspección obtenido.
Elija el alcance de la consulta en función del componente
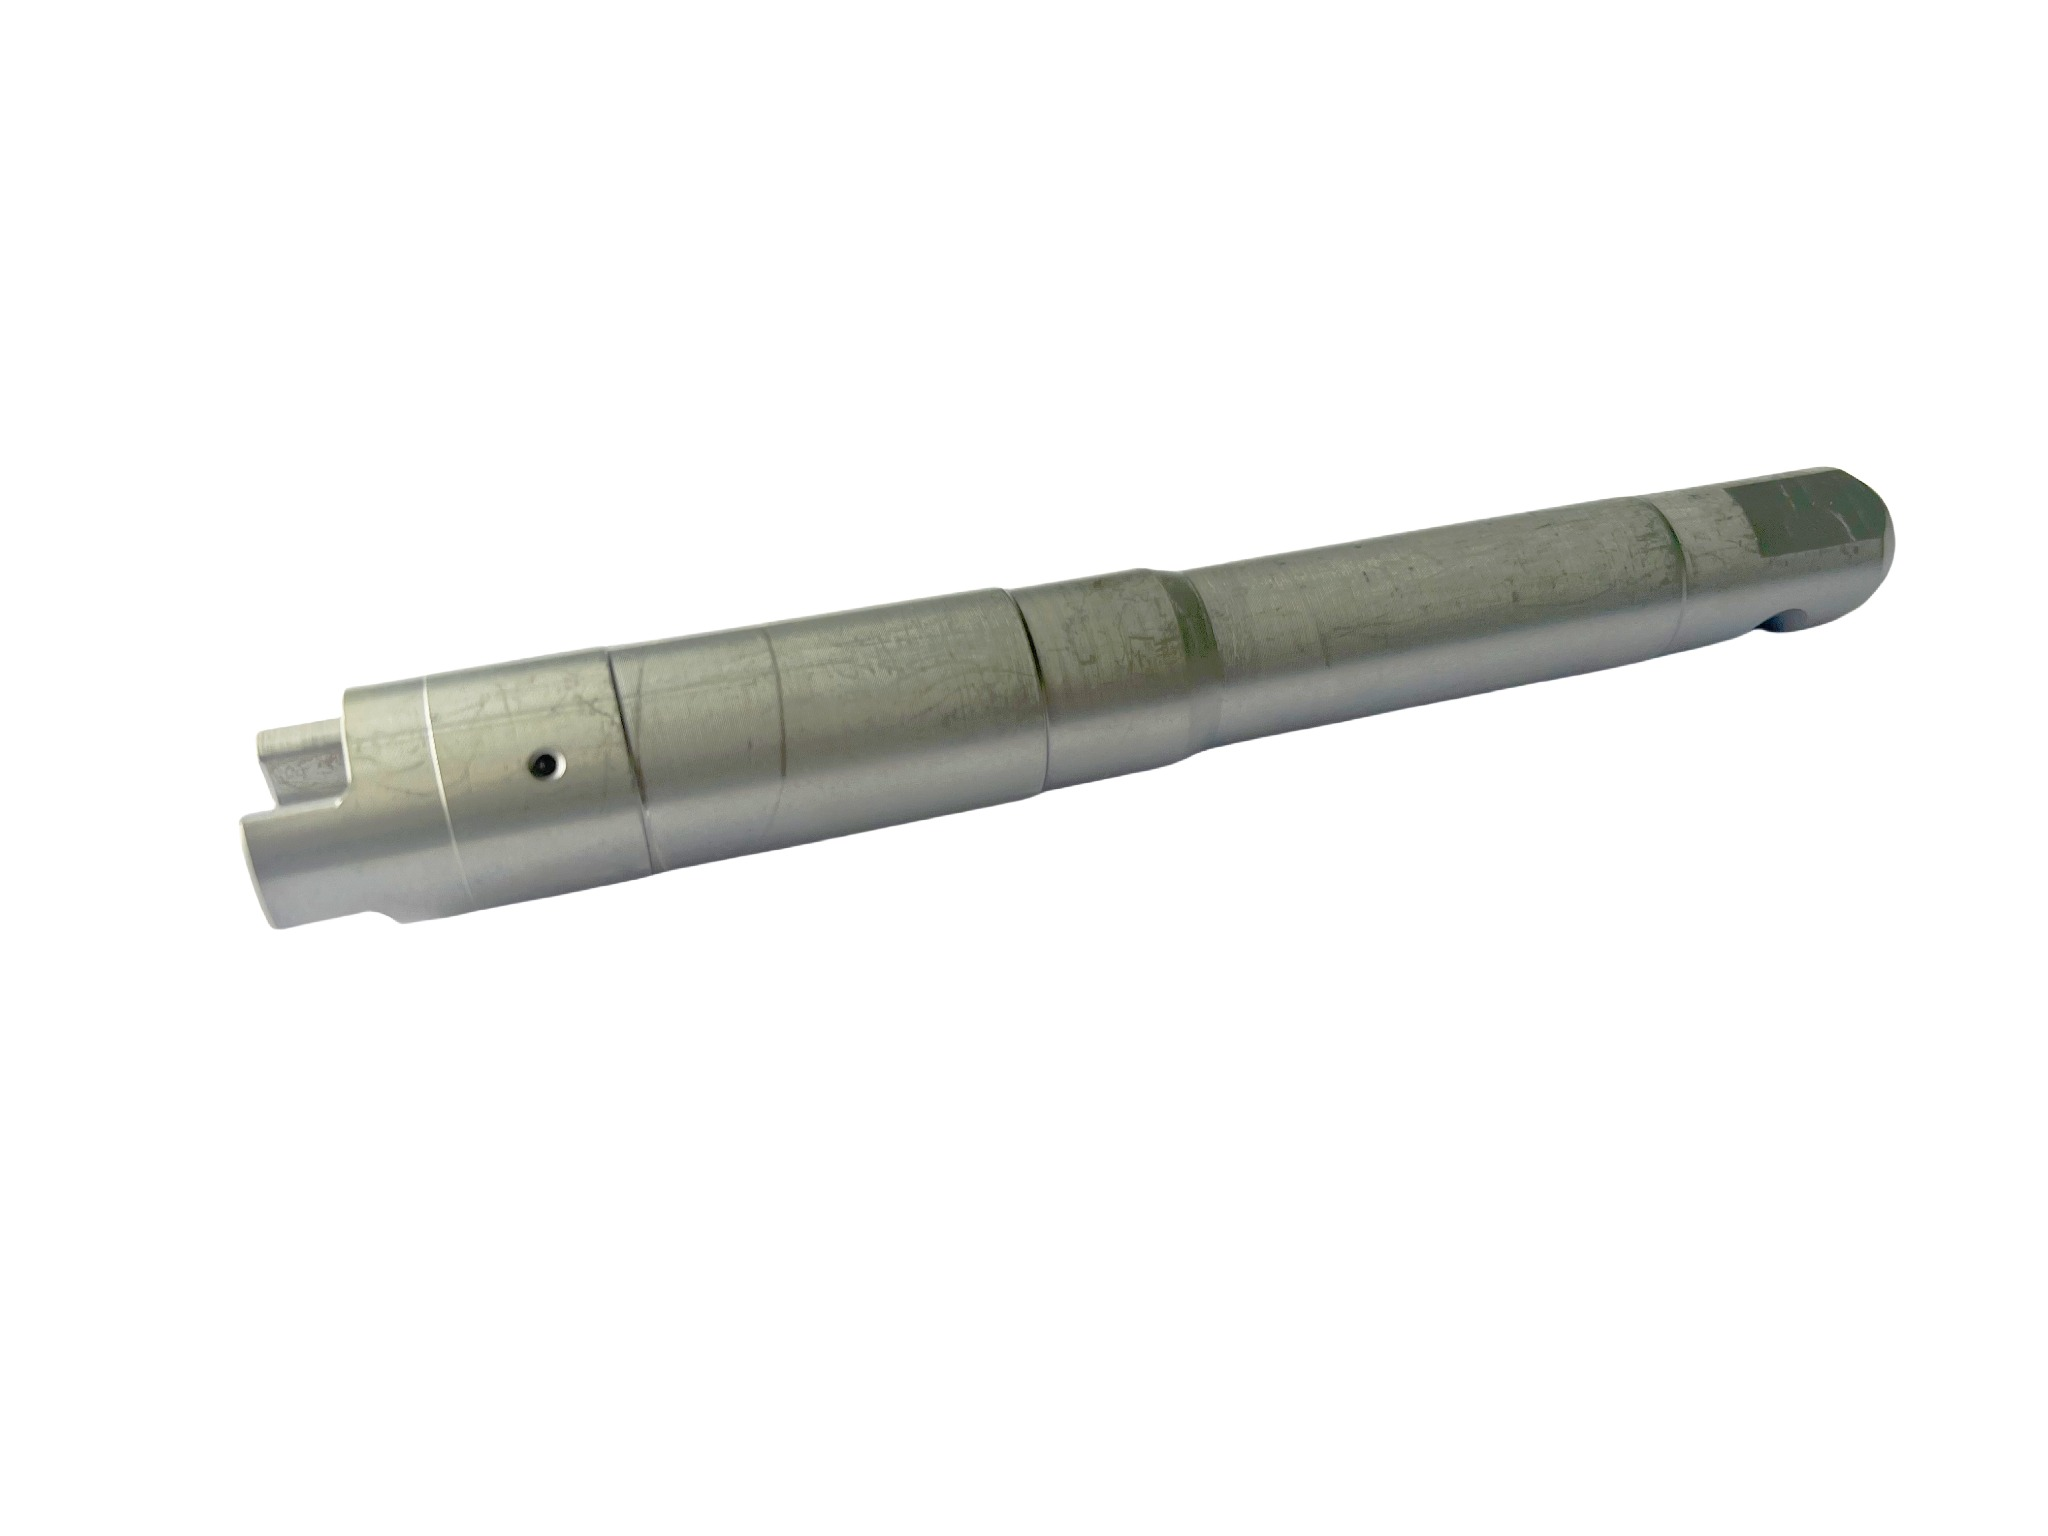
Una consulta sobre un manguito o separador debe identificar la relación entre el agujero y el diámetro exterior, así como las caras de extremo que lo posicionan en el conjunto. Una consulta sobre un eje puede centrarse en los muñones, los hombros axiales y los elementos posteriores. Para ejes con muñones, estrías u otros elementos funcionales, consulte nuestra descripción general de la fabricación de ejes según plano.
Enumere el conjunto completo de elementos, aunque solo se esté cotizando una parte de la ruta de fabricación. Esto ayuda a distinguir el trabajo de torneado del fresado, taladrado profundo o acabado posteriores sin implicar que esas operaciones comparten un montaje.
Material, estado de la pieza en bruto y responsabilidades de suministro del material inicial
Especifique la designación exacta del material, su estado y la forma inicial. Si la consulta incluye una pieza en bruto suministrada por el comprador, identifique sus dimensiones, la preparación pertinente, los requisitos de trazabilidad y quién es responsable del suministro. Señale los datos desconocidos como cuestiones pendientes en lugar de suponer que están incluidos.
Solicite que la cotización distinga el suministro de material del mecanizado y de cualquier proceso posterior. La idoneidad y la disponibilidad del material inicial requieren revisión para la pieza real; que se mencione un material en una consulta no confirma existencias ni una gama de procesamiento de toda la empresa.
Datos para cotizar piezas esbeltas, de pared delgada o con agujeros profundos
Para un componente esbelto, muestre su longitud, sus diámetros y las zonas con restricciones de apoyo. Para un manguito de pared delgada, facilite la sección de pared y las superficies que deben permanecer protegidas. Para un agujero profundo, muestre la profundidad, el acceso de entrada, los escalones interiores y el estado de la abertura inicial.
Identifique las superficies disponibles para el agarre y los elementos que deban completarse antes o después de invertir la pieza. Estos detalles permiten que el montaje propuesto contemple el apoyo, el acceso y los efectos de la sujeción; no garantizan un utillaje concreto, un único montaje ni un resultado aceptable para todas las geometrías.
Acuerde la inspección y la aceptación antes de realizar el pedido
Distinga las características utilizadas para aprobar las muestras de las exigidas para aceptar la producción. Identifique el ajuste crítico, la relación del agujero, la posición del hombro y los requisitos superficiales en la revisión vigente, y acuerde después qué comprobaciones e informes se incluyen en la cotización.
Especifique la etapa de medición requerida, la identificación de la muestra o del lote, el alcance de los informes y cualquier formato de aceptación del cliente. Un registro dimensional seleccionado no establece todas las relaciones entre referencias geométricas, y la aceptación de una muestra no establece automáticamente la conformidad de un lote posterior. Los métodos y la documentación exigidos deben acordarse para el pedido real.
Tratamiento térmico y acabado: defina quién es responsable
Si el tratamiento térmico, el recubrimiento u otra operación quedan fuera del trabajo de torneado cotizado, indique quién los organiza y qué dimensiones o condiciones superficiales se aplican antes y después de ese proceso. Pregunte si la cotización abarca el mecanizado previo al proceso, los trabajos de acabado posteriores y los registros de inspección correspondientes.
Mantenga explícitas en la ruta propuesta las responsabilidades relativas al sobremetal de mecanizado, la manipulación y la aceptación final. Mencionar un proceso posterior es un dato de planificación, no una confirmación de que Jinhua lo realiza internamente o presta ese servicio para todas las piezas.
Alcance y límites de capacidad
Las capacidades se revisan en función del plano real, el material, los requisitos funcionales y las expectativas de inspección.
Los valores individuales de capacidad están documentados en la página de Calidad; no se reproducen aquí.
Jinhua utiliza torneado y fresado CNC internos cuando la geometría de la pieza y la ruta de proceso revisada son adecuadas.
El alcance es específico de cada plano; no es una promesa para todas las piezas, materiales u operaciones.
Estos casos muestran el torneado como parte de una planificación integrada del proceso y del establecimiento de referencias geométricas, no como promesas de capacidad general ni de tolerancias obtenidas.
Eje de entrada de dirección de automóvil
Reto de fabricación
Relacionar los elementos de revolución del agujero y del eje con los trabajos del extremo izquierdo y del otro extremo.
Estrategia de proceso
El trabajo independiente de taladrado profundo precede al montaje de alcance delimitado para acabado interior y fresado del extremo izquierdo; el acabado del otro extremo es independiente y conserva una referencia angular unificada.
Por qué es importante
Muestra la conexión entre las referencias relacionadas con el torneado interior y el fresado posterior, sin afirmar que todos los elementos compartan una sola sujeción.
Cámara fundida: torneado antes del trabajo de 4 ejes
Reto de fabricación
Establecer los elementos de revolución y las referencias de posicionamiento antes del mecanizado en distintos lados.
Estrategia de proceso
La ruta real utiliza una operación de torneado seguida de dos montajes independientes de 4 ejes, manteniendo los requisitos documentales de posicionamiento diferenciados de los resultados de inspección.
Por qué es importante
Explica por qué el torneado y la transferencia de referencias geométricas forman parte de la ruta completa y no de una lista de operaciones aisladas.
Preguntas frecuentes sobre consultas de ingeniería
¿Qué debe acompañar a la consulta?
Envíe la revisión vigente del plano, el material, la cantidad, las referencias geométricas funcionales y las expectativas de inspección. Incluya los requisitos de forma inicial y acabado cuando se conozcan e identifique la información que siga pendiente de revisión.
¿Esta página establece un compromiso de tolerancia o de entrega?
No. Los requisitos y la ruta propuesta deben revisarse para el plano real. El alcance de capacidad depende de la información documentada de fabricación e inspección, y los compromisos comerciales corresponden a la cotización revisada.