


Fabricación de ejes de entrada y salida según plano
Fabricación de ejes de entrada y salida
Jinhua Machinery fabrica ejes de entrada y salida en Changshu, China, según planos del cliente para conjuntos de dirección, transmisión, reductores y accionamientos industriales. La revisión coordina los muñones, agujeros, resaltes, estrías o dientes, el material, los requisitos de tratamiento especificados, el acabado y la inspección en torno al sistema completo de referencias geométricas. Los datos de las interfaces de acoplamiento, los controles críticos de oscilación, las cantidades de prototipos y anuales y los requisitos de informes, marcado, embalaje y entrega sirven de base para la cotización. La página trata la fabricación del componente de eje definido y no atribuye responsabilidad sobre el diseño de la transmisión, del reductor ni del sistema completo de accionamiento.
Solicitar una cotización
Respuesta directa
La evidencia de los ejes de entrada y salida se evalúa por característica y por relación entre referencias geométricas: los muñones, agujeros, resaltes, estrías o dientes, roscas y ranuras deben mantenerse controlados como un único componente. Las capacidades de precisión confirmadas se aplican únicamente dentro de sus rangos y condiciones de proceso indicados. El origen de la pieza en bruto, el tratamiento especificado en el plano, la protección superficial y las responsabilidades de otros procesos especiales se establecen durante la cotización, junto con los requisitos de volumen, informes, marcado y embalaje.
- Contenido técnico revisado por
- Ingeniería de Procesos e Ingeniería de Calidad
- Última revisión
- Base de las capacidades
- Registros de producción y datos de inspección interna
¿Qué son los ejes de entrada y salida?
Un eje de entrada recibe el par de un motor eléctrico, actuador de dirección, motor de combustión, embrague, acoplamiento o elemento de transmisión anterior. Un eje de salida transmite el par al siguiente tren de engranajes, acoplamiento, rueda, bomba, elemento de dirección o conjunto accionado. Ambos se diseñan en función de sus interfaces, apoyo de rodamientos, trayectoria de transmisión de par, velocidad, alineación, lubricación, método de montaje y entorno de servicio.
Los ejes de entrada y salida pueden incluir estrías exteriores o interiores, dientes de engranaje, muñones de apoyo, agujeros profundos, resaltes, conos, roscas, chaveteros, agujeros transversales, superficies de sellado, ranuras para anillos de retención, caras planas y zonas endurecidas localmente. Los diseños huecos pueden reducir la masa o alojar una interfaz interior, mientras que las piezas en bruto forjadas o conformadas en frío pueden reducir el mecanizado o mejorar el flujo del material en volúmenes adecuados.
Jinhua Machinery fabrica estos ejes según planos aprobados por el cliente, en lugar de suministrarlos como recambios de catálogo. Los compradores también pueden consultar ejes dentados, ejes estriados, ejes de dirección, ejes forjados y el centro completo de familias de ejes.
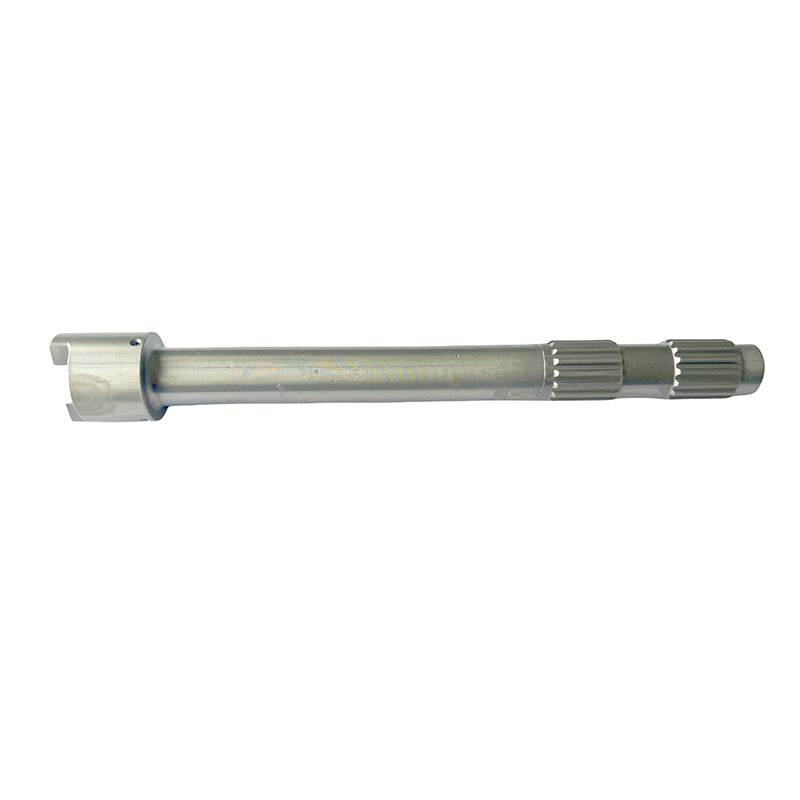
Fabricación de ejes de entrada y salida
La revisión de fabricación comienza con planos controlados, modelos disponibles, ediciones de las normas, estado del material, cantidad de prototipos, demanda anual, duración del programa y validación requerida. El equipo identifica las referencias geométricas funcionales, las interfaces que transmiten par, las superficies de apoyo y de sellado, los requisitos de agujeros profundos, los resaltes críticos, las zonas tratadas térmicamente, el sobremetal de acabado, las necesidades de equilibrado u oscilación y el acceso para la inspección.
Las formas de partida pueden incluir barras, tubos, piezas en bruto conformadas en frío o forjadas en caliente. Una ruta puede combinar aserrado, refrentado, preparación de centros, conformado, torneado CNC, fresado, taladrado, taladrado profundo, laminación de estrías, tallado por fresa madre o por mortajado, roscado, tratamiento térmico, enderezado cuando esté aprobado, rectificado cilíndrico, acabado de agujeros, desbarbado, limpieza, recubrimiento electrolítico, marcado e inspección final. No todos los ejes requieren todos los procesos.
La secuencia es importante cuando un componente combina un agujero profundo, un estriado exterior, un muñón de apoyo y una zona tratada térmicamente. El sobremetal de mecanizado, la transferencia de referencias geométricas y la estrategia de sujeción deben tener en cuenta las variaciones del conformado y la distorsión térmica. Cuando se integran dientes de engranaje, las referencias del dentado y del eje se revisan conjuntamente; consulte Fabricación de ejes dentados.
Utilice los archivos 2D y los 3D disponibles para definir si el precio y la entrega cubren el eje individual, los componentes complementarios suministrados o trabajos de montaje especificados. Indique el tratamiento, la protección superficial, el marcado y los registros de inspección incluidos. Compare las cotizaciones de prototipos y producción recurrente en cuanto a diferencias de utillaje, inspección y ruta. Jinhua Machinery propone una ruta únicamente después de revisar estos requisitos.
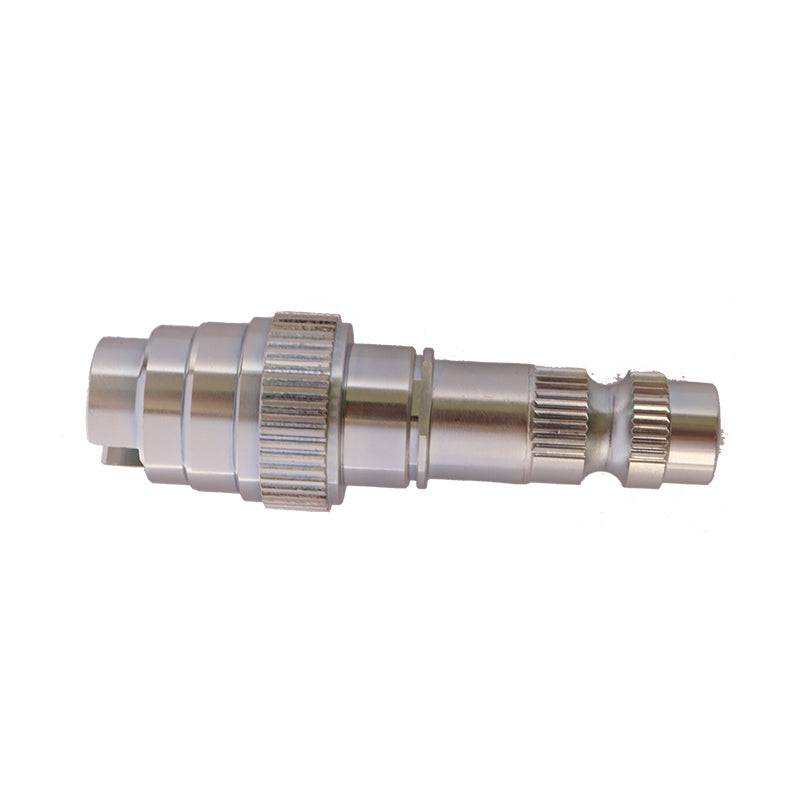
Materiales para ejes de entrada y salida
Los ejes de entrada y salida utilizan habitualmente aceros al carbono, aleados y de cementación, seleccionados por sus requisitos de par, fatiga, impacto, desgaste, templabilidad y ruta de conformado. Los diseños generales pueden utilizar los grados chinos 20, 35 o 45 y SAE 1020, 1035 o 1045. Los diseños de mayor resistencia o con temple integral pueden utilizar 40Cr, 42CrMo, SAE 4140, SAE 4340 o una aleación específica del cliente con propiedades mecánicas controladas.
Los estriados o dentados cementados pueden utilizar 16MnCr5, 20MnCr5, 20CrMnTi, 20CrNiMo, SAE 8620 u otra aleación de bajo carbono aprobada. Los grados y estados de suministro para conformado en frío deben evaluarse en cuanto a composición química, limpieza, recocido o esferoidización, reducción, geometría, utillaje y lubricación. Los aceros inoxidables y otras aleaciones pueden revisarse para aplicaciones sensibles a la corrosión o especializadas, pero sus requisitos de resistencia, desgaste, gripado, mecanizado y tratamiento son diferentes.
Especifique el grado exacto, la norma aplicable, el estado de suministro, la banda de templabilidad, las propiedades mecánicas, la limpieza, la certificación, la trazabilidad y las sustituciones permitidas. Los grados enumerados aquí son ejemplos que se revisan habitualmente y no limitan las normas o los materiales que Jinhua Machinery puede evaluar.
Tratamiento térmico de ejes de entrada y salida
Las especificaciones de los ejes de entrada y salida pueden exigir normalizado, alivio de tensiones, temple y revenido, cementación, carbonitruración, temple por inducción o nitruración. La selección depende del material, la trayectoria de transmisión de par, el desgaste de las estrías o los engranajes, la tenacidad del núcleo, la fatiga, la distorsión y las superficies que requieren rectificado final. Estas opciones de tratamiento se definen en el plano; la responsabilidad del proveedor se confirma durante la cotización. La protección superficial, como el recubrimiento de zinc-níquel, el fosfatado o el óxido negro, debe definirse por separado.
El plano debe indicar la escala y el rango de dureza, el lugar de medición, la profundidad de capa cuando corresponda, los requisitos del núcleo, las zonas que deben protegerse, la descarburación, la distorsión permitida, la rectitud y el acabado posterior al tratamiento. Los agujeros profundos, las paredes delgadas, los cambios bruscos de sección y las características asimétricas pueden aumentar el riesgo de distorsión. Por ello, la ruta del proceso reserva sobremetal y establece las referencias geométricas según la secuencia de tratamiento.
Identifique los certificados de material, registros de horno o lote, mapas de dureza, microestructura, informes de profundidad de capa, ensayos mecánicos, informes de recubrimiento y trazabilidad requeridos. El formato de los informes y los requisitos de muestreo y conservación afectan a la cotización y la planificación de la inspección.
Tolerancias de ejes de entrada y salida
Las tolerancias de los ejes de entrada y salida se definen por la relación entre las características de transmisión de par y las referencias geométricas de montaje. Los controles importantes pueden incluir dimensiones de muñones y agujeros, redondez, cilindricidad, rectitud, concentricidad, oscilación total, distancias entre resaltes, oscilación de caras, ajuste del estriado o engranaje, posición de roscas, ubicación de chaveteros, rugosidad y alineación de las características interiores profundas.
Dentro del rango de referencia confirmado y sujeto a revisión del plano, los diámetros exteriores rectificados de hasta 50 mm y longitudes efectivas de hasta 300 mm pueden alcanzar una banda de tolerancia total de 0.005 mm, una redondez de 0.003 mm, una cilindricidad de 0.005 mm, una rectitud de 0.005 mm por 300 mm y Ra 0.2 μm. La oscilación total de los muñones o de las referencias del engranaje relacionadas y la oscilación de las caras definida en el plano pueden evaluarse hasta 0.010 mm.
Los agujeros acabados de hasta 30 mm de diámetro y L/D de hasta 3 pueden evaluarse para una banda de tolerancia total de 0.009 mm, una redondez de 0.005 mm, una cilindricidad de 0.008 mm, Ra 1.0 μm y una coaxialidad u oscilación total de 0.010 mm respecto a la referencia geométrica especificada, mediante mandrinado fino o escariado. Estos límites se aplican por característica y proceso; no constituyen una garantía general para cualquier geometría.
La inspección puede incluir calibres de diámetro y de interiores, medición por coordenadas, equipos de medición de redondez y oscilación, instrumentos de rugosidad, medición de estrías o engranajes, ensayos de dureza, comprobaciones del recubrimiento y utillajes específicos. Consulte Inspección de calidad y control de procesos. La norma aplicable, el sistema de referencias geométricas, el método de medición, la incertidumbre, el muestreo y los campos de los informes deben acordarse antes de la producción.
Aplicaciones de ejes de entrada y salida
Los ejes de entrada y salida se utilizan en dirección de automóviles, transmisiones, cajas de cambios, reductores, bombas, motores eléctricos, maquinaria de construcción, bicicletas eléctricas, motocicletas, automatización y equipos industriales. Un elemento de entrada puede dar prioridad al acoplamiento o al engrane del estriado, la alineación de rodamientos y la baja oscilación. Un elemento de salida puede dar prioridad a la capacidad de transmisión de par, la durabilidad del estriado exterior, la conexión por engranaje o brida y el ajuste con el conjunto siguiente.
Los ejes de motores o cajas de cambios de alta velocidad pueden añadir consideraciones de equilibrado, ruido y lubricación. Los ejes de dirección pueden añadir requisitos de seguridad del producto, par, corrosión y trazabilidad. Los equipos pesados pueden añadir cargas de impacto, par reversible y contaminación. Los ejes huecos pueden introducir controles de alineación de agujeros profundos, espesor de pared y limpieza.
Proporcione el par, la velocidad, el ciclo de trabajo, la dirección de carga, la distancia entre rodamientos, los datos de acoplamiento, la lubricación, el entorno, el método de montaje, la vida útil y el nivel de validación cuando afecten al plano. Acuerde quién suministra las piezas o calibres de acoplamiento y quién realiza las comprobaciones de ajuste del conjunto. La información de aplicación sirve de apoyo a la revisión de fabricación; el diseño y la validación finales del sistema corresponden al responsable del diseño.
Preguntas frecuentes sobre ejes de entrada y salida
¿Cómo se distinguen los alcances de cotización del eje individual y del montaje?
Especifique si se incluyen engranajes, rodamientos o acoplamientos y si se requieren comprobaciones de ajuste entre piezas. Confirme quién suministra las piezas o calibres de acoplamiento y las condiciones de entrega del eje; los trabajos de montaje adicionales deben incluirse en el alcance revisado de la cotización.
¿Pueden fabricarse agujeros profundos y estrías exteriores en un mismo eje?
Sí, pueden revisarse combinaciones adecuadas. La relación entre longitud y diámetro del agujero, el espesor de pared, el proceso de estriado, la relación entre referencias geométricas, la distorsión del tratamiento térmico y el acceso para la inspección determinan la ruta de fabricación y el control alcanzable.
¿Pueden utilizarse piezas en bruto forjadas o conformadas en frío?
Sí. Se pueden evaluar barras, tubos y piezas en bruto conformadas en frío o forjadas en caliente según el material, la geometría, la resistencia, el sobremetal de mecanizado, el utillaje, el volumen anual y los requisitos de validación.
¿Qué precisión puede revisarse para los muñones y los agujeros?
Los diámetros exteriores rectificados que cumplan las condiciones pueden evaluarse para una banda de tolerancia total de 0.005 mm y Ra 0.2 μm, mientras que los agujeros acabados que cumplan las condiciones pueden evaluarse para una banda de tolerancia total de 0.009 mm y Ra 1.0 μm. Se requiere revisar el plano y el proceso.
¿Pueden evaluarse normas que no figuran en esta página?
Sí. Pueden revisarse normas ISO, GB/T, DIN, ANSI, SAE, AGMA, de clientes y del sector. Jinhua Machinery no presupone equivalencias entre grados; proporcione la edición de la norma, las tolerancias, las referencias geométricas, el método de medición y los requisitos de los informes.
Casos de fabricación relacionados
Estos son ejemplos específicos de fabricación según plano. Sus materiales, procesos y tolerancias son propios de cada componente y no definen una especificación de catálogo universal.


Solicitar una cotización
Solicitar una cotización
Envíe sus planos. Obtenga una revisión de fabricación de ejes de entrada y salida.
Envíe el plano y su revisión, material, dimensiones y tolerancias críticas, requisitos de superficie y tratamiento térmico, consumo anual, volumen por lote, documentos de inspección o PPAP, embalaje y objetivo de entrega.