


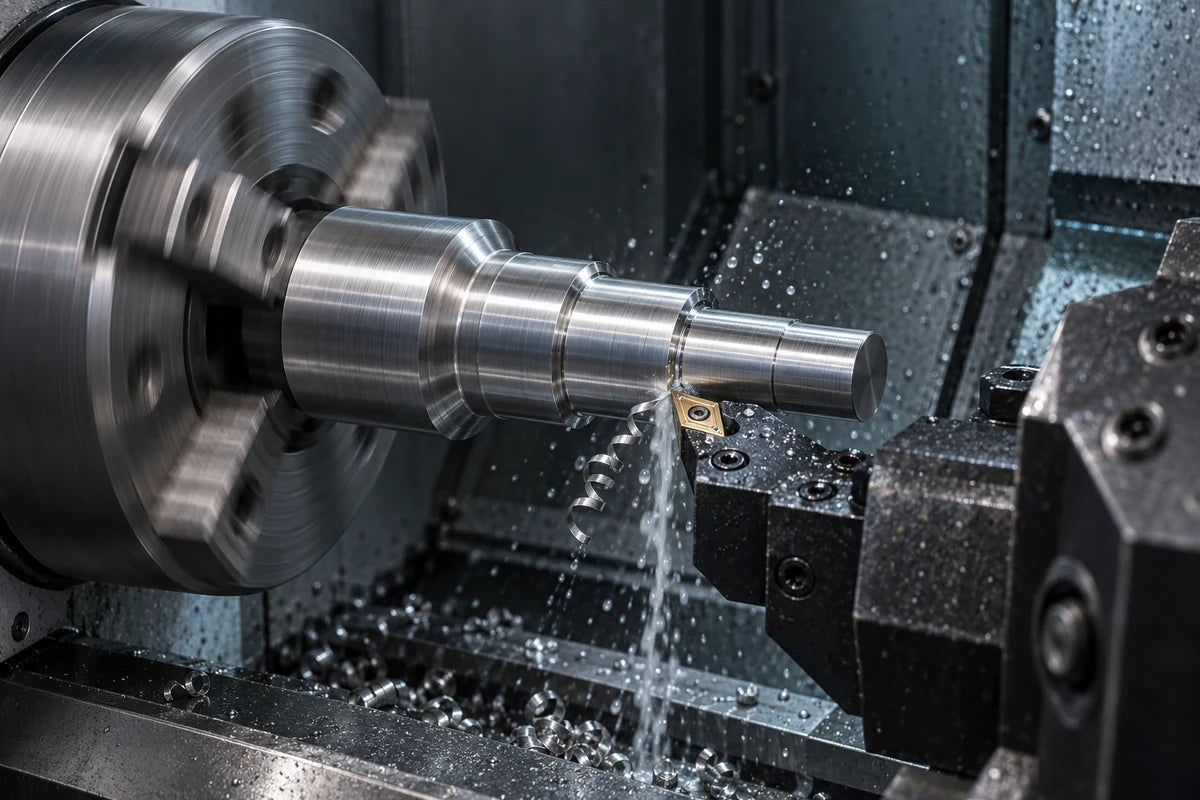
Torneado CNC
Elementos de revolución, agujeros, hombros y caras de extremo, revisados a partir de su plano.
Ver torneado CNCPlanifique el mecanizado CNC a medida en China con revisión del plano, rutas de torneado y fresado, materiales y requisitos de inspección. Revise los requisitos reales antes de acordar el alcance de fabricación.

Compare la ruta de proceso, las relaciones entre referencias geométricas y las cuestiones de inspección. Seleccione una ruta según la geometría de los elementos, el acceso de la herramienta, las relaciones entre referencias geométricas y los requisitos de inspección.
Elementos de revolución, agujeros, hombros y caras de extremo, revisados a partir de su plano.
Ver torneado CNC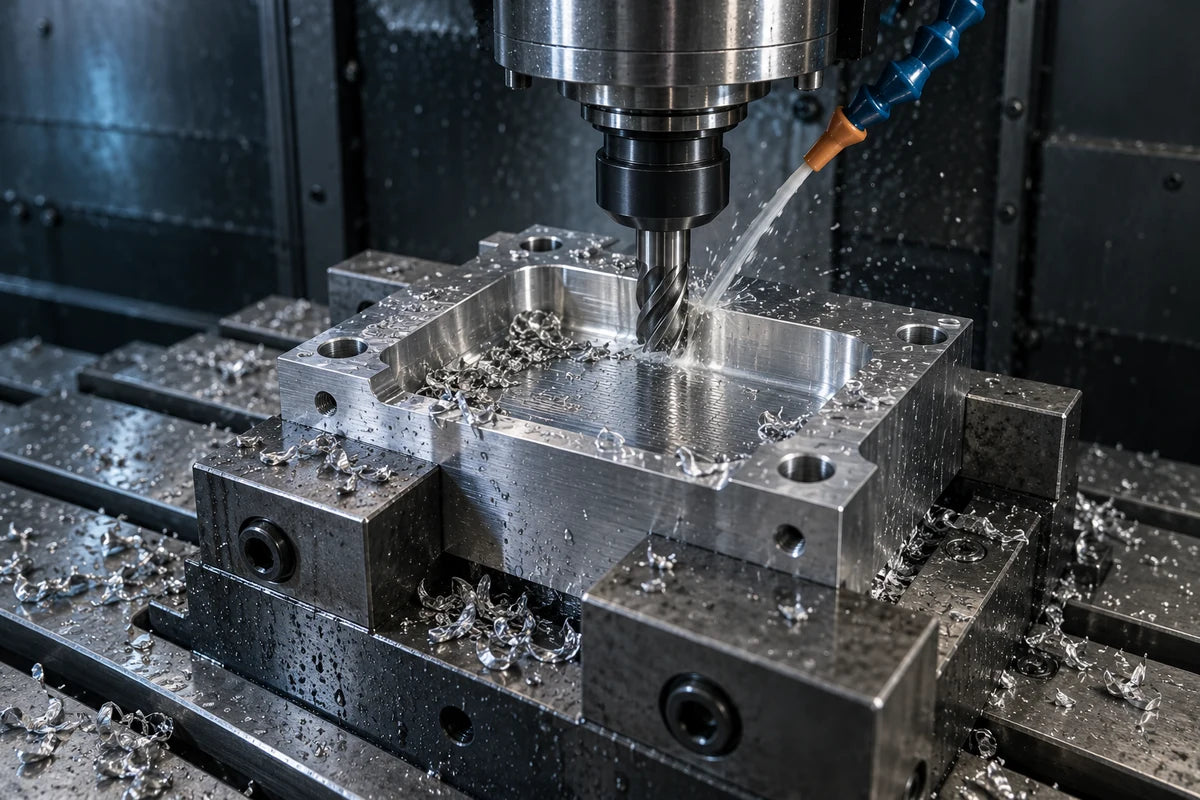
Caras de referencia, patrones de agujeros, ranuras y cavidades, con revisión del acceso del utillaje de sujeción.
Ver fresado CNC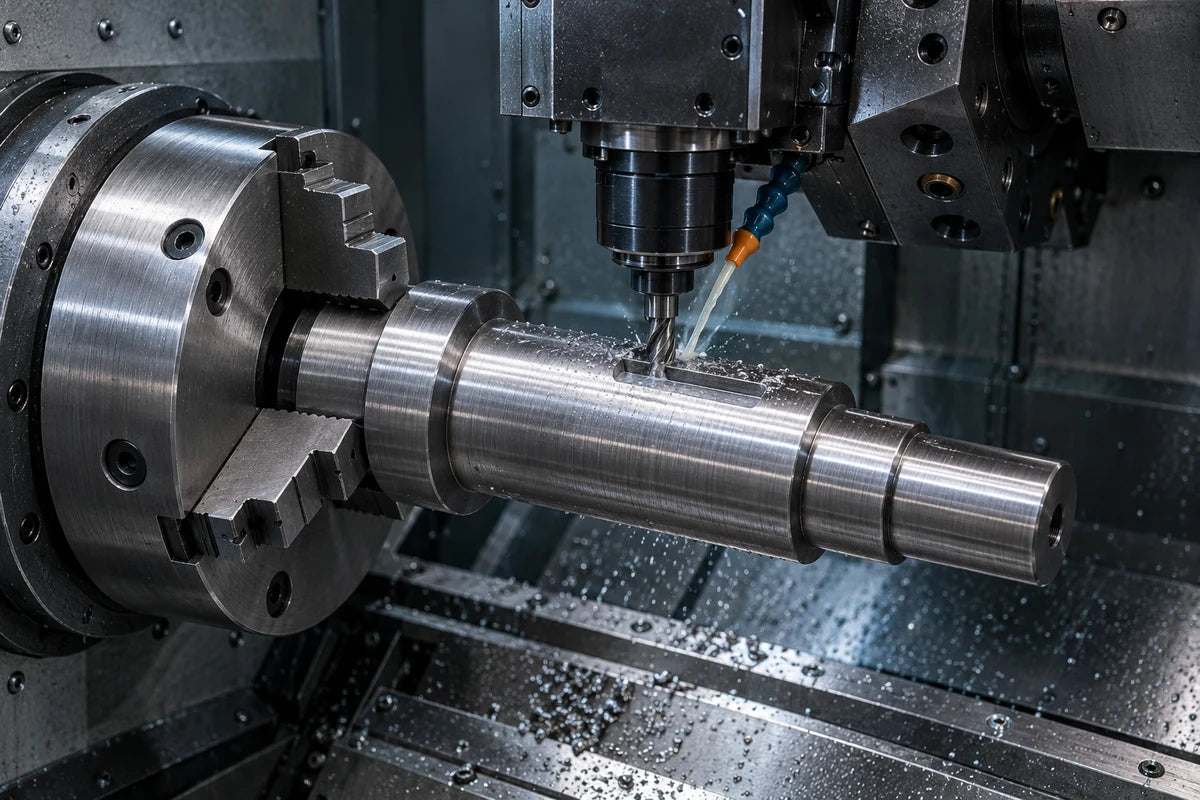
Coordine los elementos torneados y fresados en torno a una referencia geométrica y una ruta de montajes definidas.
Ver torneado-fresado CNC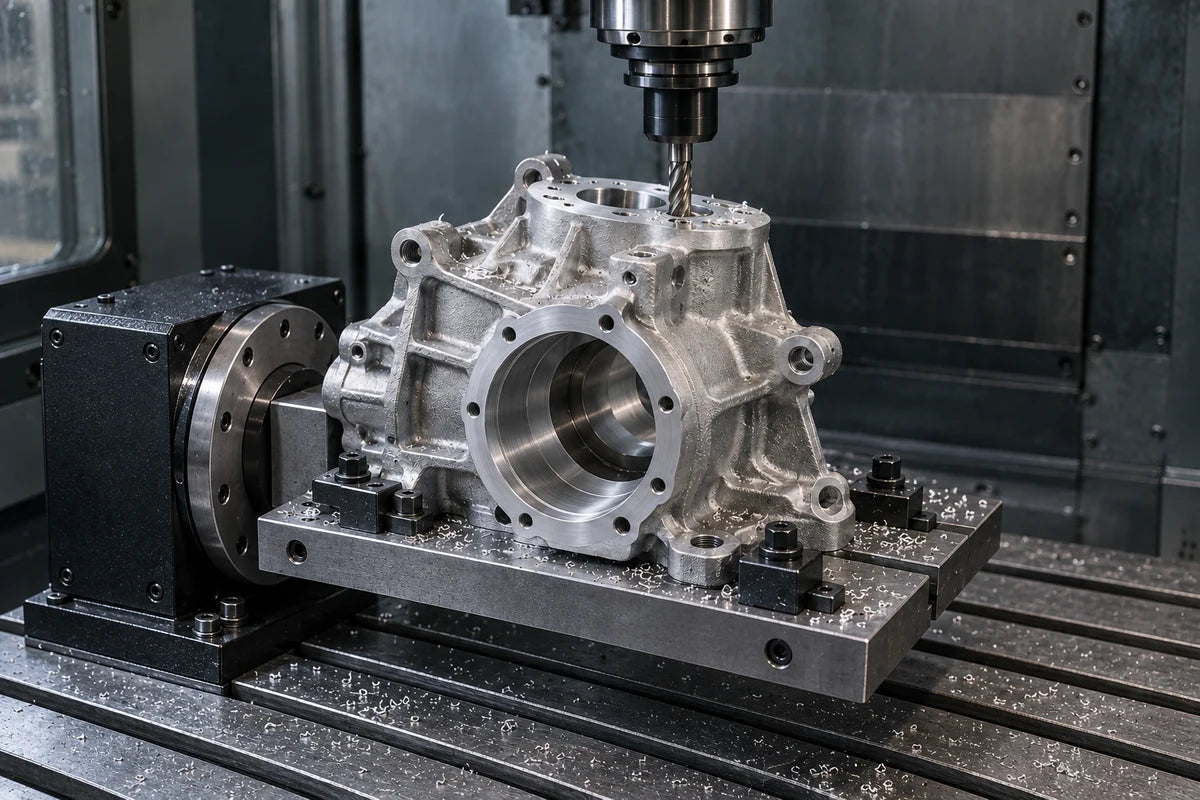
Acceso mediante posicionamiento indexado a múltiples caras y agujeros de componentes irregulares.
Ver mecanizado de 4 ejes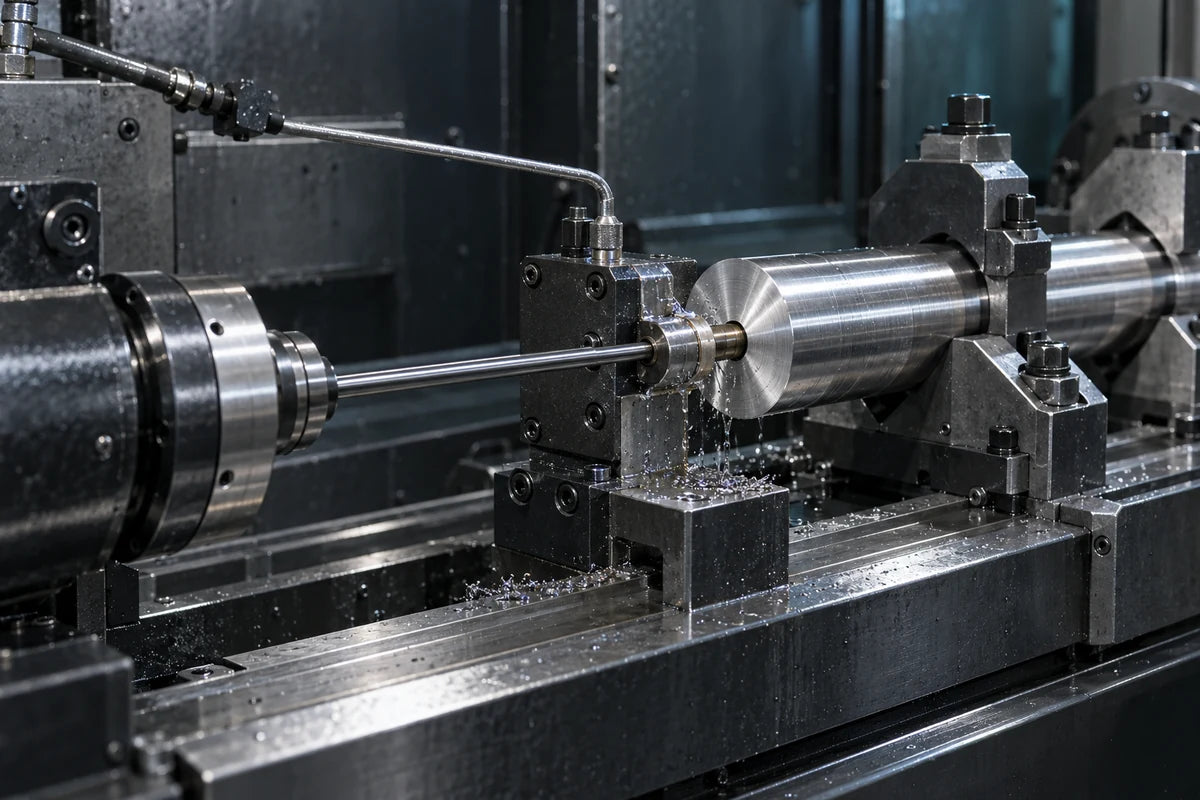
Una operación independiente de taladrado profundo dentro de una ruta documentada del componente.
Ver taladrado profundo con broca cañónEmpiece por los elementos que posicionan, acoplan o soportan cargas en el conjunto. Las superficies de revolución, los elementos fuera del eje y los agujeros profundos plantean distintas cuestiones de mecanizado e inspección. Un componente puede necesitar más de un proceso; el plano aprobado para fabricación, la forma inicial y los requisitos de aceptación definen la ruta que debe revisarse.
Identifique las superficies de posicionamiento y los elementos de acoplamiento antes de elegir un proceso. El plano debe explicar cómo funciona el componente en su conjunto y qué relaciones determinan la aceptación. Esta página central dirige la consulta al análisis del proceso adecuado; no asigna una ruta a una pieza que no se ha examinado.
Utilice estas indicaciones para elegir el análisis técnico adecuado, no para prescribir una ruta antes de revisar la pieza.
Especifique la designación del material, su estado y los requisitos de trazabilidad. Indique la forma inicial propuesta, como barra, placa o una pieza en bruto existente, cuando se conozca. Un plano de la pieza en bruto y un plano de la pieza terminada responden a cuestiones diferentes. Estos ejemplos son datos de entrada para la consulta, no un inventario ni una declaración de una gama de materiales aprobada.
Empiece por la revisión vigente y distinga las superficies en bruto de las acabadas. Analice el orden en que deben establecerse las referencias, el sobremetal necesario para trabajos posteriores y cómo se posicionará el componente después de reposicionarlo. Confirme cada operación propuesta y los límites de responsabilidad de cada proveedor para la consulta concreta.
Dos cotizaciones solo son comparables cuando abarcan la misma revisión del plano y las mismas responsabilidades. Estas preguntas ayudan a definir los trabajos y la documentación que deben cotizarse; no establecen un compromiso de precio o entrega.
Cantidad del pedido y plazos. Los proyectos que requieren utillaje, como la extrusión en frío y la forja en caliente, tienen cantidades mínimas de pedido que se confirman durante la cotización. Los demás proyectos no tienen cantidad mínima de pedido. El plazo de producción comienza una vez confirmados el plano, la norma aplicable y el plan de inspección, y recibido el anticipo.
Suministro y procesos externos. Jinhua puede adquirir el material y entregar piezas terminadas, o mecanizar piezas en bruto suministradas por el cliente. Normalmente coordinamos con proveedores externos el tratamiento térmico, el recubrimiento metálico y otros recubrimientos; los clientes también pueden organizar estas operaciones por su cuenta.
Embalaje y entrega. Los pedidos por lotes normalmente utilizan bandejas blíster, cajas de cartón y cajas de madera, con aceite anticorrosivo. Las bandejas limitan el movimiento y ayudan a evitar que las piezas se golpeen entre sí. Este embalaje estándar está incluido en la cotización. Las condiciones de cotización incluyen EXW, FCA en la planta de Jinhua, FOB, CIF y DAP. También puede cotizarse DDP cuando el cliente facilita el código HS, sujeto al acuerdo específico del pedido. Los preparativos del transporte, el flete y las responsabilidades aduaneras se acuerdan para cada pedido según las condiciones seleccionadas.
Acuerde qué características deben comprobarse y cómo deben interpretarse las referencias del plano. Utilice la página de Calidad existente para consultar el contexto documentado de inspección y control de procesos. Esta página no contiene resultados de inspección obtenidos ni una garantía general de aceptación.
Explique el acceso durante el montaje, el entorno de acoplamiento y la función de posicionamiento cuando afecten a la planificación de los elementos. Estas preguntas ayudan a definir una consulta sin afirmar una relación con un cliente, una certificación sectorial o un proyecto completado.
Utilice la página de Contacto y solicitud de cotización (RFQ) de fabricación para indicar los detalles del proyecto, y su opción de envío por correo de RFQ y planos para enviar los archivos de ingeniería adjuntos por correo electrónico. Identifique la revisión del plano y las cuestiones sin resolver en la consulta. Confirme la ruta propuesta, las responsabilidades, la documentación de inspección a entregar y las condiciones comerciales antes de aprobar la cotización; cualquier cambio sugerido en el plano sigue requiriendo la aprobación del cliente. Guías de preparación para compras de ingeniería
Las capacidades se revisan en función del plano real, el material, los requisitos funcionales y las expectativas de inspección.
Los valores individuales de capacidad están documentados en la página de Calidad; no se reproducen aquí.
Jinhua utiliza torneado y fresado CNC internos cuando la geometría de la pieza y la ruta de proceso revisada son adecuadas.
El alcance es específico de cada plano; no es una promesa para todas las piezas, materiales u operaciones.
Lea la página existente de Calidad e inspección para consultar el contexto documentado de inspección y control de procesos.
Tres relatos de casos reales de fabricación conectan los retos específicos de cada plano con la planificación del proceso. Son ejemplos específicos de cada caso, no promesas de capacidad general ni de tolerancias obtenidas.
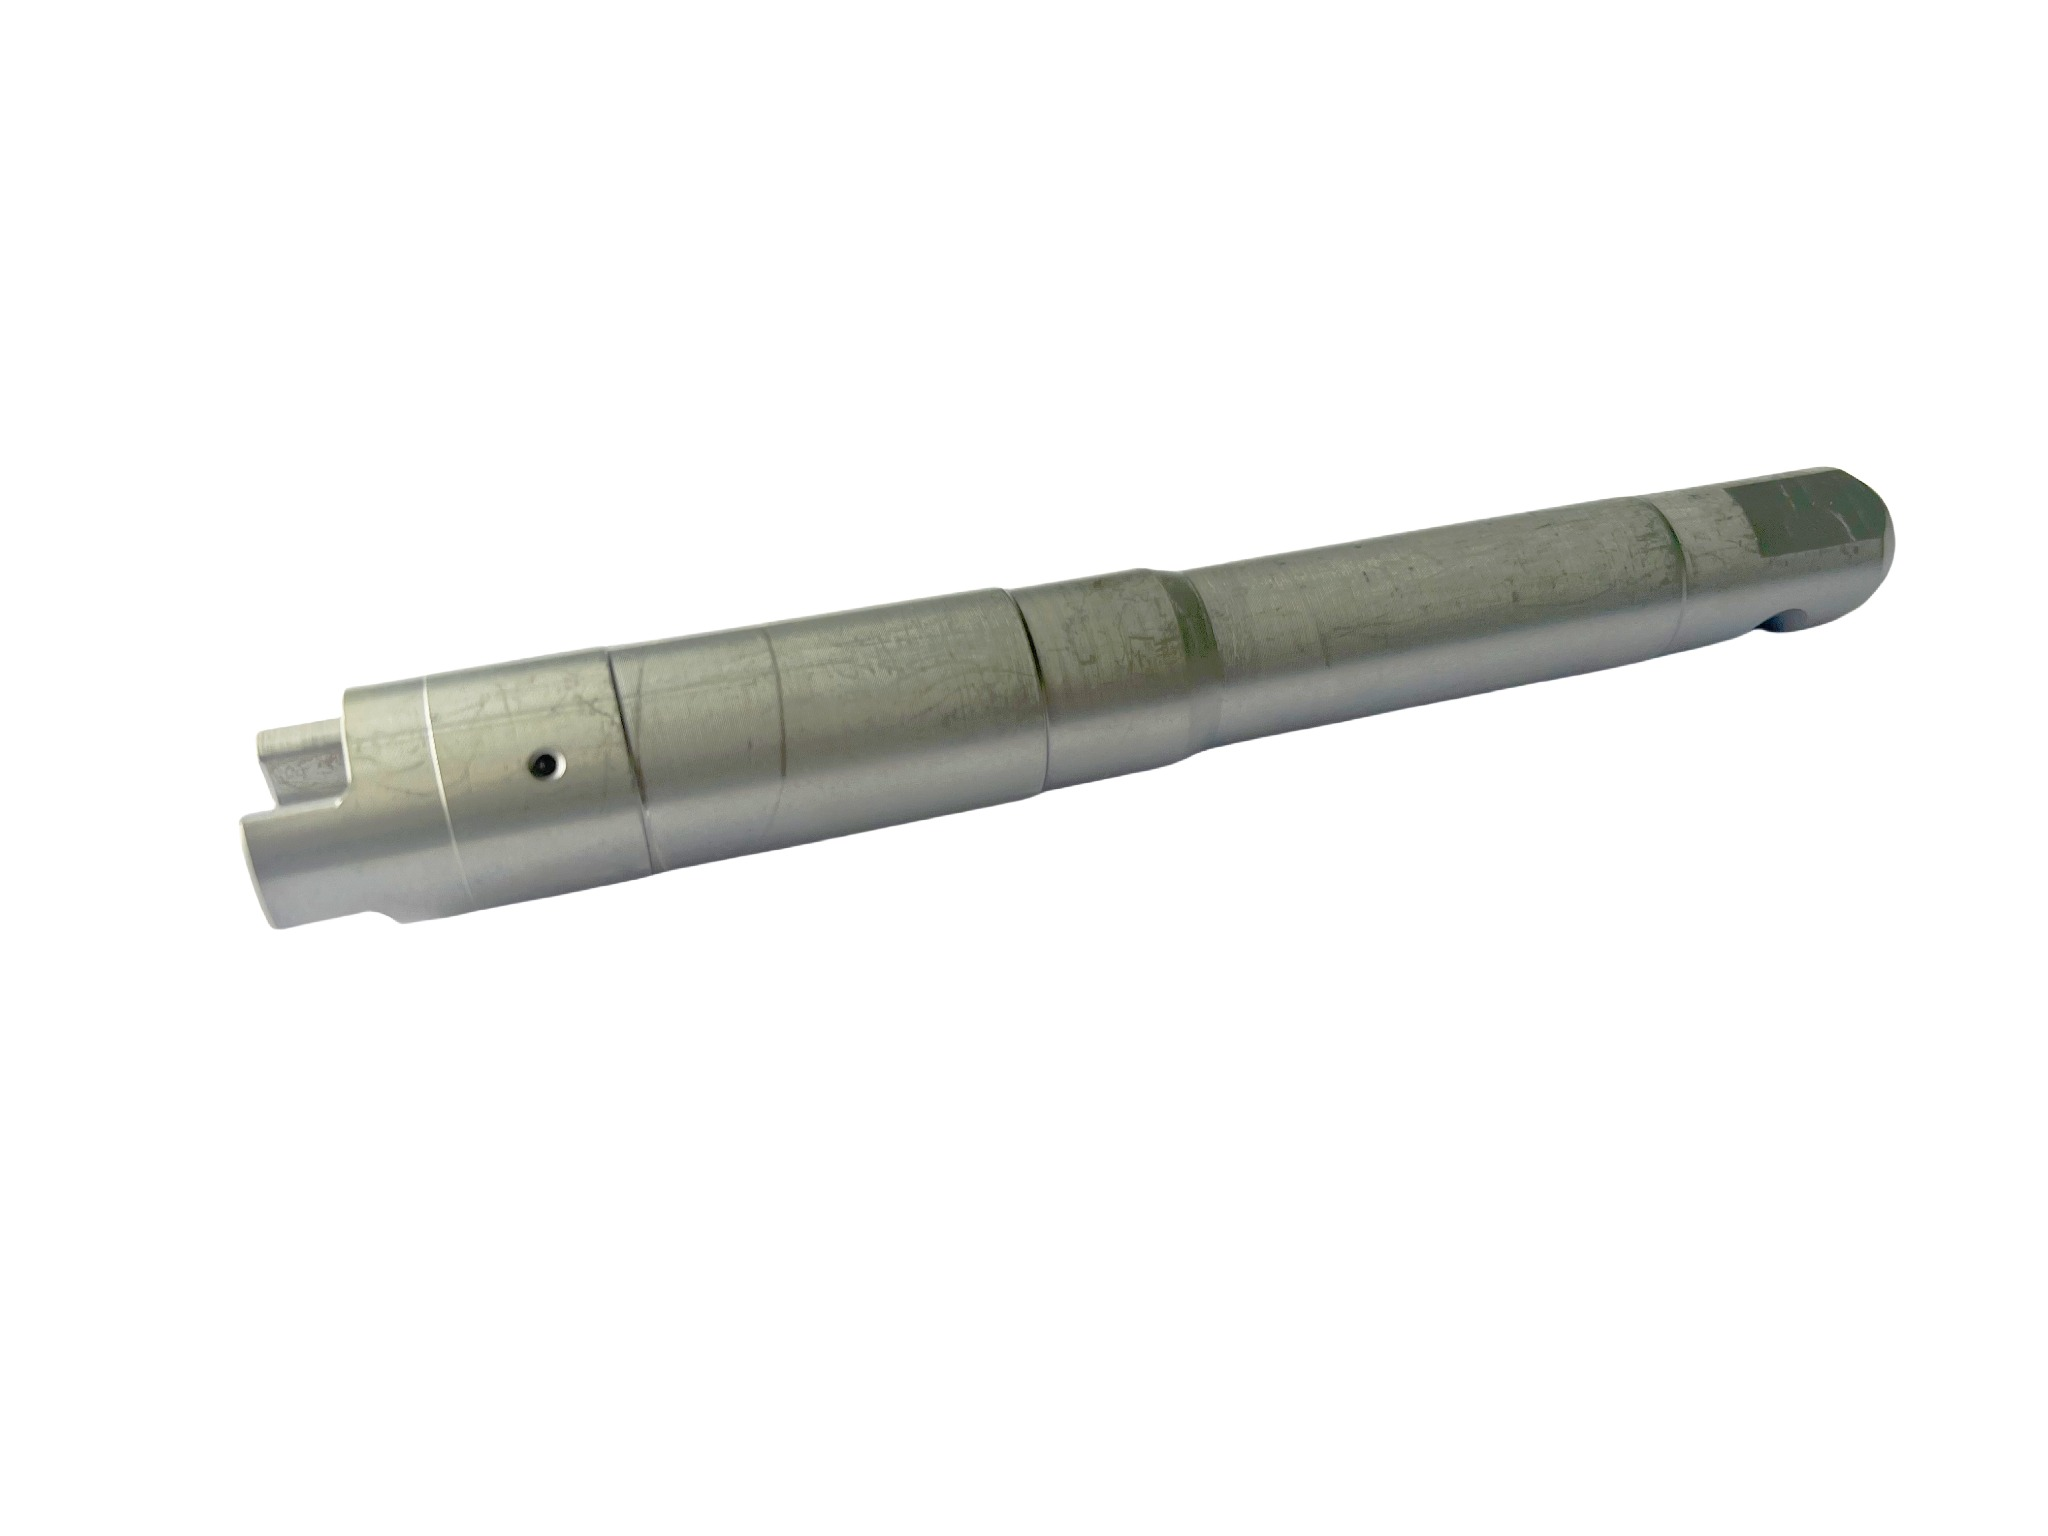

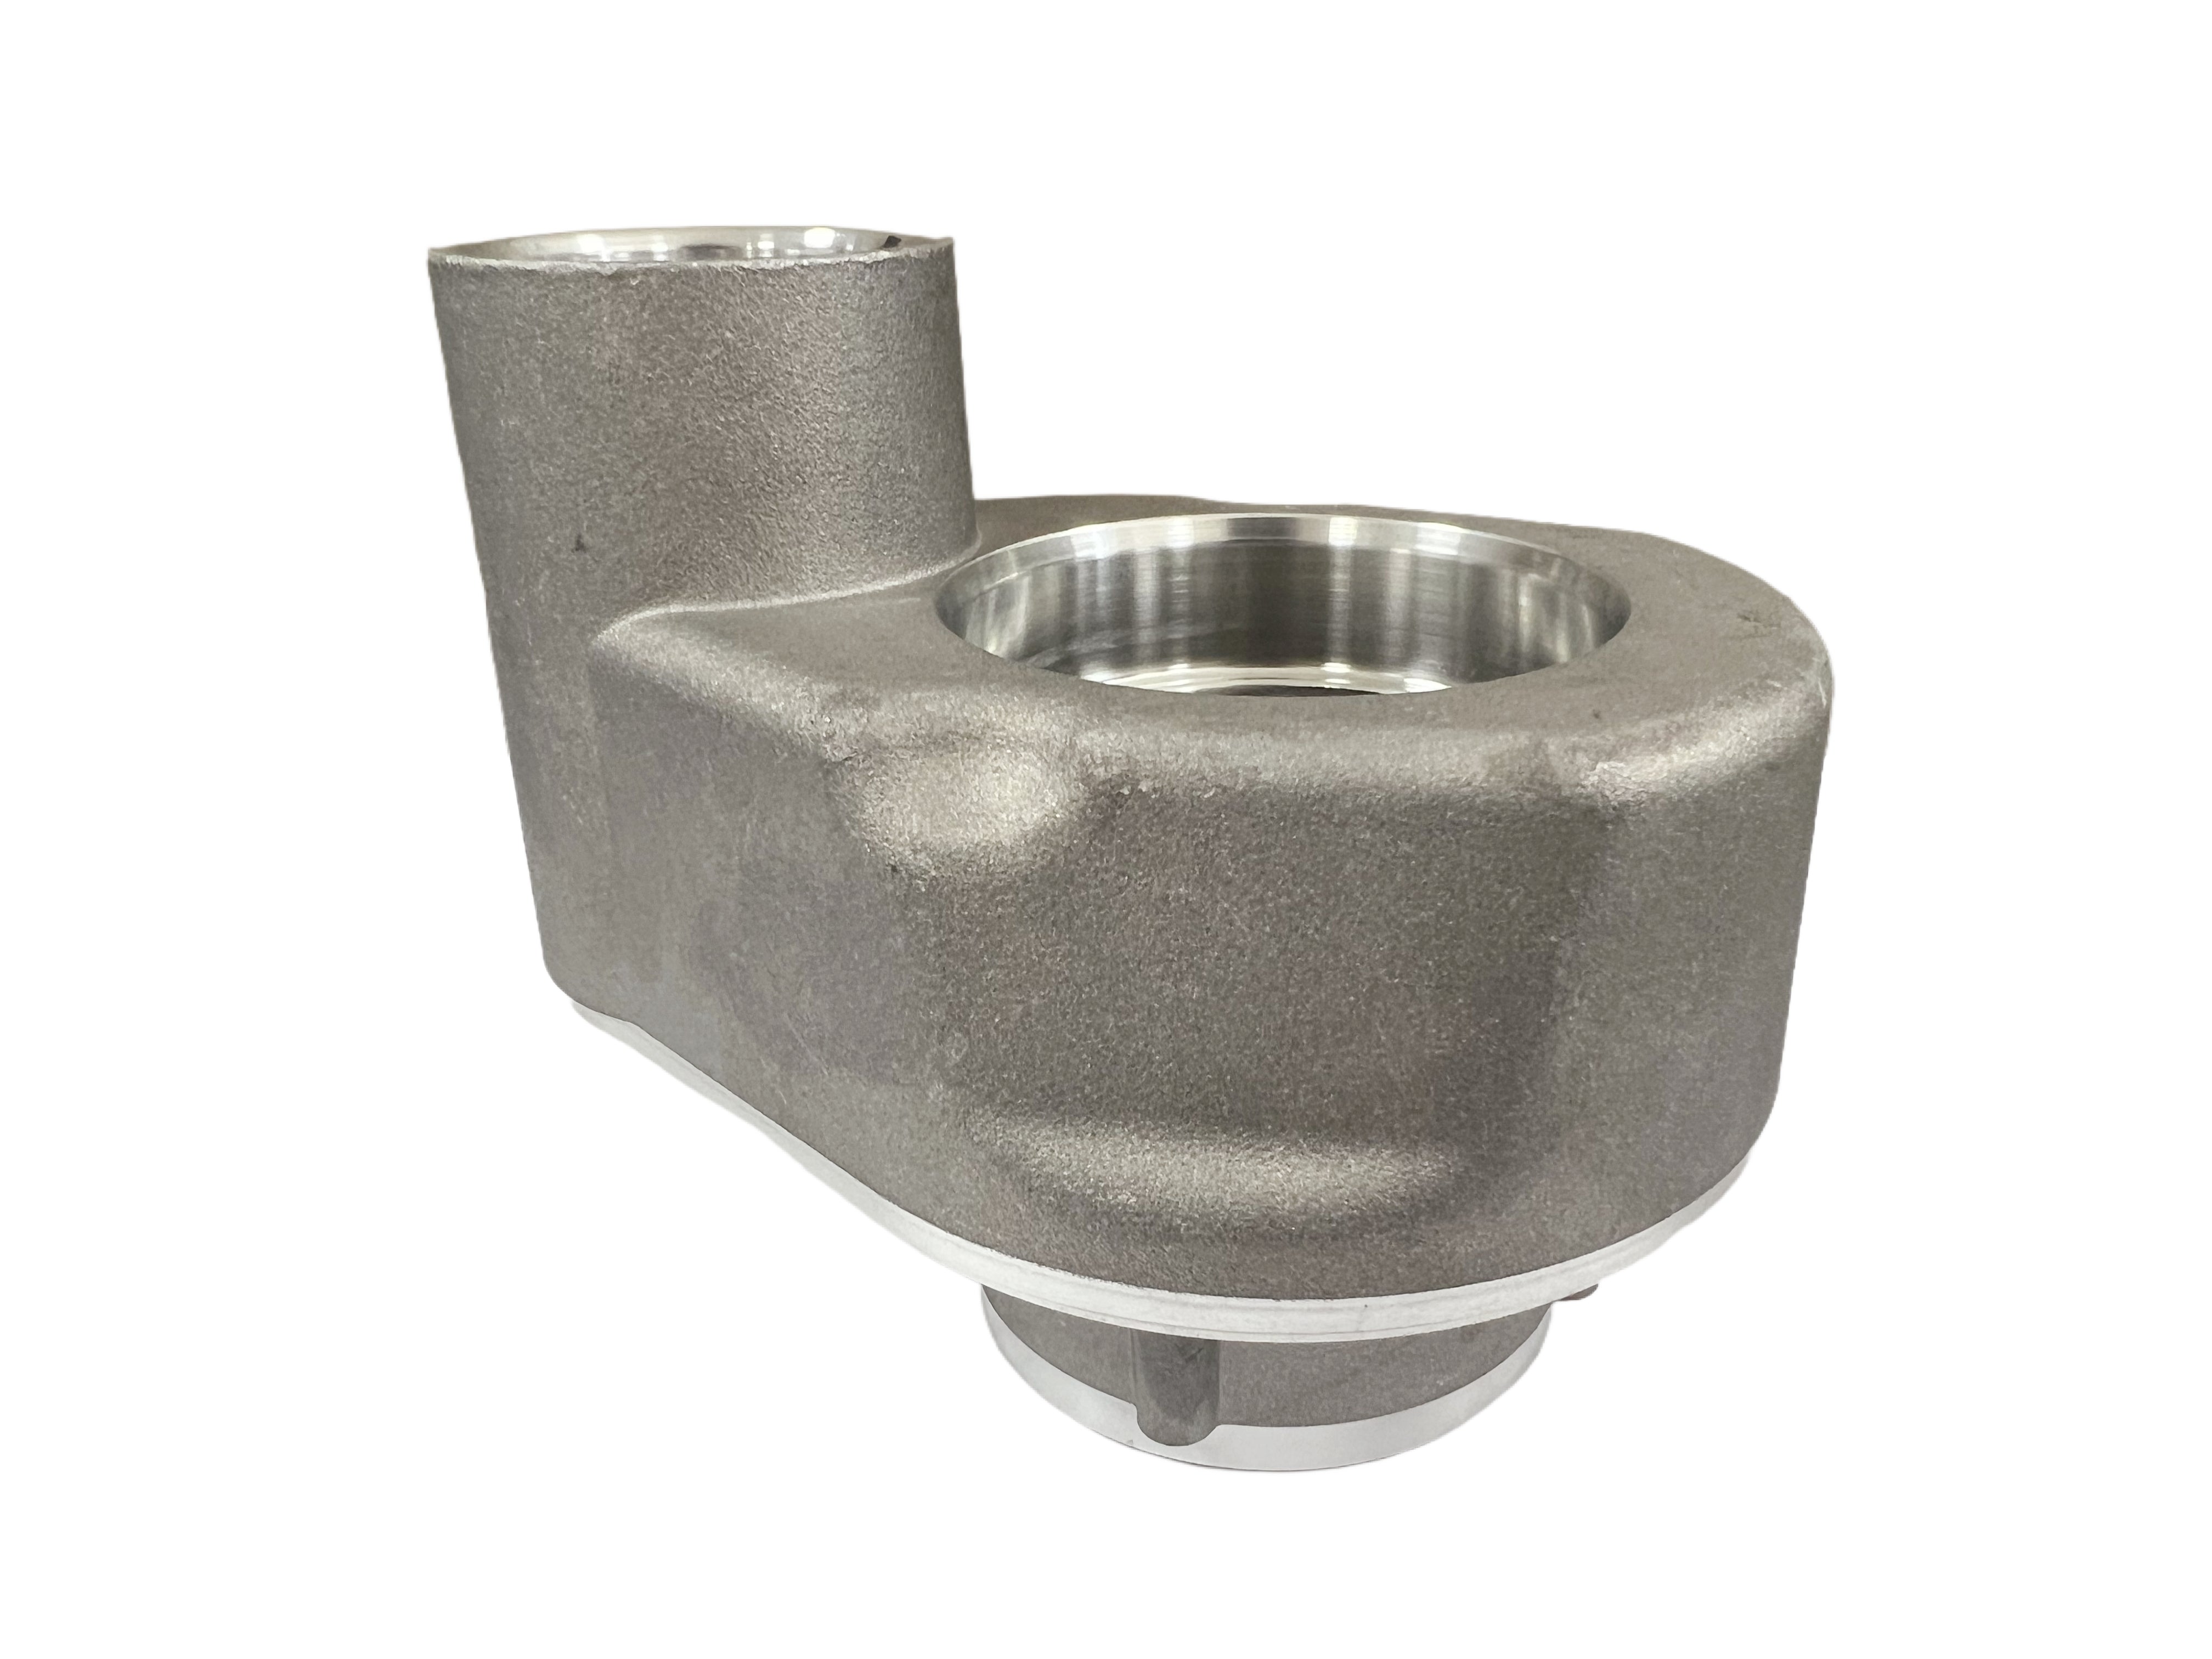
Retrospectiva histórica de proceso CNC: Rosca interior y agujero lateral intersectante. Este relato basado en los recuerdos del propietario tiene límites de evidencia explícitos.
Mecanizado de casquillo de 4340 — relato del proceso confirmado por el propietario
Empiece por la geometría y la función de los elementos. Las superficies de revolución orientan hacia un análisis de torneado; las caras, cavidades y elementos fuera del eje, hacia el fresado. Identifique las referencias geométricas y las relaciones de acoplamiento antes de seleccionar una ruta. Una pieza con ambas familias de elementos puede necesitar una secuencia coordinada en lugar de una sola denominación de proceso.
No. La ruta debe tener en cuenta el acceso de la herramienta, la sujeción y las referencias utilizadas para cada operación. Una pieza puede necesitar orientaciones independientes u otros procesos, aunque los elementos torneados y fresados estén estrechamente relacionados. Confirme la secuencia propuesta para el plano real en lugar de suponer un resultado en un solo montaje.
Analícelo cuando los elementos situados en distintos lados requieran acceso controlado y una estrategia clara de posicionamiento. Incluya las superficies disponibles para la sujeción y las relaciones entre elementos. El posicionamiento indexado describe cómo se coloca la pieza; la aceptación de una relación angular sigue dependiendo del plano y de la evidencia de inspección acordada.
Indique el diámetro y la profundidad del agujero, la condición de entrada, la forma ciega o pasante, el material y las referencias geométricas relacionadas. Incluya los elementos intersectantes y los requisitos del agujero terminado. Deben revisarse la secuencia de ejecución del agujero, el acceso y el método de inspección; un requisito de agujero profundo por sí solo no establece las dimensiones ni la rectitud obtenidas.
Compare la misma revisión, material y forma inicial, alcance de mecanizado, cantidades, responsabilidad sobre utillajes, acabados, documentos de inspección, embalaje y condiciones de entrega. Pida a los proveedores que identifiquen lo incluido, lo excluido y la información que aún necesitan. Un precio unitario sin un alcance alineado no describe la misma consulta de fabricación.
Envíe la revisión vigente del plano, el material, la cantidad, las referencias geométricas funcionales y las expectativas de inspección. Incluya los requisitos de forma inicial y acabado cuando se conozcan e identifique la información que siga pendiente de revisión.
No. Los requisitos y la ruta propuesta deben revisarse para el plano real. El alcance de capacidad depende de la información documentada de fabricación e inspección, y los compromisos comerciales corresponden a la cotización revisada.
Utilice la vía de contacto y solicitud de cotización (RFQ) existente.