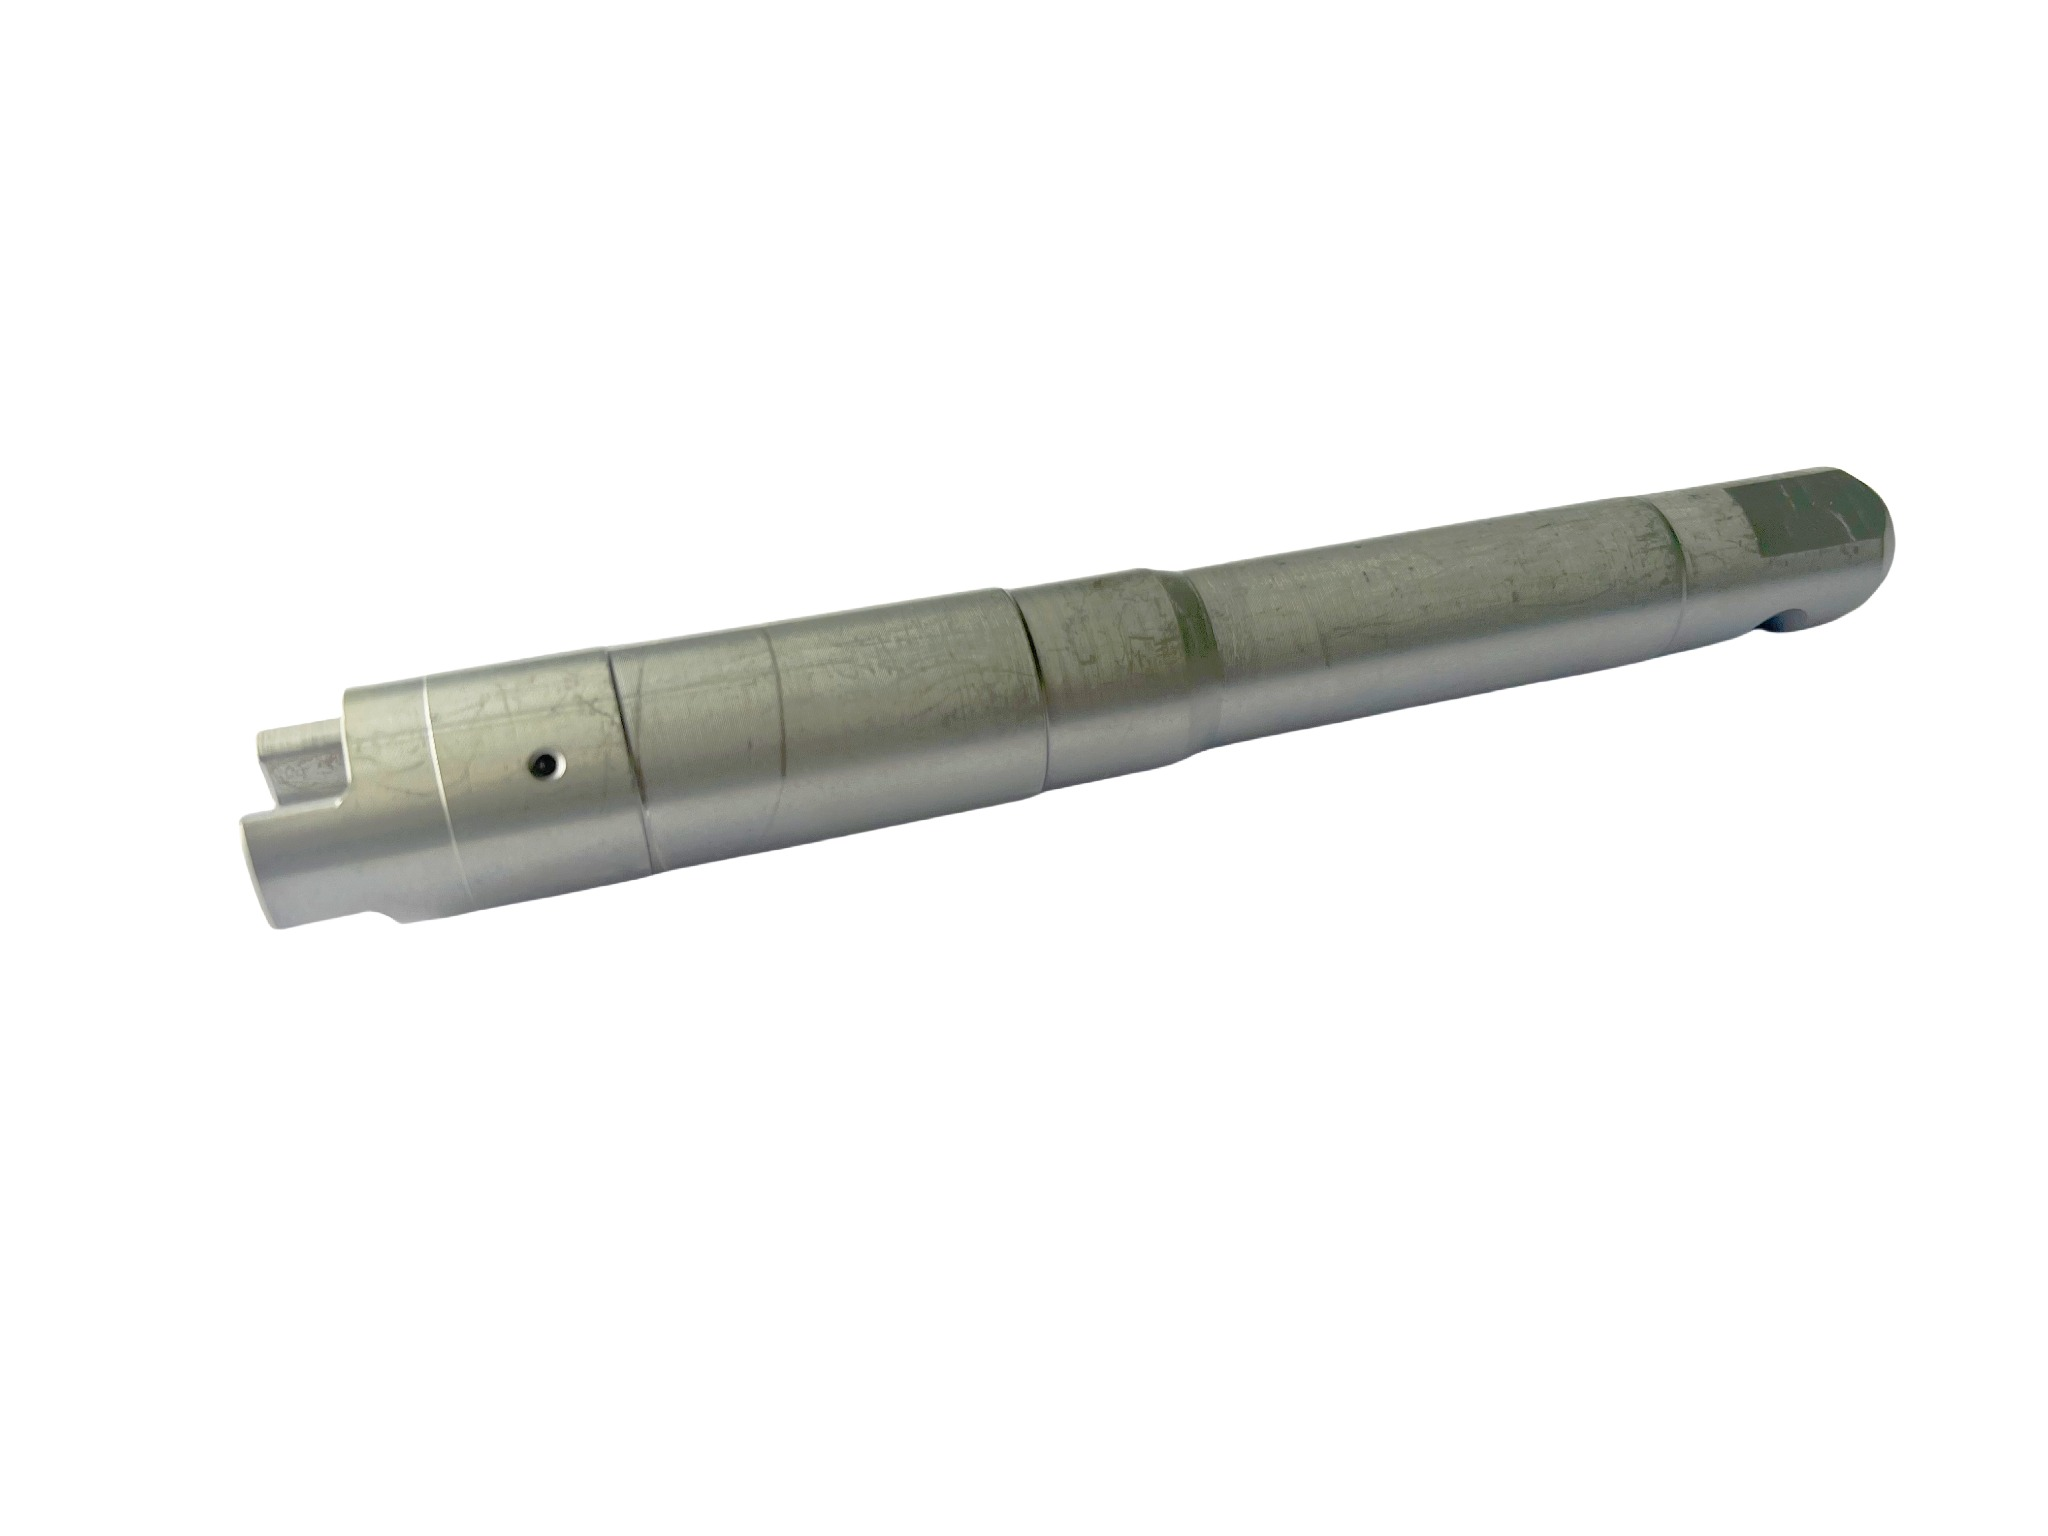
Caso de fabricación · Mecanizado de eje de entrada de automóvil
Eje de entrada de dirección de automóvil — Mecanizado de torneado-fresado con agujero profundo y control de posición
En esta aplicación anonimizada de dirección de automóvil de nivel Tier-1, la ruta de mecanizado de Jinhua utilizó un eje de entrada de 37CrS4. El reto de fabricación consistía en controlar las relaciones entre las características interiores y las fresadas, no simplemente en mecanizar una lista de dimensiones independientes.
El mecanizado de agujeros profundos, una estrategia de referencias geométricas compartidas y referencias angulares coordinadas definen el caso. Los requisitos críticos del plano relativos al agujero, la posición y la fase angular no se presentan aquí como resultados obtenidos y verificados.
Fotografía real del producto facilitada por Jinhua; uso público aprobado. La fotografía identifica el producto del caso, pero no demuestra una ruta de mecanizado ni un resultado de inspección.
El problema técnico
Por qué era difícil mecanizar este eje de entrada
Una característica interior pequeña dentro de una ruta de agujero profundo
El plano incluye una característica interior Ø9 H8 y cotas de profundidad interior superiores a 100 mm. El mecanizado de agujeros profundos es una operación independiente. El agujero es escalonado: no se afirma que toda la profundidad sea una zona uniforme Ø9 H8.
Una relación entre una característica y las referencias geométricas
Las características fresadas del lado izquierdo tienen un requisito de posición de 0.05 mm respecto a las referencias geométricas A y B del plano. La referencia A se asigna a otra característica de agujero interior; no debe equipararse con la característica Ø9 H8.
Una relación entre ambos extremos
Las características fresadas de los lados izquierdo y derecho también tienen una relación angular/de fase. Es importante que sus referencias estén coordinadas: no pueden tratarse como dos trabajos de fresado sin relación entre sí. No se afirma ninguna precisión angular medida ni ningún valor adicional de tolerancia de fase.
La dimensión no equivale a la posición
Cumplir únicamente el límite dimensional de una característica no establecería su relación de posición con una referencia geométrica ni su relación de fase con el otro extremo. Esas relaciones necesitan su propio control del proceso y la evidencia de inspección correspondiente.
Una estrategia de fabricación específica de la pieza
Por qué era importante el procesamiento de torneado-fresado
El reto crítico no era la característica fresada en sí, sino su relación de posición con el agujero interior de referencia geométrica. Separar características relacionadas entre montajes independientes puede introducir riesgos de restablecimiento de referencias, nueva sujeción, posicionamiento del utillaje y nuevo indexado angular.
La ruta de producción documentada combina el acabado interior del agujero relacionado con las referencias geométricas y el fresado asociado del lado izquierdo en el mismo montaje controlado de la operación 070. La operación 080 completa por separado el fresado del otro extremo manteniendo una referencia angular unificada.
Esta estrategia integrada reduce la dependencia de transferir repetidamente la referencia geométrica entre montajes de torneado y fresado sin relación entre sí. No significa que la operación de taladrado profundo y todas las características de ambos extremos se completaran con una sola sujeción, ni que se eliminara el error de transferencia de referencias.
040 · Operación independiente de taladrado profundoCaracterística interior profunda
Característica Ø9 H8 del plano; profundidad interior superior a 100 mm. Requisitos del plano, no resultados medidos.
↓
070 · Un montaje controlado de torneado-fresado de alcance delimitado
Agujero interior de referencia geométrica A↔ Posición de 0.05 mm referencias A + BFresado asociado del lado izquierdo
El agujero de referencia geométrica A y la característica Ø9 H8 son distintos. El alcance del montaje compartido comprende el acabado interior y el fresado relacionado del lado izquierdo.
↓
080 · Acabado independiente del otro extremoFresado del lado derecho ↔ fresado del lado izquierdo
Mantener una referencia angular unificada en la operación independiente; no se afirma que todas las características se realicen con una sola sujeción.
Únicamente un diagrama abstracto del proceso y de las referencias: no representa la geometría del cliente, un plano dimensional ni un informe de inspección. Las flechas muestran la relación de la ruta, no una cadena de tolerancias medida.
Mecanizado de agujeros profundos
La dimensión del agujero era solo una parte del problema
En esta ruta de agujero profundo, la flexión de la herramienta, la evacuación de virutas, el acceso del refrigerante y la desviación del eje del agujero son aspectos técnicos que deben considerarse. El plan debe contemplar la larga geometría interior y su relación con las operaciones posteriores, en lugar de tratar el diámetro del agujero como un número aislado.
El agujero interior de referencia geométrica A especificado es una característica distinta de la zona Ø9 H8. Mantener separadas esas definiciones evita confundir un requisito de agujero largo con una designación de referencia geométrica.
No se afirma ninguna rectitud del agujero, resultado real de diámetro del agujero, índice de capacidad del proceso ni capacidad general de mecanizado a escala micrométrica.
Control angular / de fase
Una estrategia angular, no un montaje de alcance ilimitado
La relación de fase entre los extremos izquierdo y derecho explica por qué el relato del proceso no puede reducirse a «primero torneado, después fresado». La operación controlada de torneado-fresado aborda la relación entre el agujero y la característica izquierda; una operación posterior completa el otro extremo conforme a la estrategia confirmada de referencia angular unificada.
El procesamiento de torneado-fresado se describe como la estrategia elegida para esta pieza, no como una solución superior en todos los casos. Las afirmaciones sobre la marca de la máquina, la precisión de los ejes y las prestaciones del posicionamiento indexado quedan fuera de la evidencia disponible para este caso.
Ruta y límites de responsabilidad de los proveedores
Cómo contribuye la ruta a controlar las relaciones
Preparación del material de partida, los extremos y las referencias geométricas. Preparar la barra, las caras de extremo y los centros necesarios para las referencias posteriores.
Mecanizado de agujeros profundos. Crear la característica interior larga en la operación independiente de taladrado profundo.
Torneado de desbaste y acabado. Generar la geometría exterior antes del acabado interior y el fresado relacionados con las referencias geométricas.
Procesamiento controlado de torneado-fresado. Acabar el agujero interior pertinente y las características fresadas izquierdas en el montaje compartido de alcance delimitado.
Acabado de las características del otro extremo. Utilizar la operación independiente de fresado con la referencia angular unificada confirmada.
Ruta de acabado e inspección. Desbarbar; seguir las instrucciones de inspección; limpiar y proteger contra la corrosión; desmagnetizar. Las instrucciones describen controles previstos, no resultados registrados como PASS.
En este caso, el alcance de fabricación confirmado comprendía el suministro externo de materia prima y el tratamiento térmico externo, mientras que Jinhua realizaba internamente el resto del mecanizado. No se afirma que «todos los procesos sean internos».