


Fabricación de ejes forjados según plano
Fabricación de ejes forjados
Jinhua Machinery suministra ejes forjados mecanizados según planos aprobados por el cliente en Changshu, China. La revisión vincula la pieza en bruto forjada especificada con el sobremetal de mecanizado, la estrategia de referencias geométricas, los requisitos de tratamiento, el acabado de muñones o agujeros, el rectificado, la inspección y la trazabilidad. Una ruta de forja puede favorecer la geometría resistente a cargas, el aprovechamiento del material o la producción repetitiva, pero su idoneidad depende del grado, los cambios de sección, el utillaje, la cantidad y el plano de la pieza acabada. El origen de la forja y la responsabilidad de los procesos especiales se confirman en cada cotización y no se presentan como una capacidad interna universal; la aprobación final de la aplicación y del material corresponde al cliente.
Solicitar una cotización
Respuesta directa
La revisión de ejes forjados abarca el origen y el estado de la pieza en bruto, el sobremetal de mecanizado, la recuperación de referencias geométricas, el sobremetal de acabado, el tratamiento especificado en el plano, la trazabilidad y la inspección final. Los valores de precisión publicados se aplican únicamente a las características terminadas de ejes con mecanizado de acabado que cumplan las condiciones dentro de los rangos indicados; no son tolerancias de piezas en bruto forjadas. La responsabilidad de los proveedores de forja y procesos especiales, los certificados requeridos y los registros del plan de control se confirman para cada proyecto antes de la cotización.
- Contenido técnico revisado por
- Ingeniería de Procesos e Ingeniería de Calidad
- Última revisión
- Base de las capacidades
- Registros de producción y datos de inspección interna
¿Qué es un eje forjado?
Un eje forjado es un componente giratorio de fabricación según plano cuya pieza en bruto resistente a cargas se conforma por compresión antes de mecanizar los muñones, resaltes, agujeros, estrías, dientes, roscas, caras y relaciones entre referencias geométricas finales. La forja puede distribuir el material de forma más próxima a la geometría final, reducir la eliminación de material macizo y contribuir a objetivos de flujo de fibra, resistencia, fatiga, impacto o aprovechamiento del material. Estas ventajas dependen del grado de acero, la temperatura de forja, la reducción, el diseño de las matrices, el tratamiento térmico y la geometría acabada; la palabra «forjado» por sí sola no define las prestaciones.
Los ejes forjados abarcan desde piezas en bruto cilíndricas escalonadas hasta formas próximas a la geometría final con bridas, salientes, secciones dentadas, cambios locales de diámetro o características huecas. La forja en caliente se revisa generalmente cuando se requiere mayor deformación, secciones más gruesas o una geometría de pieza en bruto más compleja. La forja en frío puede ser adecuada para características repetitivas más pequeñas, estrías, manguitos, secciones recalcadas y reducción de diámetro cuando lo permiten la conformabilidad del material y el acceso del utillaje.
Esta página se centra en el eje forjado acabado como familia de productos: selección de la pieza en bruto, referencias geométricas del eje, movimientos por tratamiento térmico, sobremetal de mecanizado, acabado de muñones, oscilación e inspección. La página general de Mecanizado de piezas forjadas explica cómo se convierten las piezas forjadas en componentes terminados. Las páginas específicas de Forja en frío y Forja en caliente explican las características, ventajas, rutas de proceso y limitaciones de cada método de conformado.
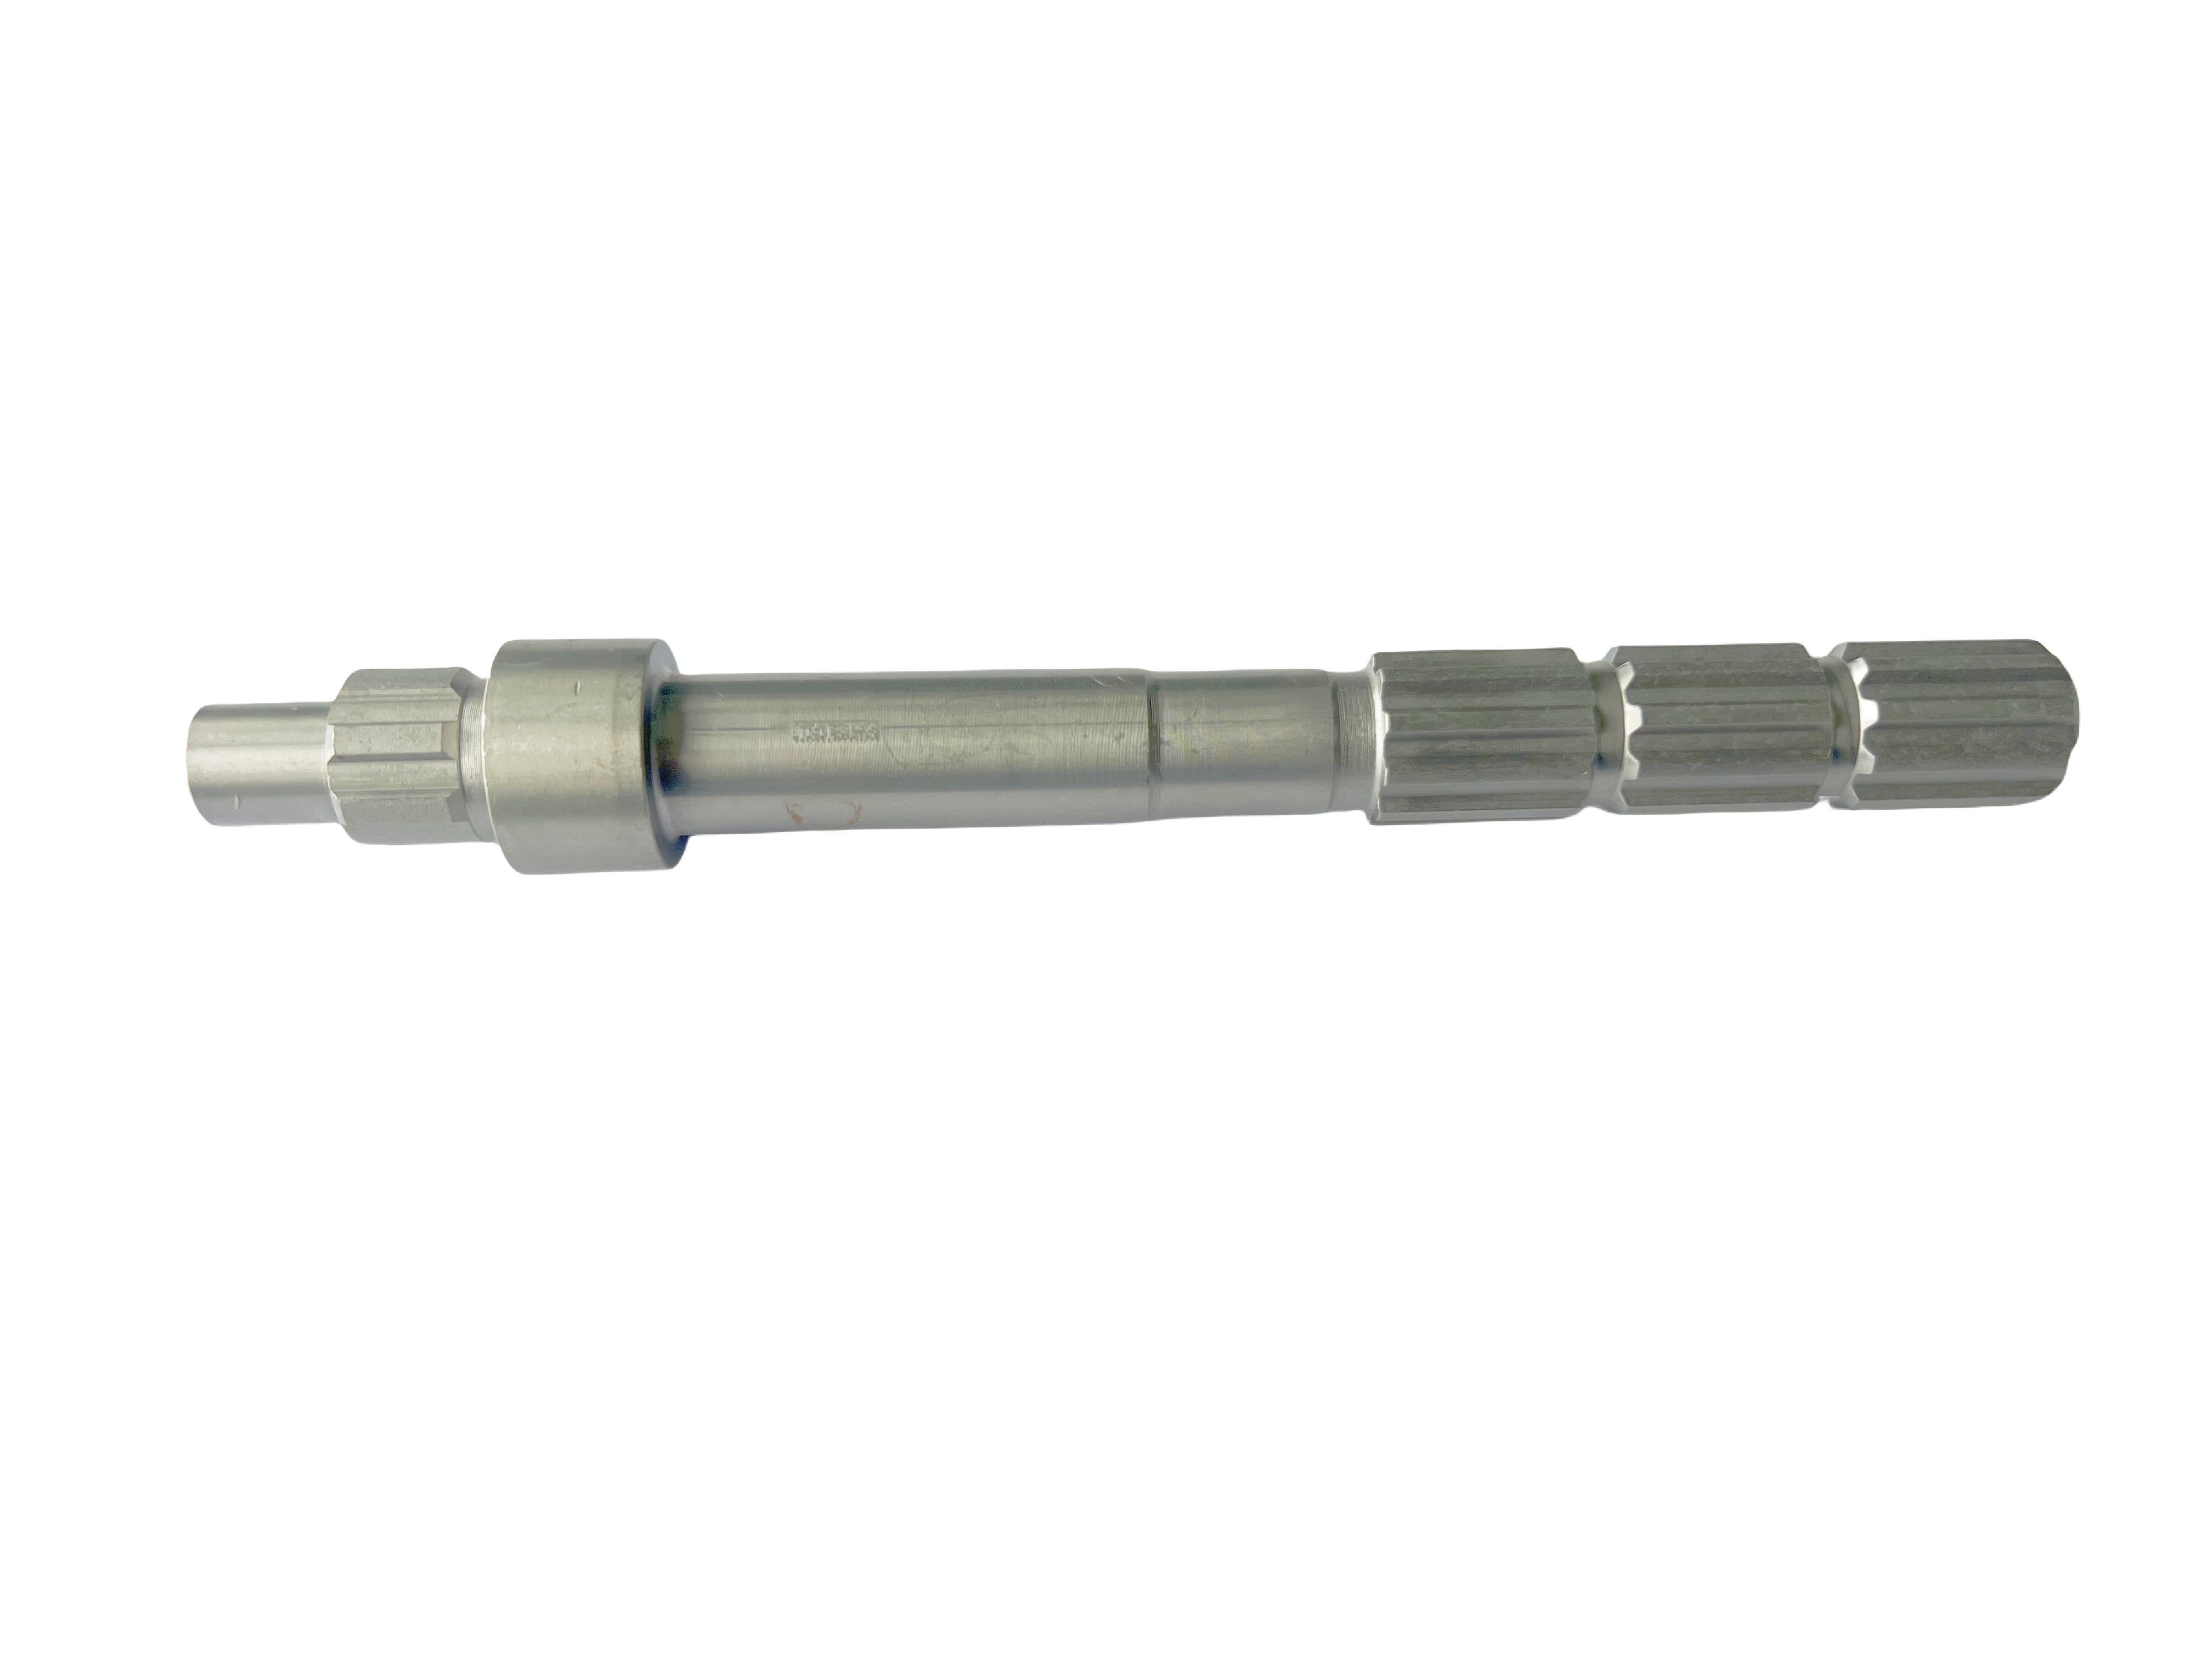
Fabricación de ejes forjados
La planificación de fabricación comienza con el plano del eje acabado y retrocede hasta la pieza en bruto. Indique si la entrega cubre una pieza en bruto forjada, un eje parcialmente mecanizado o el eje terminado, de modo que el plano y la fase de aceptación coincidan con el alcance cotizado. La revisión compara el material forjado con la barra u otras formas de partida y considera la trayectoria de carga, los cambios de sección, la demanda anual, el utillaje, el rendimiento del material, la orientación de fibra prevista, el acceso de las matrices, el ángulo de desmoldeo, la ubicación de la rebaba, la cascarilla, la descarburación y las superficies disponibles para posicionar la pieza durante el mecanizado. Un plano de forja independiente puede definir la envolvente de la pieza en bruto, el sobremetal, el desalineamiento entre mitades, el ángulo de desmoldeo, la línea de partición, los puntos de ensayo y los requisitos de trazabilidad.
Una ruta revisada de ejes forjados puede vincular el origen aprobado de la pieza en bruto con el tratamiento térmico especificado, el mecanizado de referencias geométricas, el mecanizado de acabado de agujeros y diámetros exteriores, el mecanizado de dientes o estrías, el rectificado, la trazabilidad, la limpieza y el embalaje. Las formas de partida forjadas o extruidas en frío pueden evaluarse cuando el material, la geometría, el utillaje y la demanda anual las respalden. Se incluyen únicamente las operaciones requeridas por el plano aprobado y la responsabilidad del proveedor de conformado o procesos especiales se confirma durante la cotización.
La planificación de referencias geométricas es crítica porque una superficie forjada no constituye automáticamente una referencia fiable para el mecanizado de acabado. El proceso debe establecer superficies de posicionamiento estables antes de controlar el diámetro de los muñones, la alineación de los agujeros, la posición de los resaltes, la oscilación del estriado o engranaje y las relaciones entre caras extremas. El sobremetal de mecanizado debe ser suficiente para eliminar las variaciones de la pieza en bruto, la cascarilla, el material descarburado cuando corresponda y los movimientos por tratamiento térmico sin retirar más material del necesario.
La responsabilidad de los procesos y los límites de suministro se definen durante la cotización. Identifique quién encarga el utillaje de forja, quién es su propietario y quién aprueba el plano de la pieza en bruto y el sobremetal de mecanizado. El origen de la forja, el tratamiento térmico, el tratamiento superficial, los ensayos especiales y las fases de mecanizado deben vincularse mediante un plan de control y una ruta de trazabilidad acordados, tanto si una operación se realiza directamente como mediante un especialista aprobado. Indique si la aprobación de muestras y la aceptación se aplican a la pieza en bruto, a un estado intermedio o al eje terminado y quién autoriza la siguiente fase. La cotización debe identificar los certificados requeridos, los registros de procesos especiales subcontratados, los informes de inspección y las expectativas de control de cambios.
Para una solicitud de cotización (RFQ), proporcione el plano de la pieza acabada y cualquier plano disponible de la pieza en bruto, los datos 3D, el material y la norma aplicable, el estado de suministro, el tratamiento térmico, los requisitos de dureza o de capa, las características críticas, las cantidades anuales y por lote, los informes de inspección, la trazabilidad, el embalaje y el calendario. La evidencia de flujo de fibra, los ensayos metalúrgicos, los ensayos no destructivos, el equilibrado, el recubrimiento o la validación especial deben indicarse expresamente, en lugar de darse por supuestos.
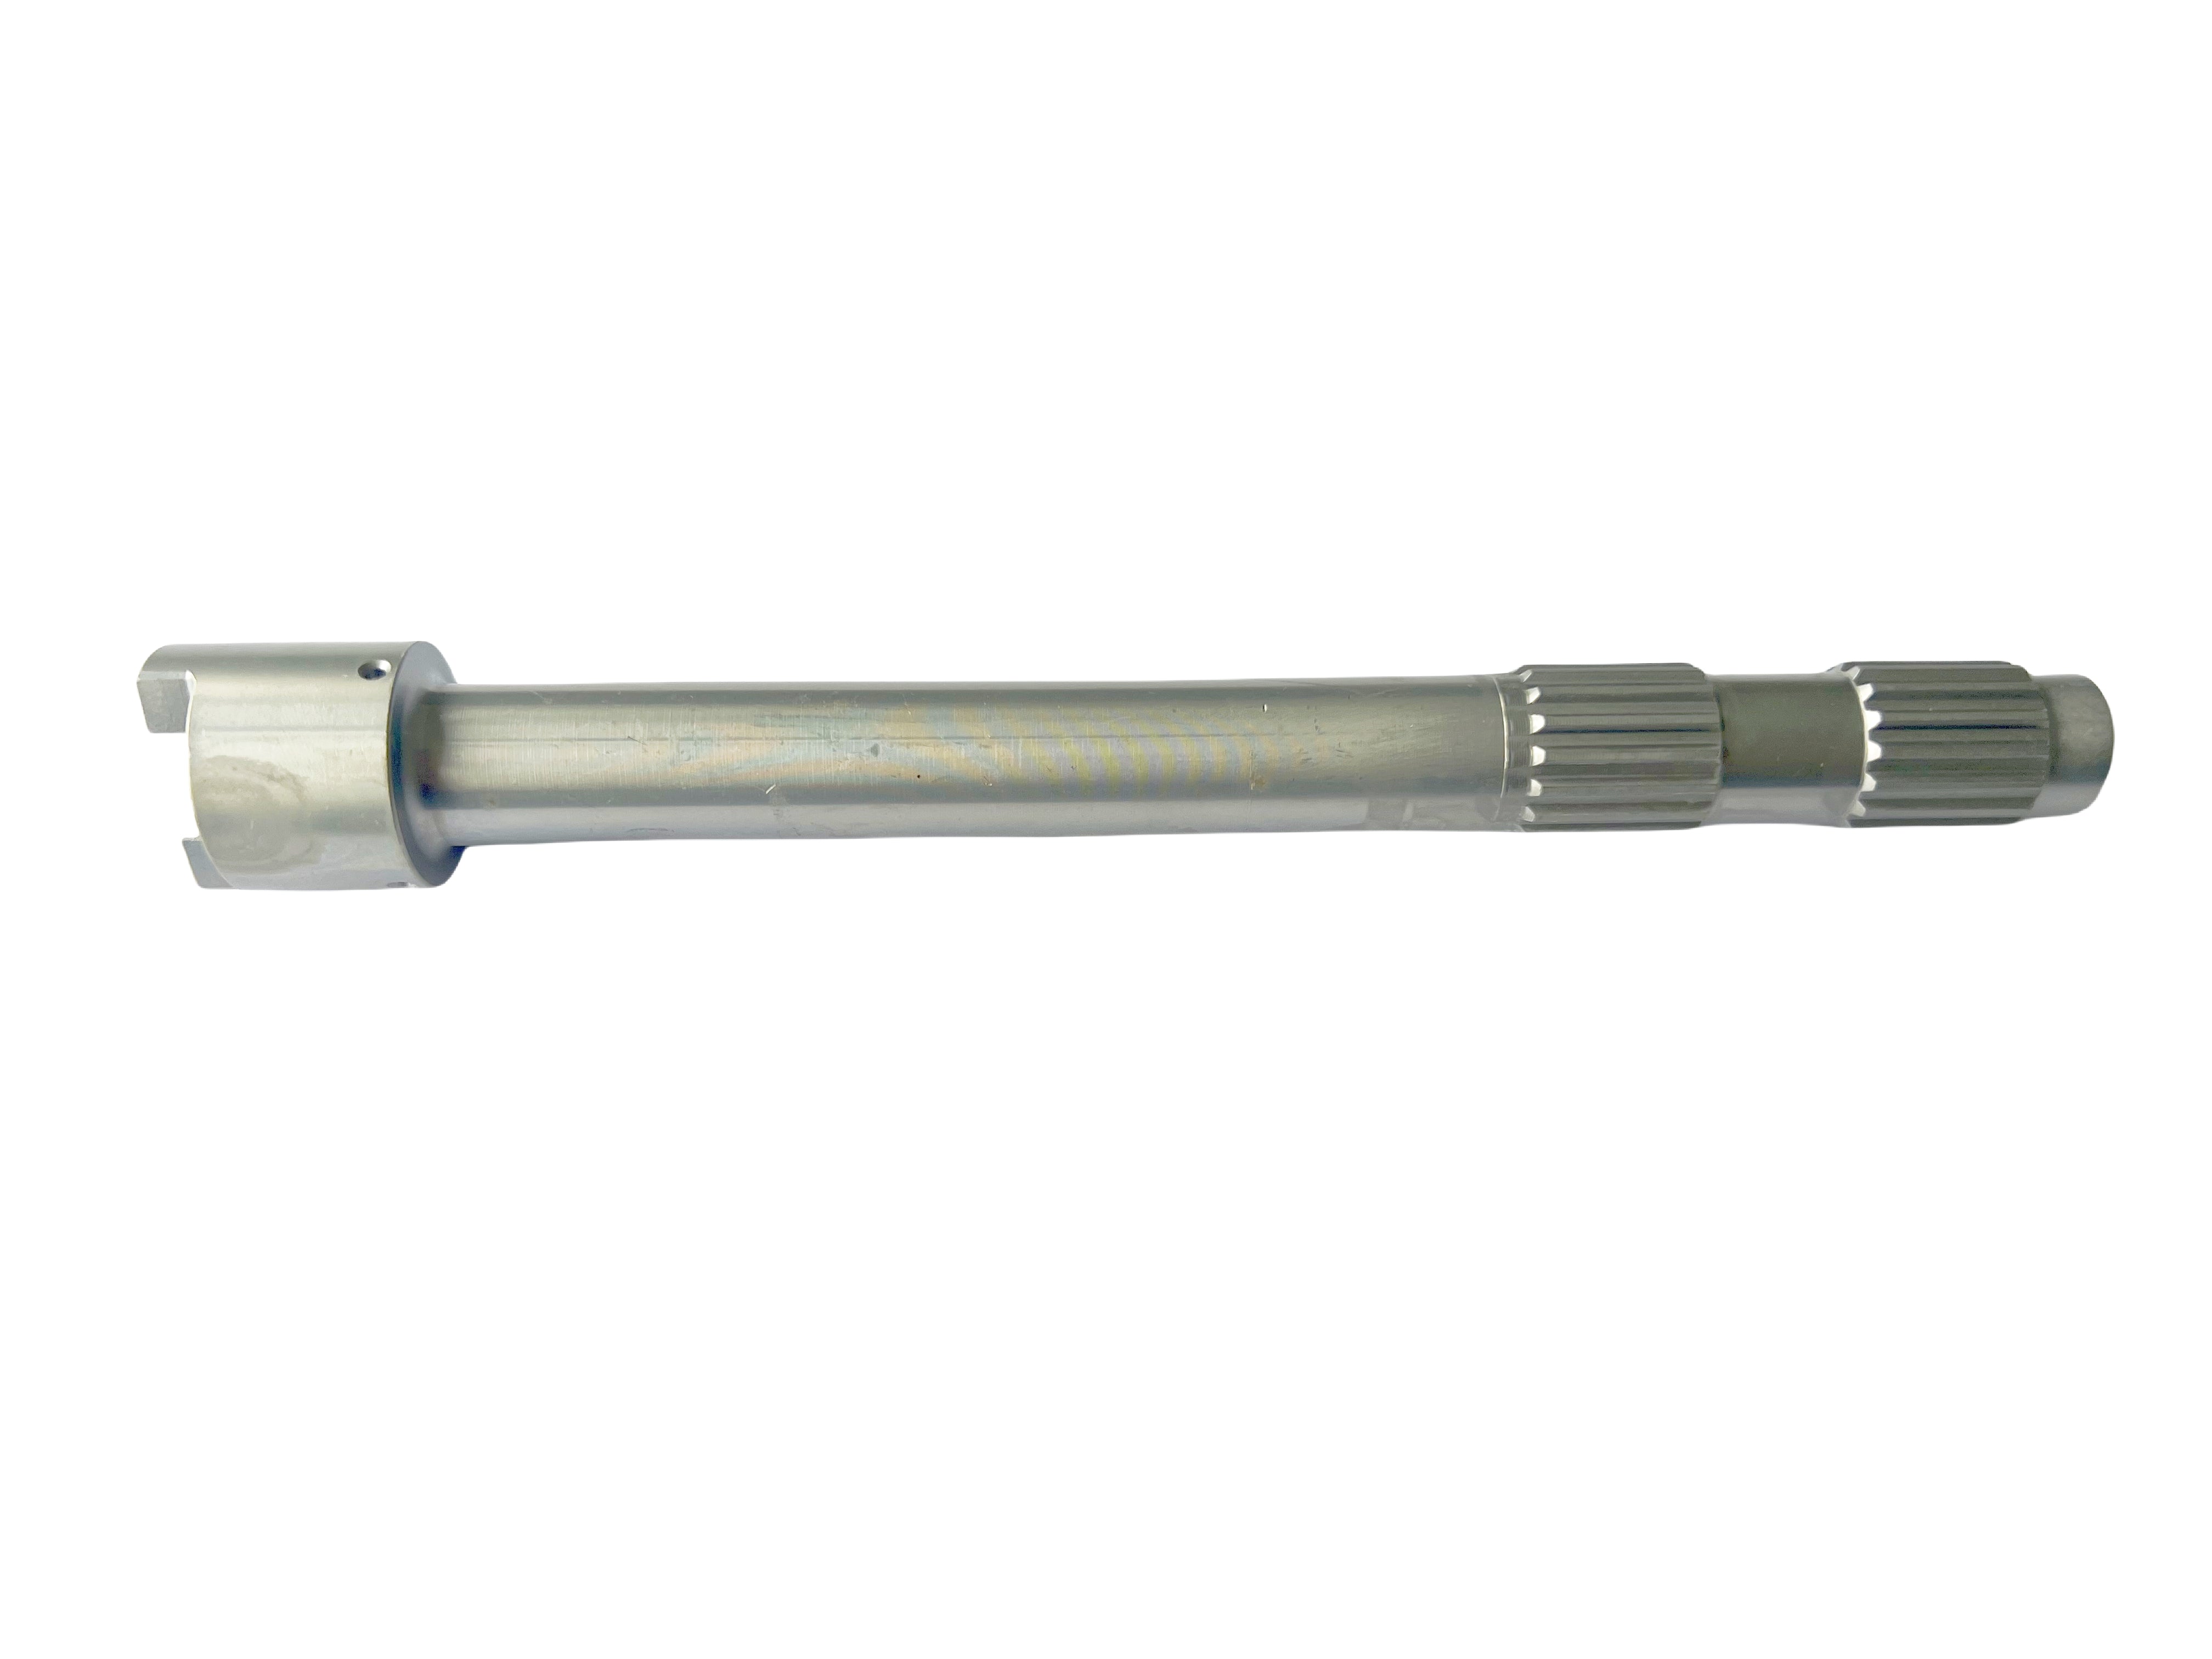
Materiales para ejes forjados
Los ejes forjados utilizan diversas familias de aceros al carbono y aleados, en lugar de un único grado predeterminado. Para productos forjados en caliente, los grados chinos que se revisan habitualmente incluyen 20, 25, 35, 45, 40Cr y 42CrMo; los grados SAE citados habitualmente incluyen 1020, 1025, 1035, 1045, 5140 y 4140. Los aceros de menor carbono pueden favorecer el conformado y las rutas posteriores de cementación, mientras que los aceros de medio carbono y aleados pueden seleccionarse para una mayor resistencia del núcleo, templabilidad o requisitos de temple y revenido.
Las rutas de forja en frío pueden considerar 16MnCr5, ZF6, los grados chinos 20, 25, 35, 45 y 40Cr, junto con SAE 1010, 1015, 1020, 1025, 1035, 1045 y 4140. La idoneidad depende de la composición química exacta, el estado de la barra recibida, el estado de esferoidización o recocido, la relación de reducción, la geometría, el utillaje, la lubricación y las propiedades requeridas después del conformado. Un acero conformable en frío para un componente no es automáticamente adecuado para todos los diseños de ejes.
La selección del material debe responder a los requisitos funcionales, en lugar de basarse en un nombre de grado conocido. Los compradores deben definir la norma y la edición aplicables, el grado, la limpieza, la banda de templabilidad, el estado de suministro, las propiedades mecánicas, la certificación y cualquier restricción de sustitución. Si el programa requiere macroestructura, tamaño de grano, descarburación, ensayos ultrasónicos, inspección por partículas magnéticas o ensayos mecánicos, los criterios de aceptación y el plan de muestreo deben incluirse en la RFQ.
No se presupone que las designaciones equivalentes entre normas GB/T, SAE, ASTM, EN, DIN, ISO o del cliente sean intercambiables. Deben compararse los límites de composición química, la templabilidad, el control de inclusiones, el estado de suministro y los métodos de ensayo antes de aprobar un grado alternativo.
Tratamiento térmico de ejes forjados
El tratamiento térmico se selecciona en función de las propiedades requeridas del núcleo, las superficies de desgaste, la secuencia de mecanizado y el riesgo de distorsión. Las especificaciones de los ejes forjados pueden exigir normalizado o recocido, temple y revenido, cementación, temple por inducción localizado o alivio de tensiones. Estas opciones de tratamiento se definen en el plano; esta página no presenta operaciones de forja o tratamiento térmico aún sin determinar como capacidades internas.
El plano debe definir el rango de dureza, la profundidad efectiva o total de capa cuando corresponda, las propiedades del núcleo, la posición de ensayo, la microestructura, los requisitos de austenita retenida o carburos cuando sean pertinentes, los límites de descarburación, la rectitud y las zonas que deben permanecer blandas. El nombre del tratamiento por sí solo es insuficiente, ya que la temperatura, el tamaño de sección, la templabilidad de la aleación, el método de temple, el revenido y el punto de ensayo influyen en el resultado.
El sobremetal y la estrategia de referencias geométricas deben prever el crecimiento y la distorsión del tratamiento térmico. Los muñones, agujeros y caras críticos y las relaciones del dentado o estriado pueden reservarse para el acabado posterior al tratamiento cuando el plano requiere un control más estricto. Cualquier método de enderezado permitido, límite de retrabajo, verificación de dureza, informe metalúrgico y registro de trazabilidad debe acordarse antes de autorizar la producción.
Tolerancias de ejes forjados
La aceptación de la pieza en bruto forjada y la aceptación del eje terminado son fases de control separadas. Los controles de la pieza en bruto pueden incluir envolvente, sobremetal, desalineamiento entre mitades, rebaba, ángulo de desmoldeo, rectitud, cascarilla, solapes, pliegues, discontinuidades superficiales y ubicación de la línea de partición. Los controles finales pueden incluir diámetro de muñones, dimensiones de agujeros, redondez, cilindricidad, rectitud, concentricidad u oscilación, posición de resaltes, perpendicularidad de caras, geometría del estriado o engranaje y rugosidad superficial.
Dentro de los rangos de tamaño y proceso indicados, las superficies terminadas de ejes tratados térmicamente y mecanizados de acabado pueden evaluarse con las capacidades verificadas que se indican a continuación. Estos valores no son tolerancias de piezas en bruto forjadas ni garantías automáticas para cualquier geometría. El material, el tratamiento térmico, la longitud del eje, el espesor de pared, el acceso a las referencias geométricas, la interacción entre características, la cantidad de producción y el método de inspección acordado siguen formando parte de la revisión del plano.
La planificación de la inspección puede incluir certificados del material recibido, inspección visual o por partículas magnéticas cuando se especifique, calibres de piezas en bruto, comprobaciones de dureza y metalúrgicas, inspecciones dimensionales completas, medición por coordenadas, redondez, oscilación, rugosidad, inspección del engranaje o estriado y verificación de profundidad de capa. Los informes requeridos deben identificar la característica, la referencia geométrica, el instrumento o método, la frecuencia de muestreo y si los registros de la pieza en bruto y de la pieza acabada deben vincularse mediante trazabilidad.
Un plan de control práctico rechaza las piezas forjadas inadecuadas antes de que consuman capacidad de mecanizado de acabado y verifica el eje terminado después de todo el tratamiento térmico, rectificado y acabado. Si se requieren ensayos no destructivos, especifique el método, la sensibilidad, la zona de inspección, la fase del proceso, la cualificación del operario y los criterios de rechazo, en lugar de basarse en una solicitud general de detección de grietas.
Aplicaciones de ejes forjados
Los ejes forjados se evalúan habitualmente para sistemas de dirección y transmisión de automóviles, maquinaria de construcción, bombas, motores, reductores, equipos agrícolas, accionamientos industriales pesados y otros conjuntos sometidos a par, flexión, impacto o fatiga. Los ejes con brida, ejes dentados, piezas de tipo semieje, ejes huecos y ejes con cambios importantes de sección pueden beneficiarse cuando la pieza en bruto se conforma de manera más próxima a la trayectoria de carga y a la forma acabada.
Los datos de aplicación cambian la decisión de fabricación. La inversión del par y la fatiga pueden hacer importantes las transiciones con radios de acuerdo, la orientación de fibra prevista, el estado superficial y las tensiones residuales. El servicio de alta velocidad puede añadir controles de equilibrado y oscilación. Los entornos abrasivos o corrosivos pueden requerir un material adecuado o protección superficial. Las estrías o dientes integrados añaden requisitos de dureza, referencias geométricas e inspección. Los compradores deben proporcionar carga, velocidad, ciclo de trabajo, entorno, método de montaje, características de acoplamiento, expectativas de vida útil y responsabilidades de validación.
Los ejes forjados no son automáticamente la opción más económica. El utillaje, la demanda anual, la complejidad de la pieza en bruto, la reducción de mecanizado, el rendimiento del material, el coste de homologación y la duración prevista del programa deben compararse con piezas mecanizadas de barra u otras piezas en bruto. Un prototipo con mucho mecanizado puede servir para la validación inicial, pero una ruta posterior de forja de producción debe conservar las referencias geométricas funcionales y los requisitos de inspección aprobados.
Consulte el centro general de Tipos de ejes y capacidades de fabricación, la página de Inspección de calidad o envíe un plano mediante Solicitar una cotización. Jinhua Machinery fabrica conforme a especificaciones aprobadas por el cliente y no sustituye la validación del responsable del diseño.
Preguntas frecuentes sobre ejes forjados
¿Cuándo debe un comprador considerar un eje forjado?
Conviene evaluar un eje forjado cuando la trayectoria de carga, los cambios de sección, la fatiga, el impacto, el rendimiento del material o el volumen de producción pueden justificar una pieza en bruto conformada. La decisión debe comparar el utillaje, el material, la reducción de mecanizado, el coste de homologación y la demanda del programa con la barra u otras formas de partida.
¿En qué se diferencian los ejes forjados en caliente y en frío?
La forja en caliente permite generalmente mayor deformación, secciones más gruesas y geometrías de pieza en bruto más complejas. La forja en frío puede permitir características repetitivas más pequeñas, estrías, manguitos, secciones recalcadas y reducción de diámetro cuando lo permiten el acero, la geometría, la lubricación y el utillaje. Cada plano requiere una revisión independiente de la ruta.
¿Qué sobremetal de mecanizado debe tener un eje forjado?
No existe un sobremetal universal. Debe cubrir las variaciones de la pieza en bruto, el ángulo de desmoldeo, el desalineamiento entre mitades, la cascarilla o la descarburación cuando corresponda, los movimientos por tratamiento térmico, el establecimiento de referencias geométricas y el material necesario para el mecanizado o rectificado final. Los planos de la pieza en bruto y de la pieza acabada deben definir el método de control.
¿Qué precisión final puede evaluar Jinhua Machinery para los ejes forjados?
Después del tratamiento térmico y del mecanizado de acabado, las características aplicables pueden revisarse con las capacidades publicadas de diámetro exterior, agujeros, rectitud, oscilación, perpendicularidad y rugosidad dentro de los rangos indicados. El compromiso final sigue sujeto al plano completo, el material, la geometría, el sistema de referencias geométricas, el tratamiento térmico, la cantidad y el plan de inspección.
¿Cómo debe especificarse la entrega de piezas en bruto y ejes terminados?
Identifique si la entrega corresponde a la pieza en bruto forjada, a un eje parcialmente mecanizado o al eje terminado y proporcione el plano aplicable, los datos 3D disponibles y los requisitos de aceptación para ese estado. Confirme durante la cotización la propiedad del utillaje, la aprobación del sobremetal y la responsabilidad de las operaciones pendientes.
Casos de fabricación relacionados
Estos son ejemplos específicos de fabricación según plano. Sus materiales, procesos y tolerancias son propios de cada componente y no definen una especificación de catálogo universal.


Solicitar una cotización
Solicitar una cotización
Envíe sus planos. Obtenga una revisión de fabricación de ejes forjados.
Envíe el plano y su revisión, material, dimensiones y tolerancias críticas, requisitos de superficie y tratamiento térmico, consumo anual, volumen por lote, documentos de inspección o PPAP, embalaje y objetivo de entrega.