


Fabricación de engranajes rectos
Jinhua Machinery fabrica engranajes rectos, ruedas de engranajes, cubos dentados, piezas en bruto mecanizadas para engranajes y componentes de transmisión relacionados para conjuntos de posicionamiento, control de movimiento e industriales.
Solicitar una cotización
Jinhua Machinery es un fabricante de engranajes rectos a medida en China que ofrece ruedas de engranajes, cubos dentados, piezas en bruto y componentes integrales de eje según plano para programas de automoción e industriales. La revisión de la solicitud de cotización (RFQ) abarca el módulo o DP, el ángulo de presión, el número de dientes, el ancho de cara, las modificaciones, las referencias geométricas del agujero o del muñón, el material, la especificación del tratamiento térmico, el engranaje conjugado, el volumen y los registros de inspección. El trabajo interno incluye torneado CNC, fresado, tallado de engranajes por fresa madre y tallado duro por fresa madre después del tratamiento térmico para engranajes rectos y ejes dentados adecuados, rectificado cilíndrico exterior e inspección dimensional o de engranajes dentro de los rangos publicados. Para engranajes rectos, engranajes helicoidales exteriores y ejes dentados sometidos a revisión, el tallado duro por fresa madre interno después del tratamiento térmico puede alcanzar hasta ISO 1328-1 / GB/T 10095 Grado 7 hasta módulo 4, diámetro de cabeza de 200 mm y ancho de cara de 50 mm, sujeto a revisión del plano. El rectificado de engranajes puede gestionarse mediante un colaborador externo aprobado cuando se requiera; la superficie del dentado Ra 0.8 μm publicada corresponde a la ruta de rectificado de engranajes revisada. El tallado por mortajado se evalúa únicamente después de revisar el plano; ningún grado de precisión ni proceso se presenta como un compromiso universal.
Respuesta directa
Jinhua Machinery fabrica engranajes rectos, cubos dentados, piezas en bruto para engranajes y componentes integrales de eje según plano para transmisiones industriales y conjuntos de posicionamiento. La revisión del proyecto abarca el módulo o paso diametral, el ángulo de presión, los requisitos de perfil y línea de flanco, el material, el tratamiento térmico, las referencias geométricas del agujero y de la cara, el acabado superficial, la cantidad y los registros de inspección. Los engranajes rectos cilíndricos sometidos a revisión pueden alcanzar hasta ISO 1328-1 o GB/T 10095 Grado 7 mediante tallado duro por fresa madre interno después del tratamiento térmico dentro del rango publicado, sujeto a revisión del plano. El rectificado de engranajes puede gestionarse mediante un colaborador externo aprobado; la rugosidad superficial del dentado Ra 0.8 μm publicada corresponde a esa ruta de rectificado de engranajes revisada.
- Contenido técnico revisado por
- Ingeniería de Procesos e Ingeniería de Calidad
- Última revisión
- Base de la capacidad
- Registros de producción y datos internos de inspección
¿Qué es un engranaje recto?
Un engranaje recto tiene dientes rectos paralelos a su eje y normalmente engrana con otro engranaje situado en un eje paralelo. Su geometría es comparativamente sencilla, por lo que los engranajes rectos son habituales para reducir la velocidad, transmitir par, posicionar y controlar el movimiento. El engrane recto puede ser eficiente, pero la entrada de los dientes se produce a la vez en todo el ancho de cara y puede generar más ruido a velocidades elevadas que un engrane helicoidal.
El plano define el módulo o paso diametral, el ángulo de presión, el número de dientes, el ancho de cara, el desplazamiento o la modificación de perfil, el espesor del diente, el grado de calidad, el agujero, el cubo, el chavetero, las características de montaje, las referencias geométricas y el engranaje conjugado. Los engranajes rectos interiores y las cremalleras están relacionados, pero requieren utillajes y accesos distintos.
Jinhua Machinery revisa engranajes rectos, ruedas de engranajes, cubos dentados, piezas en bruto mecanizadas y componentes integrales a partir de planos para programas de automoción, bicicletas eléctricas, bicicletas, motores eléctricos, electrodomésticos, maquinaria e industria.
Los engranajes rectos pueden ser ruedas independientes montadas en ejes o características integrales talladas directamente en un eje, cubo, manguito o componente de actuador. Los engranajes con llanta delgada, los engranajes múltiples, los engranajes intermedios y los engranajes interiores presentan distintas condiciones de apoyo y utillaje. Por ello, el plano de la pieza debe describir el componente completo en lugar de tratar los datos del dentado como independientes de la pieza en bruto.
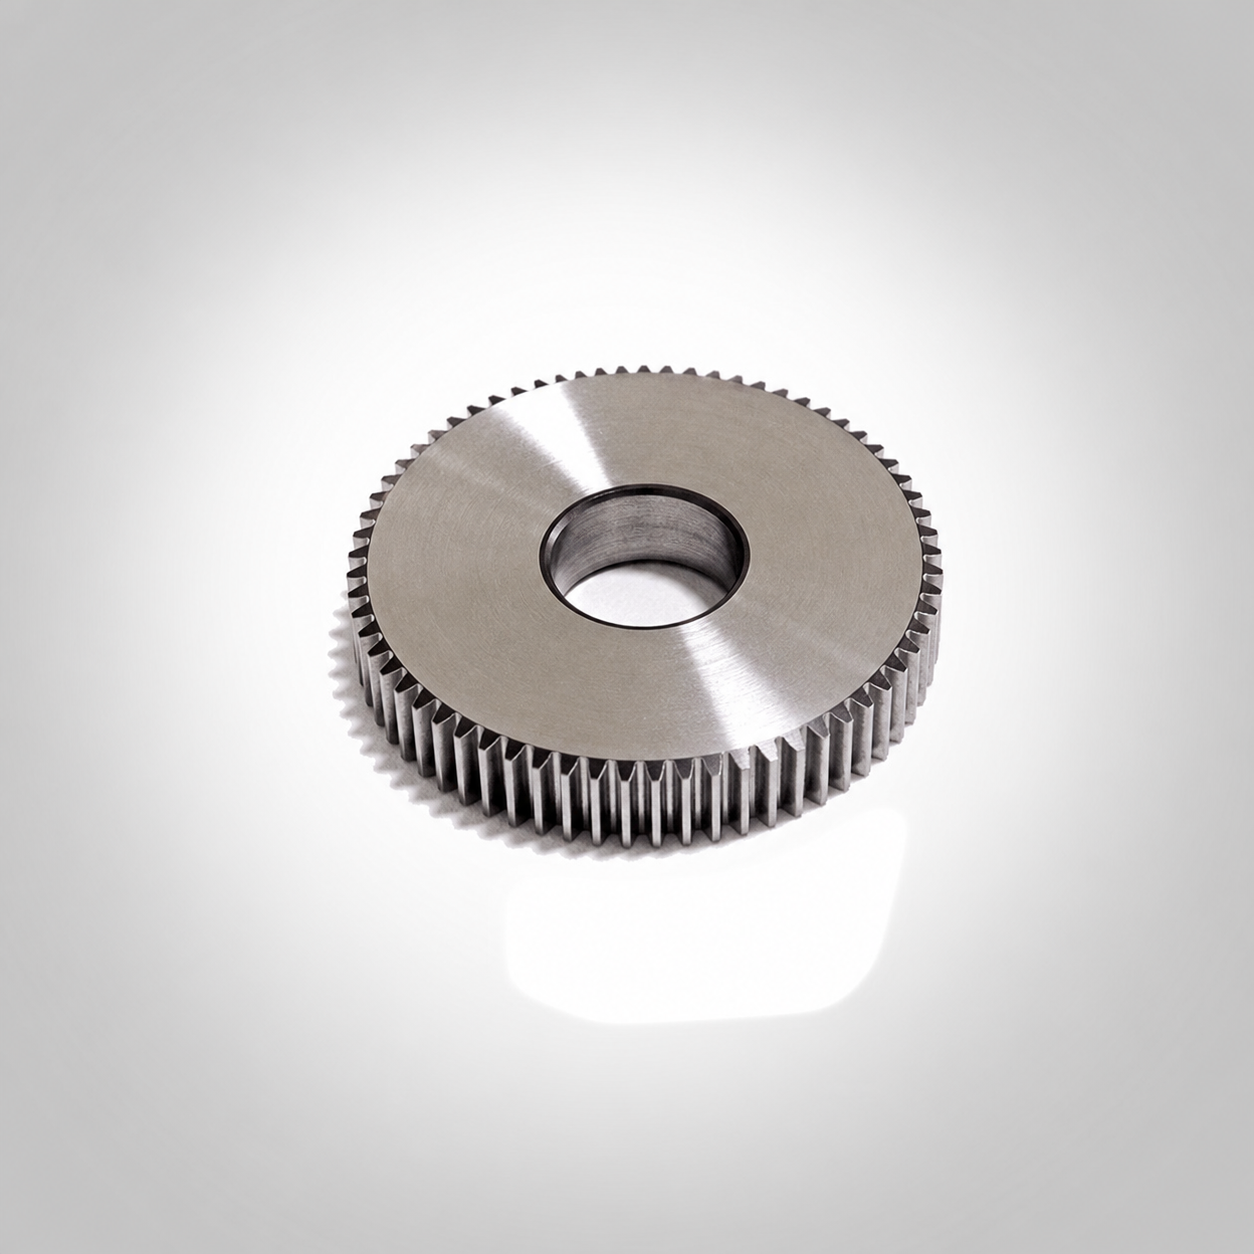
Fabricación de engranajes rectos
La revisión comienza con los datos completos del dentado y la geometría funcional del agujero, cubo, eje, chavetero, estriado, hombro u orificio. La producción de la pieza en bruto puede utilizar barra, placa, forja, fundición, procesos de pulvimetalurgia o materiales moldeados según el diseño aprobado, el material, el volumen y las prestaciones. Jinhua Machinery confirma únicamente la ruta respaldada por los datos del proyecto.
Las operaciones habituales para engranajes metálicos incluyen torneado, taladrado y fresado de la pieza en bruto, tallado del dentado por fresa madre, brochado de chaveteros o características interiores, desbarbado, tratamiento térmico, rectificado o bruñido cuando se especifique, limpieza, protección, marcado e inspección. El tallado por mortajado se evalúa únicamente después de revisar el plano y no se presenta como una capacidad interna fija. Los dientes interrumpidos, las llantas delgadas, los grupos de orificios, los hombros y el espacio limitado para las herramientas pueden cambiar la ruta.
Los engranajes prototipo pueden utilizar tallado e inspección flexibles, mientras que los programas recurrentes pueden justificar herramientas de corte, utillajes, brochas, calibres y automatización específicos. El sobremetal para el tratamiento térmico y la recuperación de referencias geométricas deben planificarse antes del tallado del dentado si se requiere precisión después del endurecimiento.
Compare cotizaciones para el mismo estado de entrega: una pieza en bruto mecanizada o un engranaje acabado, antes o después del tratamiento térmico especificado y del acabado final. Acuerde las responsabilidades sobre utillajes y calibres, los certificados de material o tratamiento incluidos, los registros de inspección de engranajes, la protección y el embalaje. Un precio unitario inferior no constituye una comparación equivalente si difieren el estado final o las obligaciones de aceptación. Envíe el plano aprobado del componente y la cantidad requerida mediante Solicitar una cotización.
El acceso para el proceso se comprueba antes de seleccionar un método de tallado del dentado. Un hombro cercano puede obstruir una fresa madre, una forma interior puede motivar la evaluación del tallado por mortajado o el brochado después de revisar el plano, y un engranaje múltiple puede necesitar herramientas distintas para secciones dentadas adyacentes. Los chaflanes, las holguras en la raíz, el espacio de salida de la herramienta y la dirección de la rebaba pueden afectar tanto a la fabricación como al montaje. Cualquier alivio o cambio de geometría propuesto requiere la aprobación del titular del diseño.
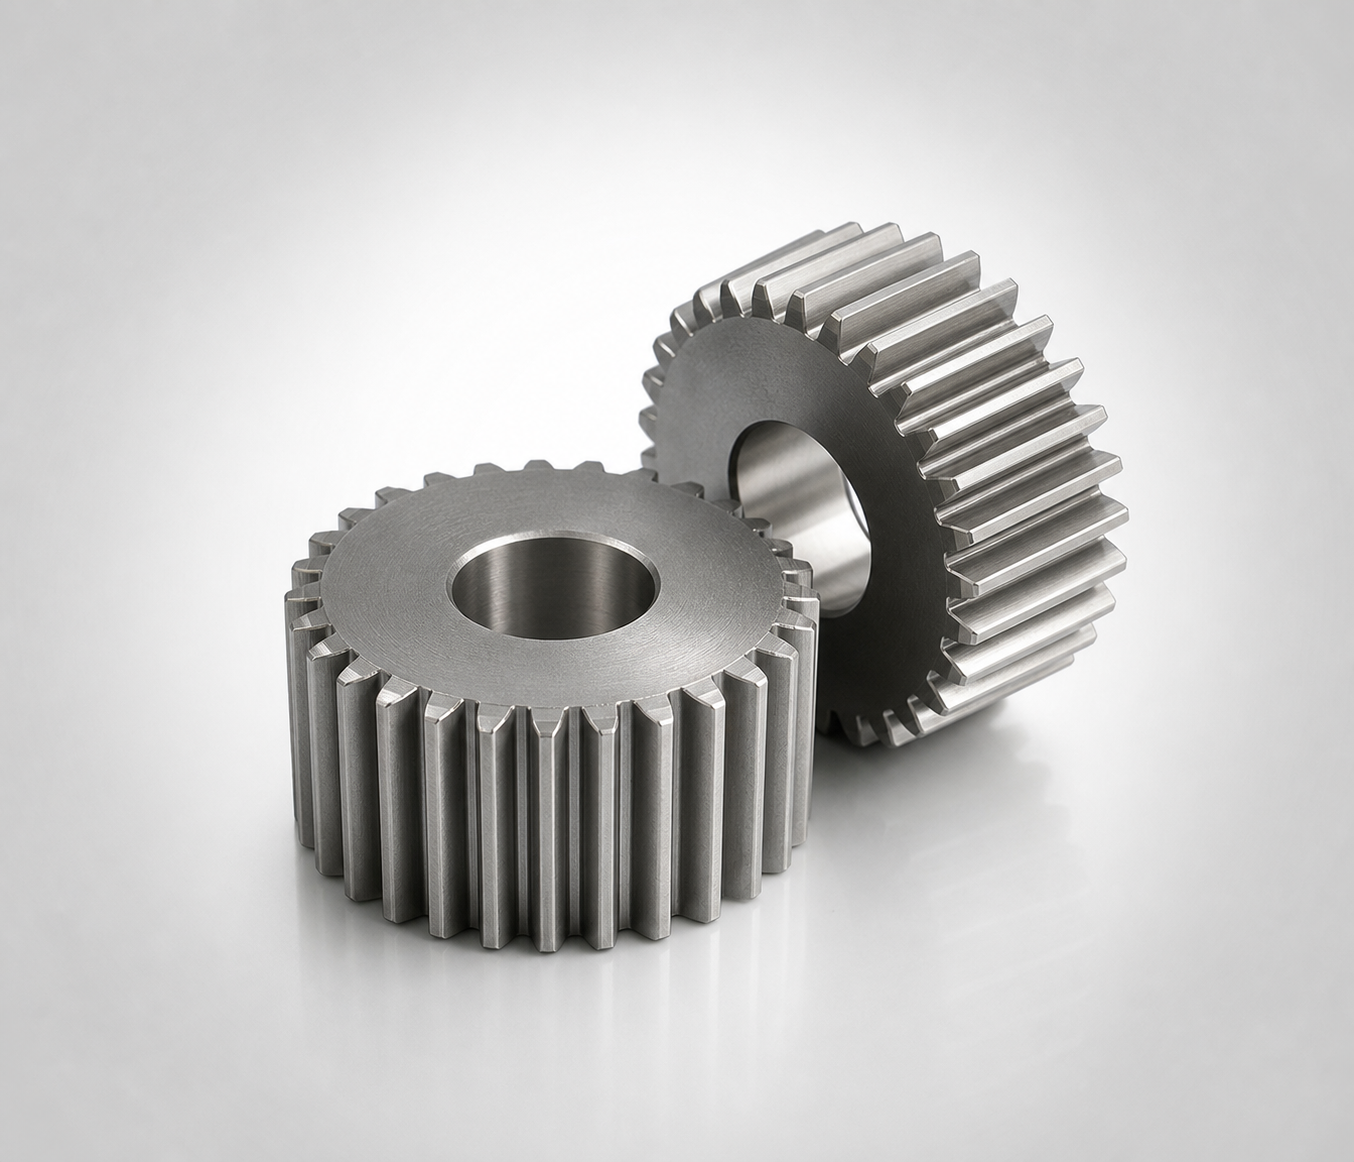
Materiales para engranajes rectos
Los engranajes rectos pueden utilizar una amplia gama de materiales porque la carga, la velocidad, el ruido, la lubricación, la corrosión, el peso y el volumen de producción varían considerablemente. Las familias habituales de acero incluyen S45C o SAE 1045 para servicio moderado; SCM415, 16MnCr5, 20MnCr5, 20CrMnTi o SAE 8620 para cementación; y SCM440, 42CrMo4 o SAE 4140 para rutas de temple y revenido o de temple por inducción. Los diseños de mayor exigencia pueden especificar otros aceros aleados o con limpieza controlada.
Las aplicaciones sensibles a la corrosión o sometidas a lavado pueden utilizar SUS303/303, 304, 316 o grados de acero inoxidable endurecibles por precipitación cuando lo permita la revisión de resistencia y agarrotamiento. Las alternativas de la industria incluyen fundición gris o nodular para amortiguación y engranajes grandes económicos; bronce o latón para compatibilidad y comportamiento de deslizamiento; aluminio para menor masa; y POM, acetal o nailon MC para mecanismos más silenciosos de menor carga. Los engranajes de metal en polvo o sinterizados pueden adaptarse al volumen y la geometría cuando la densidad, la fatiga, la tolerancia y el utillaje se diseñan para ese proceso.
Especifique el grado exacto, la norma, el estado, la certificación y las sustituciones. La selección del material debe considerar la resistencia de la raíz del diente, la tensión de contacto, la velocidad, el lubricante, la temperatura, los impactos, el espesor de la llanta, el diseño del cubo, el tratamiento térmico y el acabado. Los engranajes de metales no ferrosos, polímeros, fundición y sinterizados no son equivalentes directos a los de acero endurecido y requieren la aprobación del titular del diseño.
Las proporciones de la llanta y del cubo también afectan a la ruta del material. Una llanta delgada de acero puede deformarse durante el tratamiento térmico, mientras que un cubo de aluminio o polímero puede tener un comportamiento térmico y de ajuste distinto del de su eje conjugado. Si el engranaje se moldea, se funde, se une o se ensambla con varios materiales, la especificación aprobada debe definir la interfaz y los requisitos de validación en lugar de basarse únicamente en el plano del dentado.
Tratamiento térmico de engranajes rectos
La cementación puede proporcionar una capa dura en los dientes de acero y un núcleo más tenaz. El temple por inducción puede localizar la dureza en grados y geometrías adecuados. El temple y revenido o el temple en toda la sección modifican las propiedades del volumen del material. La nitruración puede ser adecuada para aleaciones compatibles y requisitos de capa controlados. Algunos engranajes de baja carga, de acero inoxidable, de metales no ferrosos o de polímeros no utilizan endurecimiento convencional.
El plano debe definir la dureza, la profundidad de capa, las propiedades del núcleo, la ubicación de ensayo, las superficies protegidas, la descarburación, la deformación y el rectificado o bruñido final. Las llantas delgadas y los cubos asimétricos pueden deformarse, alterando el agujero, la cara, la oscilación, el perfil y la línea de flanco. Por ello, el tratamiento y el acabado deben planificarse junto con el esquema de referencias geométricas.
Tolerancias de engranajes rectos
Las tolerancias de un engranaje recto suelen incluir perfil, línea de flanco, paso, oscilación, espesor del diente, grado de calidad, geometría del agujero y de la cara, y relaciones entre referencias geométricas. Deben indicarse explícitamente el módulo o DP, el ángulo de presión y la norma. El juego entre dientes es un resultado del conjunto en el que influyen ambos engranajes y la distancia entre centros.
La medición analítica de engranajes puede informar sobre perfil, línea de flanco, paso y oscilación. Pueden complementarla los ensayos de rodadura, las mediciones de tangente base o sobre pasadores, las comprobaciones de agujeros y caras, la medición por coordenadas, la rugosidad, la dureza y la inspección de profundidad de capa. Deben acordarse la dirección de medición, la referencia geométrica, los campos del informe, el muestreo y la norma de aceptación.
El grado numérico por sí solo está incompleto sin su norma aplicable. Señale las características críticas y los informes requeridos; consulte la inspección de calidad.
La inspección funcional puede utilizar un engranaje patrón para revelar efectos combinados, mientras que la inspección analítica separa perfil, línea de flanco, paso y oscilación. Ninguna sustituye automáticamente a la otra. El comprador debe identificar el método de aceptación aplicable, los datos del patrón, la distancia entre centros de ensayo, las condiciones de juego entre dientes o rodadura y la responsabilidad de calibración. Las referencias geométricas del agujero y de la cara deben corresponder a la forma en que se posiciona el engranaje en servicio.
Un agujero acabado después del tallado del dentado puede cambiar la interpretación de la oscilación, mientras que los dientes acabados después del agujero pueden utilizar ese agujero como referencia del proceso. El plano debe identificar la característica de posicionamiento funcional y la condición del mandril de inspección. Para engranajes con chaveta, también puede ser necesario controlar la posición y el ajuste del chavetero respecto a un diente o una marca de sincronización.
Aplicaciones de los engranajes rectos
Los engranajes rectos son habituales en cajas de engranajes de ejes paralelos, motores eléctricos, bombas, actuadores, máquinas herramienta, transportadores, robótica, impresoras, electrodomésticos, motocicletas, bicicletas eléctricas, bicicletas, mecanismos de automoción y equipos industriales. Sirven para reducción, aumento de velocidad, posicionamiento indexado, sincronización y posicionamiento.
El servicio a alta velocidad puede priorizar el ruido, el perfil, el paso, la oscilación, la lubricación y el equilibrado. Las transmisiones de baja velocidad y alto par pueden priorizar la resistencia de la raíz, la profundidad de capa, el diseño de la llanta y del cubo, y las cargas de impacto. Los sistemas de posicionamiento pueden priorizar el juego entre dientes y la repetibilidad. Los entornos corrosivos, alimentarios o limpios pueden cambiar el material y la lubricación.
Proporcione con el plano el par, la velocidad, la relación de transmisión, el sentido, el ciclo de trabajo, el lubricante, el engranaje conjugado, la distancia entre centros, los rodamientos, el entorno, la vida útil, el ruido, la cantidad y la demanda anual. El diseño final del engranaje sigue siendo responsabilidad del cliente.
El embalaje forma parte de la conservación de la calidad de los engranajes acabados. Los dientes, los agujeros de precisión y las caras rectificadas deben protegerse frente a impactos, corrosión y daños por mezcla de piezas. Si los engranajes se entregan en bandejas, lotes contados o posiciones orientadas al montaje, esos detalles deben incluirse junto con la cantidad y el destino porque pueden afectar a la limpieza, la protección y el coste unitario.
Preguntas frecuentes sobre engranajes rectos
¿Qué datos del engranaje recto se requieren para cotizar?
Proporcione el módulo o DP, el ángulo de presión, el número de dientes, el ancho de cara, las modificaciones de perfil, la norma y el grado de calidad, el espesor del diente, las referencias geométricas, el engranaje conjugado, el juego entre dientes, el material, el tratamiento y la inspección.
¿Cuál es la diferencia entre módulo y paso diametral?
Ambos describen el tamaño del diente mediante sistemas distintos. El módulo se basa en el sistema métrico; el paso diametral relaciona los dientes con el diámetro primitivo en pulgadas. El plano debe utilizar una convención clara.
¿Los engranajes rectos se fabrican siempre de acero?
No. El acero, el acero inoxidable, la fundición, el bronce, el aluminio y los polímeros son opciones de la industria. La carga, la velocidad, el desgaste, el ruido, el entorno, la lubricación y el coste orientan la elección del diseño.
¿Qué precisión de engranajes rectos puede alcanzar Jinhua Machinery?
Los engranajes rectos sometidos a revisión hasta módulo 4, diámetro de cabeza de 200 mm y ancho de cara de 50 mm pueden alcanzar hasta ISO 1328-1 o GB/T 10095 Grado 7 después del tratamiento térmico y del tallado duro por fresa madre interno. El rectificado de engranajes puede gestionarse mediante un colaborador externo aprobado; las superficies del dentado Ra 0.8 μm corresponden a la ruta de rectificado de engranajes revisada. Los agujeros de precisión y las relaciones de caras de montaje pueden combinarse en planos revisados, y pueden evaluarse otras normas especificadas por el cliente.
¿Pueden diferir las rutas de prototipo y producción sin cambiar la aceptación?
Pueden diferir, pero siguen rigiendo la geometría aprobada, el material, el tratamiento, los requisitos funcionales y la base de inspección. Identifique los cambios propuestos en la ruta o el utillaje y obtenga la revisión del titular del diseño si afectan a los requisitos acordados; la aprobación de un prototipo no aprueba un cambio no revisado en el estado de entrega.
Solicitar una revisión de fabricación de engranajes rectos
Utilice el formulario de contacto para enviar los requisitos del proyecto; envíe los planos como archivos adjuntos por correo electrónico. Incluya material, cantidad, tolerancia, tratamiento térmico, tratamiento superficial y aplicación cuando estén disponibles.