


Fabricación de ejes dentados según plano
Fabricación de ejes dentados
Jinhua Machinery fabrica ejes dentados según plano en Changshu, China, para programas de transmisión y control de movimiento. La revisión de fabricación trata la geometría del dentado, los muñones del eje, las referencias geométricas de los rodamientos, los agujeros, el material, los requisitos de tratamiento especificados, el sobremetal de acabado y la inspección de forma integrada en un único componente. La oscilación entre el dentado y los muñones y las relaciones entre referencias geométricas se evalúan a partir del plano aprobado, junto con el volumen anual y las necesidades de informes. Las secciones técnicas existentes conservan las normas aplicables, los rangos de capacidad verificados y los límites sujetos a revisión del plano; esta página no atribuye responsabilidad sobre el diseño general de la caja de cambios o del sistema de accionamiento.
Solicitar una cotización
Respuesta directa
La evidencia de los ejes dentados se revisa como la relación entre la geometría de los dientes, los muñones de apoyo, los agujeros y las referencias geométricas del eje, en lugar de características de catálogo separadas. Los componentes confirmados de engranajes cilíndricos y ejes dentados pueden evaluarse conforme a ISO 1328-1 o GB/T 10095, grado 7, dentro del rango publicado, sujeto a la edición aplicable, el material, la geometría, el tratamiento definido en el plano, el método de medición y el plan de inspección. No se presupone que los números de grado equivalentes de normas diferentes sean intercambiables.
- Contenido técnico revisado por
- Ingeniería de Procesos e Ingeniería de Calidad
- Última revisión
- Base de las capacidades
- Registros de producción y datos de inspección interna
¿Qué es un eje dentado?
Un eje dentado combina el cuerpo de un eje y una o varias secciones de dientes de engranaje en un único componente. Apoya los rodamientos y transmite par mientras sus dientes integrales engranan con otro engranaje. Combinar estas funciones puede reducir las uniones y las piezas de montaje, pero también vincula la precisión del dentado con la oscilación de los muñones, la ubicación de los resaltes, el ajuste del estriado, la distorsión del tratamiento térmico y la estrategia de referencias geométricas de todo el eje.
Los ejes dentados pueden incorporar dientes rectos, helicoidales, cónicos, de piñón o de otras formas, junto con estrías, roscas, agujeros, ranuras, orificios de lubricación, caras planas y asientos de rodamientos. Algunos se fabrican a partir de barra; otros utilizan piezas en bruto forjadas por los cambios de sección o los requisitos de resistencia. El plano debe definir los datos del dentado y del eje en un sistema de coordenadas coherente.
Jinhua Machinery trabaja en ejes dentados de fabricación según plano para conjuntos de cajas de cambios, transmisiones, dirección, reductores, motores y maquinaria. El resumen de fabricación de engranajes relacionado explica la familia más amplia de componentes.
Para el suministro de distintas familias de ejes, consulte fabricación de ejes a medida.
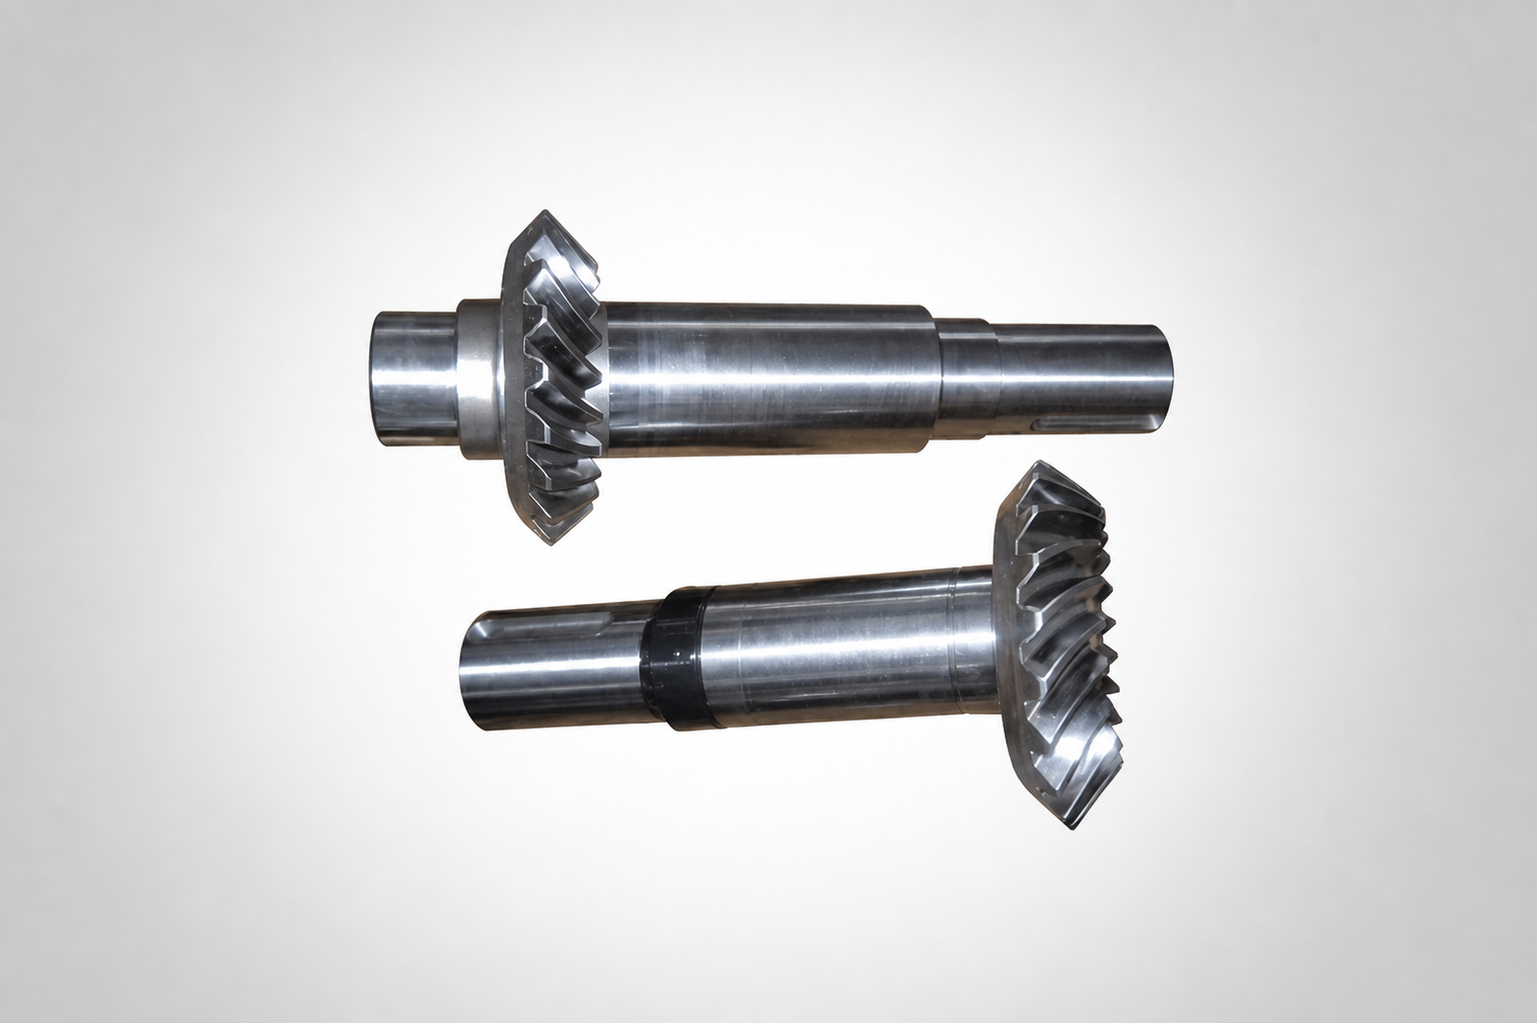
Fabricación de ejes dentados
La revisión de fabricación identifica el tipo de engranaje, el módulo o DP, el ángulo de presión, los datos de hélice, el número de dientes, el grado de calidad, las modificaciones, la forma de la pieza en bruto, las referencias geométricas, las posiciones de los rodamientos y los componentes de acoplamiento. También considera dónde puede sujetarse la pieza durante el torneado y la generación del dentado, y qué superficies requieren acabado después del tratamiento térmico.
Las operaciones habituales incluyen preparación de la pieza en bruto, torneado de desbaste, taladrado y fresado, tallado de engranajes por fresa madre o por mortajado, tallado de estrías, mecanizado de roscas, tratamiento térmico, enderezado cuando esté permitido, rectificado o bruñido de engranajes, rectificado cilíndrico, desbarbado, limpieza, protección e inspección. El orden se elige para controlar la concentricidad entre los dientes y los muñones y conservar suficiente sobremetal de acabado tras la distorsión térmica.
Una pieza en bruto forjada puede ser apropiada para grandes cambios de sección o producción repetitiva. La barra puede ser adecuada para geometrías más sencillas o volúmenes flexibles. Las herramientas de corte, los utillajes, los calibres y la automatización específicos pueden resultar económicos al aumentar la demanda anual. Las rutas de prototipos y producción deben revisarse por separado si cambia el utillaje o la secuencia de tratamiento térmico.
Defina la fase de entrega cotizada: una pieza en bruto preparada, un eje dentado mecanizado antes del tratamiento especificado o la pieza terminada tras el tratamiento y las operaciones de acabado acordados. Confirme si el pedido incluye únicamente el eje dentado integral o también un engranaje de acoplamiento, una comprobación de montaje o un ensayo funcional. Compare las ofertas con el mismo plano controlado y el mismo plan de aceptación.
Separe el precio del componente del de los utillajes específicos, calibres y documentación de primera pieza. Identifique al proveedor real y los registros requeridos para la generación del dentado, el tratamiento térmico, el rectificado final y la inspección cuando se incluyan esas operaciones. Acuerde cómo se revisarán los cambios entre las rutas de prototipos y de producción recurrente antes de autorizar el pedido de producción.
La transferencia de referencias geométricas es un aspecto importante de la planificación. Los centros o muñones utilizados durante el torneado de desbaste pueden dejar de ser las referencias funcionales finales después de producir los dientes, las estrías o los agujeros. La ruta debe identificar cómo se posiciona el dentado respecto al eje de los rodamientos antes y después del tratamiento térmico y cómo se apoya una característica interrumpida o asimétrica durante el rectificado. Esta revisión reduce el riesgo de cumplir las dimensiones individuales sin cumplir las relaciones del conjunto montado.
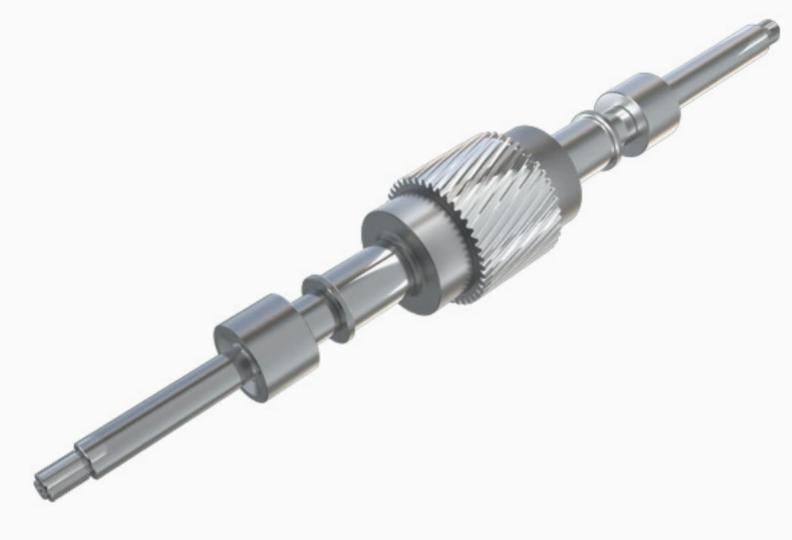
Materiales para ejes dentados
Los ejes dentados se especifican habitualmente en familias de materiales para cementación, temple integral, temple por inducción, nitruración y resistencia a la corrosión. Las opciones industriales de cementación incluyen 16MnCr5, 20MnCr5, 20CrMnTi, SAE 8620, 4320 y 9310 cuando se requieren dientes duros y un núcleo más tenaz. La elección del grado depende del tamaño de sección, la templabilidad, la profundidad de capa objetivo, la fatiga en la raíz del diente, la resistencia del núcleo y la ruta de acabado prevista.
Para diseños con temple y revenido o temple por inducción, los grados citados habitualmente incluyen los grados chinos 45 y 40Cr, 42CrMo o SAE 4140, SCM440 y SAE 4340. La nitruración puede utilizar aceros aleados compatibles, como 42CrMo4/4140, o un grado específico para nitruración cuando el plano controla la capa de compuestos, la profundidad de difusión y el estado del núcleo. Las opciones inoxidables pueden incluir 303, 304 o 316 para piezas de exigencia moderada sensibles a la corrosión, y 410, 420 o 17-4PH cuando se requiere mayor dureza o resistencia.
El grado del material afecta a la producción de la pieza en bruto, el tallado del dentado, la distorsión, la respuesta de la capa, la rectificabilidad, la fatiga y el coste. Indique la norma aplicable, los requisitos de templabilidad o limpieza, el estado de suministro, las propiedades mecánicas, la certificación y las equivalencias permitidas. La raíz de los dientes, las transiciones, los orificios de lubricación, las estrías y los asientos de rodamientos generan exigencias locales distintas, por lo que cualquier sustitución requiere la aprobación del responsable del diseño.
Tratamiento térmico de ejes dentados
Las especificaciones de los ejes dentados utilizan habitualmente cementación, temple por inducción, temple y revenido o nitruración según la aleación, la carga de los dientes, las propiedades del núcleo, los requisitos de capa, la distorsión y las necesidades de acabado. Son rutas de tratamiento especificadas por el cliente, no una afirmación general de realización interna. La responsabilidad del proveedor y los registros requeridos se confirman durante la cotización.
Las especificaciones deben definir la dureza de los dientes y de los muñones, la dureza del núcleo, la profundidad efectiva de capa, los puntos de ensayo, la microestructura, las zonas protegidas, la descarburación admisible, la distorsión y el acabado. El sobremetal de rectificado y la recuperación de las referencias geométricas después del tratamiento requieren planificación temprana. Puede citarse evidencia específica de productos, pero cada nuevo eje dentado necesita sus propios requisitos y método de inspección aprobados.
El tratamiento selectivo crea transiciones que necesitan límites claros en el plano. Un muñón que permanece blando, un estriado endurecido y un asiento de rodamiento rectificado pueden requerir protección de zonas, sobremetal y verificación independiente. Si se permite el enderezado después del tratamiento, deben definirse el método permitido y las reinspecciones. Los certificados de tratamiento térmico por sí solos no confirman la geometría final del dentado o del eje.
Tolerancias de ejes dentados
Las tolerancias de un eje dentado combinan la geometría del dentado y la del eje. Los controles del dentado pueden incluir perfil, dirección del diente, paso, oscilación, espesor del diente, grado de calidad y requisitos de contacto. Los controles del eje pueden incluir dimensiones de muñones, redondez, cilindricidad, concentricidad, rectitud, ubicación de resaltes, ajuste del estriado, posición de roscas y rugosidad. La relación entre la referencia geométrica del engranaje y las de los rodamientos suele importar más que las mediciones aisladas.
La inspección puede utilizar medición analítica de engranajes, calibres funcionales o de estrías, medición por coordenadas, equipos de medición de redondez y oscilación, calibres de diámetro, instrumentos de rugosidad, ensayos de dureza y análisis de profundidad de capa. Deben indicarse la norma del engranaje, la convención de grados, la configuración de referencias geométricas, los campos de los informes, el muestreo y las reglas de aceptación. «Grado 9» u otro número es una definición incompleta sin la norma aplicable y la definición de la característica.
Los compradores deben señalar las características críticas para la seguridad o la función y solicitar los registros requeridos de material, dimensiones, tratamiento térmico y trazabilidad. Jinhua Machinery inspecciona conforme al plano aprobado y al plan acordado; consulte inspección de calidad.
Los informes de medición de engranajes deben identificar el flanco inspeccionado, el rango de evaluación, el filtrado o la configuración de la norma, la dirección de la línea de flanco y del perfil y la referencia geométrica utilizada para la oscilación. Cuando el comprador requiere un ensayo funcional de rodadura, un patrón de contacto o una comprobación con un patrón de acoplamiento, ese requisito debe figurar en el plano o la especificación de inspección. Los resultados analíticos y los funcionales responden a cuestiones distintas y no deben considerarse intercambiables.
Aplicaciones de ejes dentados
Los ejes dentados se utilizan en transmisiones y sistemas de dirección de automóviles, cajas de engranajes y reductores industriales, maquinaria de construcción, motores eléctricos, bombas, equipos agrícolas, motocicletas, bicicletas eléctricas y conjuntos de control de movimiento. Pueden actuar como ejes de entrada, salida, intermedios, de engranaje solar, de piñón o de actuador según el sistema.
Las aplicaciones de alta velocidad pueden dar prioridad al ruido, el equilibrado, la dirección del diente, la oscilación y la alineación de rodamientos. Las aplicaciones con alto par o inversión de giro pueden dar prioridad a la fatiga en la raíz, la profundidad de capa, la resistencia del núcleo, los radios de transición y las interfaces estriadas. Los mecanismos compactos pueden combinar varias características y exigir un acceso cuidadoso para el proceso. La lubricación, la contaminación, la corrosión, la temperatura y el método de montaje también afectan a la especificación.
El diseño final del engranaje y la validación de la aplicación corresponden al responsable del diseño. Incluya la disposición de rodamientos y la definición del engranaje de acoplamiento al solicitar la revisión e indique si la aceptación se refiere al eje dentado individual o a una comprobación acordada del conjunto montado. Inicie una consulta de cotización de ejes dentados y proporcione los archivos de planos controlados por correo electrónico.
La planificación del montaje y del servicio también puede afectar a características aparentemente menores. Los chaflanes de entrada influyen en el montaje de estrías o rodamientos, el matado de aristas puede proteger los sellos, los orificios de lubricación deben desbarbarse y limpiarse y las marcas de identificación deben evitar las zonas críticas para la fatiga. El embalaje debe aislar los dientes y muñones acabados para que la geometría aprobada no se dañe entre la inspección y el montaje.
Preguntas frecuentes sobre ejes dentados
¿Qué datos del engranaje deben incluirse en el plano de un eje dentado?
Indique el tipo de engranaje, el módulo o DP, el ángulo de presión, los datos de hélice, el número de dientes, la norma y el grado aplicables, las modificaciones, el espesor del diente, las referencias geométricas entre el dentado y los muñones y la interfaz de acoplamiento. Vincule la revisión del plano con los requisitos de material, tratamiento e informes acordados; un número de grado por sí solo no define completamente la aceptación.
¿Por qué se revisan juntos los dientes del engranaje y los muñones de apoyo?
Su oscilación, concentricidad, posición axial y respuesta al tratamiento térmico afectan al engrane y al montaje. Las revisiones separadas pueden pasar por alto la relación entre referencias geométricas que controla el funcionamiento.
¿Pueden los ejes dentados utilizar piezas en bruto forjadas?
Sí, cuando la geometría, la carga, el material, el volumen y el utillaje justifican la forja. La pieza en bruto y los sobremetales de mecanizado deben permitir cumplir los requisitos finales del dentado y de los muñones.
¿Qué precisión combinada del dentado y del eje puede alcanzar Jinhua Machinery?
Los ejes dentados revisados dentro del rango indicado pueden combinar un dentado con precisión de hasta ISO 1328-1 o GB/T 10095, grado 7, producido mediante tallado duro por fresa madre realizado internamente después del tratamiento térmico, con una tolerancia de muñones rectificados de 0.005 mm, una redondez de muñones de 0.003 mm y una oscilación entre dentado y muñones de 0.010 mm. También pueden combinarse agujeros de precisión cuando el plano lo permita. El rectificado de engranajes puede organizarse mediante un colaborador externo aprobado cuando sea necesario. Pueden evaluarse otras normas especificadas por el cliente.
¿Cómo deben compararse las cotizaciones de ejes dentados?
Compare la misma fase de entrega, los requisitos del dentado y de los muñones, el alcance del tratamiento y del acabado y la documentación de inspección. Identifique los costes de utillaje y calibres, las responsabilidades de las operaciones externas y si se incluyen comprobaciones de acoplamiento o montaje. No considere un informe del dentado, un certificado de tratamiento térmico y una validación completa del funcionamiento del conjunto como un mismo entregable.
Casos de fabricación relacionados
Estos son ejemplos específicos de fabricación según plano. Sus materiales, procesos y tolerancias son propios de cada componente y no definen una especificación de catálogo universal.


Solicitar una cotización
Solicitar una cotización
Envíe sus planos. Obtenga una revisión de fabricación de ejes dentados.
Envíe el plano y su revisión, material, dimensiones y tolerancias críticas, requisitos de superficie y tratamiento térmico, consumo anual, volumen por lote, documentos de inspección o PPAP, embalaje y objetivo de entrega.