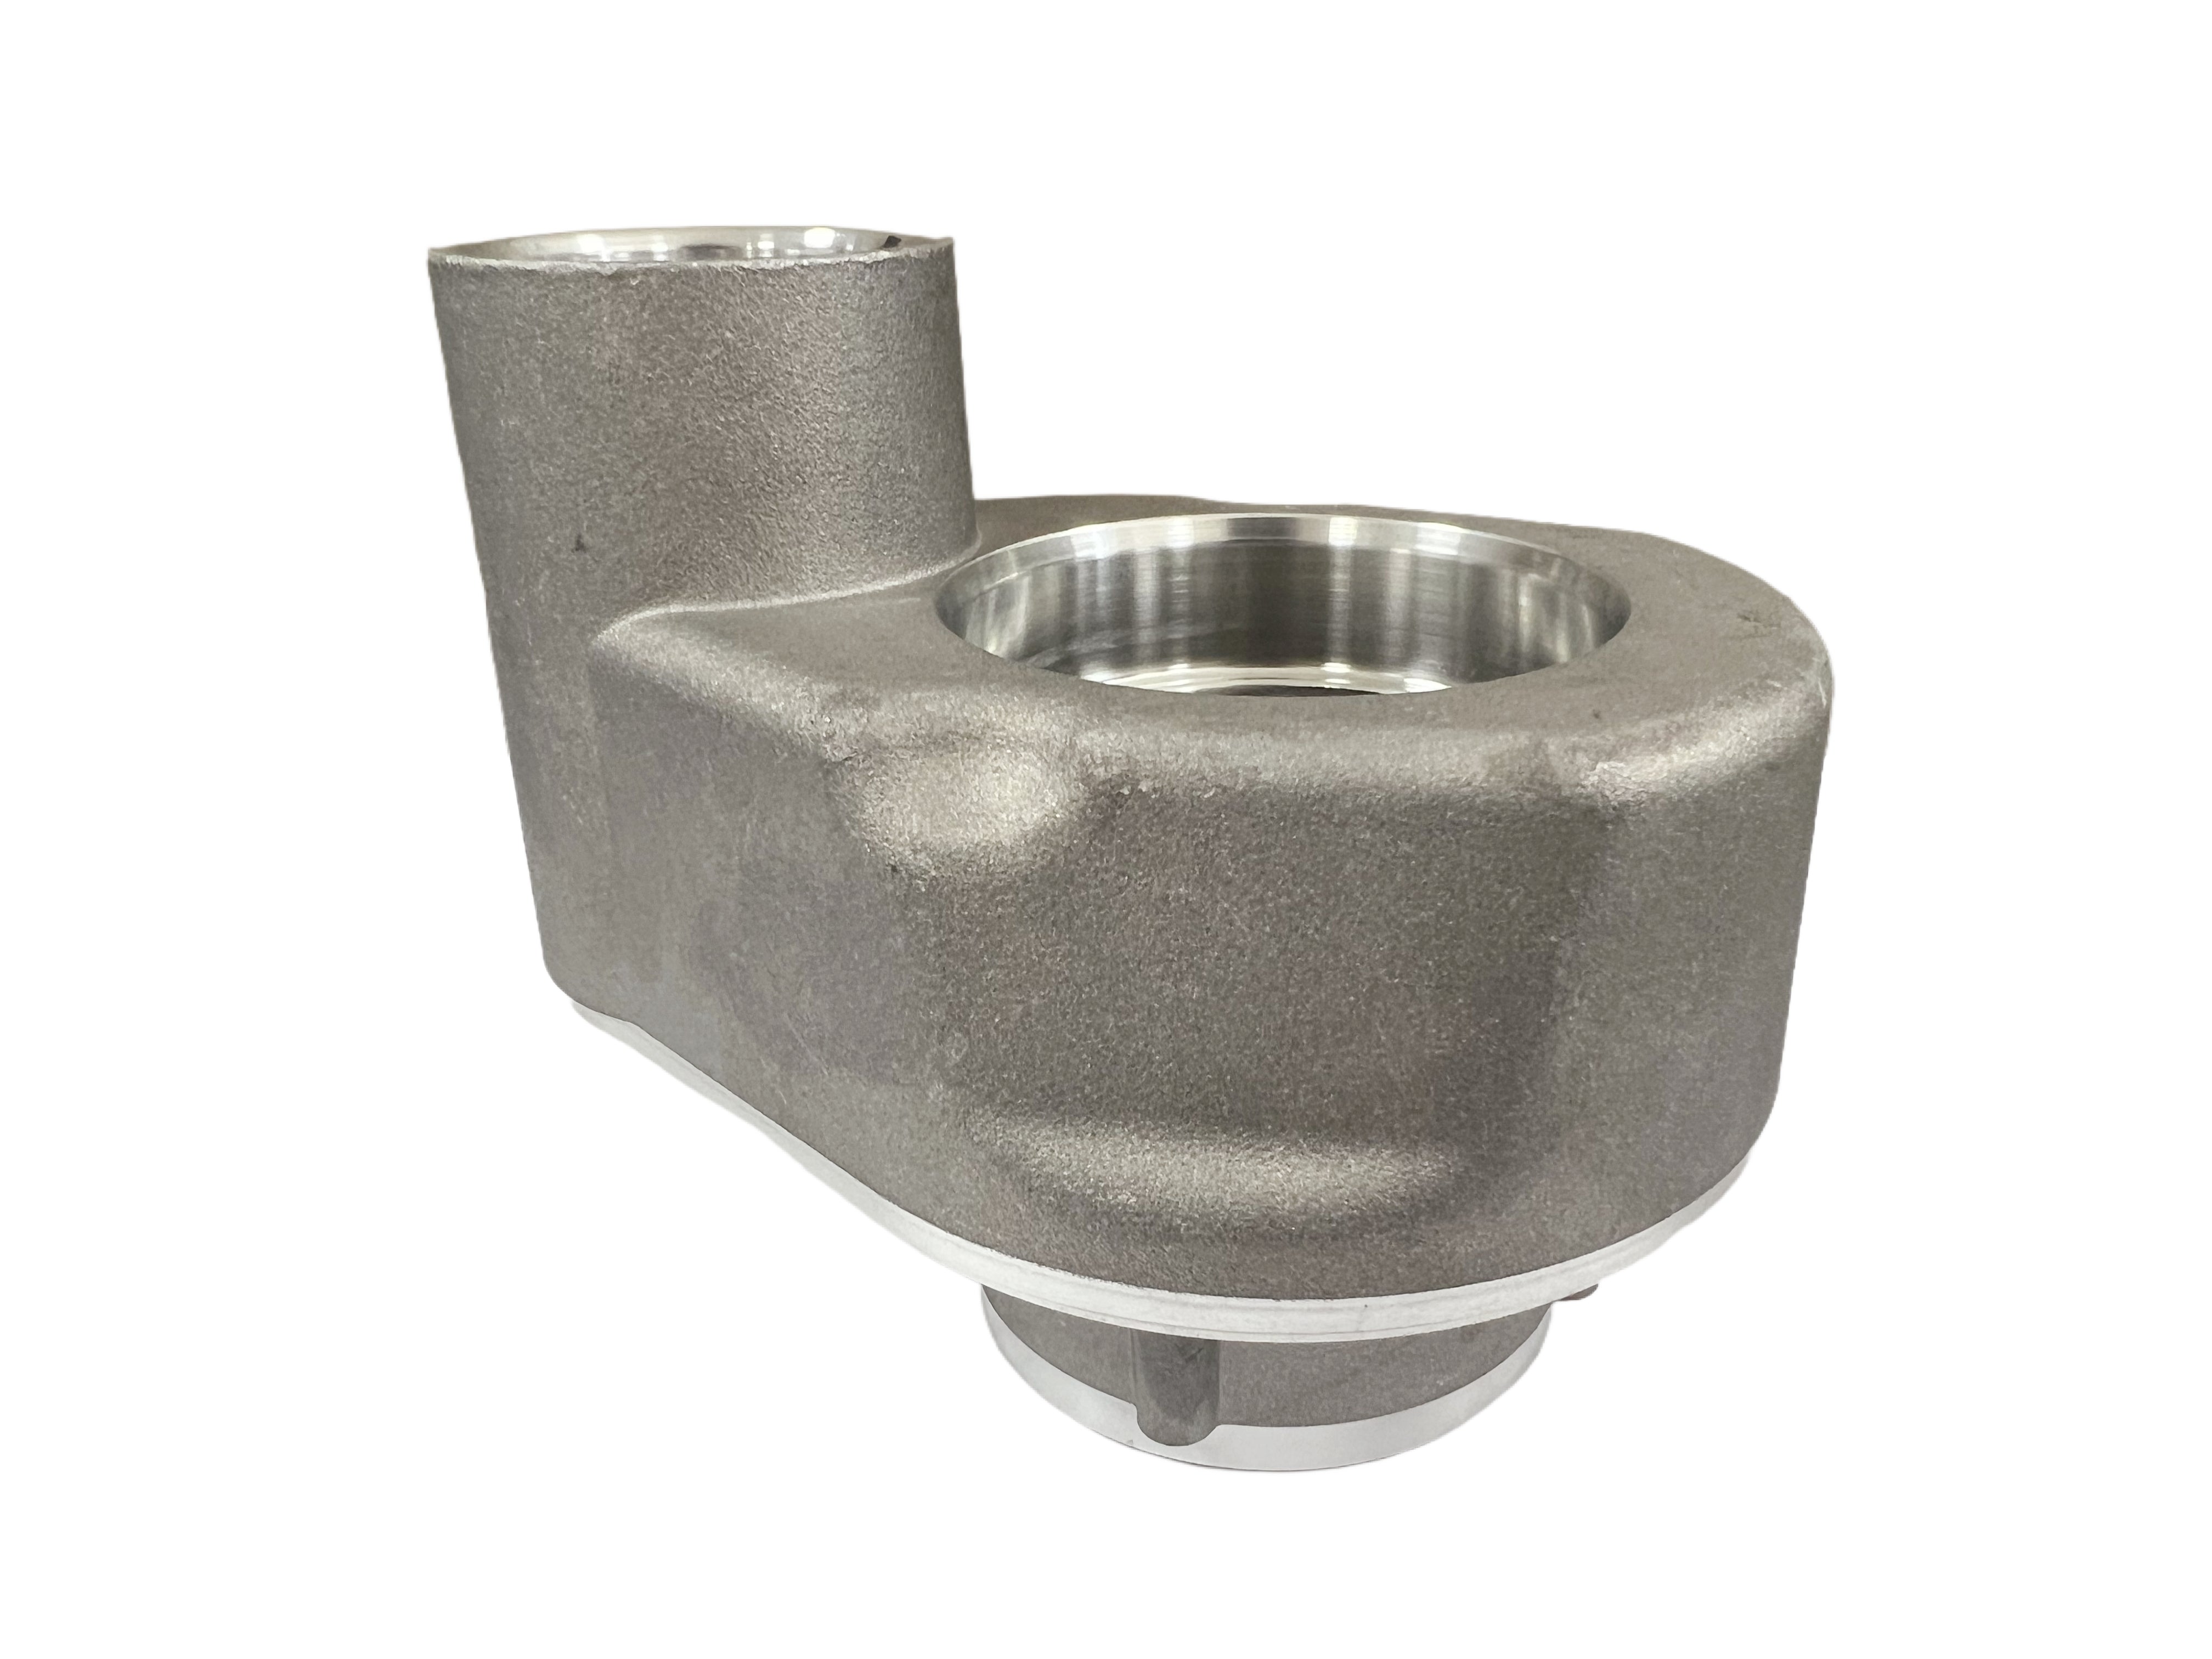
Caso de fabricación · Mecanizado de 4 ejes de una pieza fundida de aluminio
Mecanizado de 4 ejes de una pieza fundida irregular de aluminio
Mecanizado CNC de múltiples agujeros con posicionamiento rotativo indexado y control de referencias geométricas
Un componente irregular con varios sistemas de agujeros necesitaba una estrategia de referencias que relacionara su geometría interior, las posiciones de los centros y las características inclinadas.
La ruta de producción documentada utilizó OP10 y OP20 como dos montajes independientes de 4 ejes, incluido el posicionamiento rotativo indexado a 60° y 180°. El caso sigue cómo se mantuvo la estrategia de posicionamiento del primer montaje al segundo.
Fotografía del producto propiedad de Jinhua, aprobada para su uso en un caso anonimizado.
01 · Descripción general del caso
Descripción general del caso
El componente inicial era una pieza en bruto de aleación de aluminio fundida, que después se mecanizó por CNC. Este caso se centra en el fresado, el mandrinado y el acceso mediante posicionamiento indexado a características relacionadas.
Geometría inicial
Pieza fundida irregular con varias zonas de agujeros
Ruta real
OP10 primer montaje de 4 ejes → OP20 segundo montaje de 4 ejes
Posiciones indexadas
60°, seguido de 180° en el segundo montaje
Evidencia de inspección
Comprobaciones especificadas; resultados medidos no aportados
02 · El reto inicial
Por qué era difícil mecanizar esta pieza fundida
El reto comenzó antes de mecanizar los agujeros complejos: primero había que establecer referencias de mecanizado estables en una pieza en bruto irregular de aluminio fundido.
No podía darse por supuesto un posicionamiento repetible a partir de cualquier superficie en estado de fundición. El montaje debía seleccionar un agujero de apoyo y un contacto plano, gestionar el sobremetal restante para mecanizado y proporcionar referencias que pudieran heredar las operaciones posteriores. Esto describe el problema de posicionamiento; no asigna un nivel de precisión medido a la pieza fundida suministrada.
Una posición inicial definida
La instrucción inicial del utillaje combina el apoyo en un agujero en bruto con el asiento sobre un plano. Su finalidad es posicionar la pieza en bruto antes de que el fresado y el mandrinado generen las siguientes características.
Geometría de características relacionadas
Los escalones interiores, los agujeros adyacentes y un agujero de comunicación inclinado dependen de algo más que de sus dimensiones individuales. Sus relaciones de referencia y orientación determinan la ruta.
03 · De la fundición a las referencias de mecanizado
Establecimiento de referencias geométricas de mecanizado en una pieza fundida irregular
El primer montaje alinea el utillaje rotativo y apoya el componente mediante un agujero en bruto, con una cara plana especificada asentada contra el utillaje. Un agujero de posicionamiento en bruto es un contacto inicial con el utillaje; no se trata como una referencia geométrica de agujero acabado ya verificada.
La documentación conservada no establece cuándo se mecanizó originalmente la referencia plana inicial. Por ello, el relato comienza con su uso especificado para el posicionamiento y sigue después las referencias de perfil y escalón mecanizados indicadas para el segundo montaje.
El término referencia de mecanizado describe aquí la estrategia física de posicionamiento. No certifica la alineación formal de las referencias geométricas de la pieza final ni un resultado de repetibilidad del utillaje.
04 · Primer montaje independiente
OP10 — Primer montaje de mecanizado de 4 ejes
OP10 fue la primera operación real de producción de 4 ejes de la ruta documentada. Las instrucciones conservadas especifican la alineación del utillaje rotativo, el apoyo en un agujero en bruto y el asiento sobre un plano antes del fresado de caras, escalones y perfil exterior y del mecanizado del agujero pasante.
La operación también especifica una relación de posición de centros estrechamente controlada entre una pareja de características circulares, con una comprobación CMM en el plan de inspección. Las tolerancias contradictorias de las fuentes se omiten deliberadamente aquí.
Esa relación forma parte del relato de control del proceso. Una comprobación prescrita de centros de círculos no equivale automáticamente a una distancia medida entre los ejes de los agujeros acabados.
05 · Segundo montaje independiente
OP20 — Posicionamiento rotativo indexado a 60° y 180°
OP20 es un segundo montaje independiente. Su instrucción de posicionamiento pasa a utilizar un perfil exterior y una cara de escalón, lo que exige transferir la relación de referencia a la nueva posición en el utillaje. El trabajo documentado incluye fresado y mandrinado de agujeros interiores, geometría escalonada, ranuras y perfiles conformados.
El segundo montaje utilizó posicionamiento rotativo indexado controlado para acceder a características que no podían realizarse desde una única orientación de mecanizado.
Indexar a 60°. La secuencia de producción confirmada gira el utillaje hasta la posición de mecanizado prescrita para la característica inclinada, respetando la nota sobre el sentido de giro de la instrucción.
Mecanizar el agujero pasante de comunicación. La instrucción del proceso especifica un agujero transversal taladrado que comunica con un sistema de agujeros adyacente. También define su relación con el eje del agujero y la referencia plana; se omiten los detalles numéricos que requieren conciliación.
Indexar posteriormente a 180°. A partir de la referencia inicial prescrita, la secuencia confirmada presenta el lado opuesto para el mecanizado restante de caras, hombros y escalones.
Evidencia del proceso: los registros de proceso conservados documentan posiciones indexadas de 60° y 180°; son posiciones del proceso, no resultados medidos de aceptación angular.
06 · Geometrías que funcionan conjuntamente
Relaciones entre múltiples agujeros y características inclinadas
La dificultad de fabricación no era solo el número de agujeros, sino la relación entre sus ejes, las posiciones de sus centros, la orientación angular y el sistema de referencias geométricas mecanizadas.
Los planos de origen y las instrucciones del proceso relacionan varios sistemas de agujeros, la geometría interior escalonada y la comunicación del agujero transversal con un agujero adyacente. Por ello, el mecanizado de piezas fundidas de aluminio con múltiples agujeros requiere una estrategia de referencias coordinada entre las características interiores y las direcciones de acceso mediante posicionamiento indexado.
Vista del producto real en las zonas de los agujeros. Los registros de origen establecen las relaciones entre características; la fotografía aporta contexto visual.
07 · Una estrategia de referencias en dos montajes
Transferencia de referencias geométricas entre montajes
OP10 y OP20 utilizan descripciones de posicionamiento distintas. La transferencia controlada consiste en restablecer la estrategia de contacto y orientación prescrita cuando el componente pasa al segundo montaje, de modo que el mecanizado posterior siga vinculado a las relaciones de referencia previstas.
Girar el componente hasta las posiciones de mecanizado especificadas permitió abordar el agujero transversal inclinado y las características del lado opuesto dentro de esa estrategia de referencias. El cero rotativo con signo del utillaje, la correspondencia exacta entre contactos y la repetibilidad obtenida siguen siendo aspectos pendientes de verificación técnica.
Flujo abstracto del proceso y las referencias. Los recuadros describen las operaciones y la transferencia de referencias; no se reproduce ninguna geometría del cliente.
08 · Plan confirmado, sin resultados obtenidos registrados
Estrategia de inspección
La documentación del proceso especifica comprobaciones dimensionales y determinadas comprobaciones CMM dentro del plan para las relaciones críticas entre agujeros, de posición y angulares. Los recuadros independientes de tolerancia geométrica requieren una correspondencia confirmada entre características y métodos; las hojas no establecen un resultado medido para cada recuadro.
Comprobaciones dimensionales y de agujeros
Se prescriben calibres, medidores de agujeros y comprobaciones de profundidad para determinadas dimensiones, agujeros y escalones. Las dimensiones nominales y los límites de comprobación son requisitos.
Comprobaciones CMM seleccionadas
El plan indica inspección CMM para la relación entre centros de la pareja de círculos y para la instrucción combinada de agujero inclinado/desplazamiento. No aporta un informe CMM cumplimentado.
Comprobaciones de perfil y agujero transversal
El plan incluye medición de perfil, comprobación de ranuras y un calibre tampón para determinadas características. Su presencia en el plan no demuestra la aceptación.
Límite de los resultados
Las casillas de resultados reales conservadas están vacías. La conformidad de los agujeros y los resultados de posición, perpendicularidad y ángulo siguen sin verificarse.
Este caso no presenta resultados GD&T no registrados como resultados de producción medidos. El plan de inspección está confirmado; los resultados obtenidos no están verificados.
09 · Qué demuestra la ruta
Qué demuestra este caso
Este ejemplo de mecanizado de 4 ejes de piezas de aluminio fundido muestra una ruta de fabricación organizada en torno al establecimiento de referencias, las relaciones entre múltiples agujeros y dos montajes independientes. El mecanizado CNC del agujero inclinado se integra en el segundo montaje mediante la secuencia de posicionamiento rotativo indexado confirmada.
El caso respalda un relato de proceso específico para una pieza fundida irregular. No establece una garantía general de Jinhua sobre tolerancias, precisión angular ni capacidad del proceso.
10 · Capacidades CNC relacionadas
Capacidades CNC relacionadas
Para un proyecto con relaciones similares entre múltiples agujeros o características inclinadas, consulte el alcance pertinente de fabricación e inspección:
Fresado CNC — fresado, mandrinado y acceso mediante posicionamiento indexado a características relacionadas
Planifique un proyecto de mecanizado de una pieza fundida irregular
Comparta un plano controlado, el estado de la pieza fundida, las relaciones críticas entre referencias geométricas y los requisitos de inspección. Estos datos ayudan a definir el alcance del mecanizado y la verificación de su componente.